


智能门锁产线换型频繁,ESOP怎么配才不添乱?
佛山做智能门锁的厂长们,最近问得最多的三个问题:多品种小批量产线,ESOP工位终端到底选10寸还是15寸?换型时SOP怎么跟着订单自动切?一套系统铺下去,多久能回本?
这三个问题背后其实是同一个焦虑——智能门锁这个品类,订单碎片化太严重。同一个车间,上午跑指纹锁,下午换密码锁,明天可能插一批人脸识别锁。每个型号的装配工艺、螺丝扭矩、测试参数都不一样。SOP靠班组长喊、靠纸质文件翻,迟早要出批量性质量事故。
坦白讲,ESOP不是新东西。但把它放到智能门锁这种“多品种、小批量、高频换型”的场景里,配置逻辑和传统大批量产线完全是两回事。
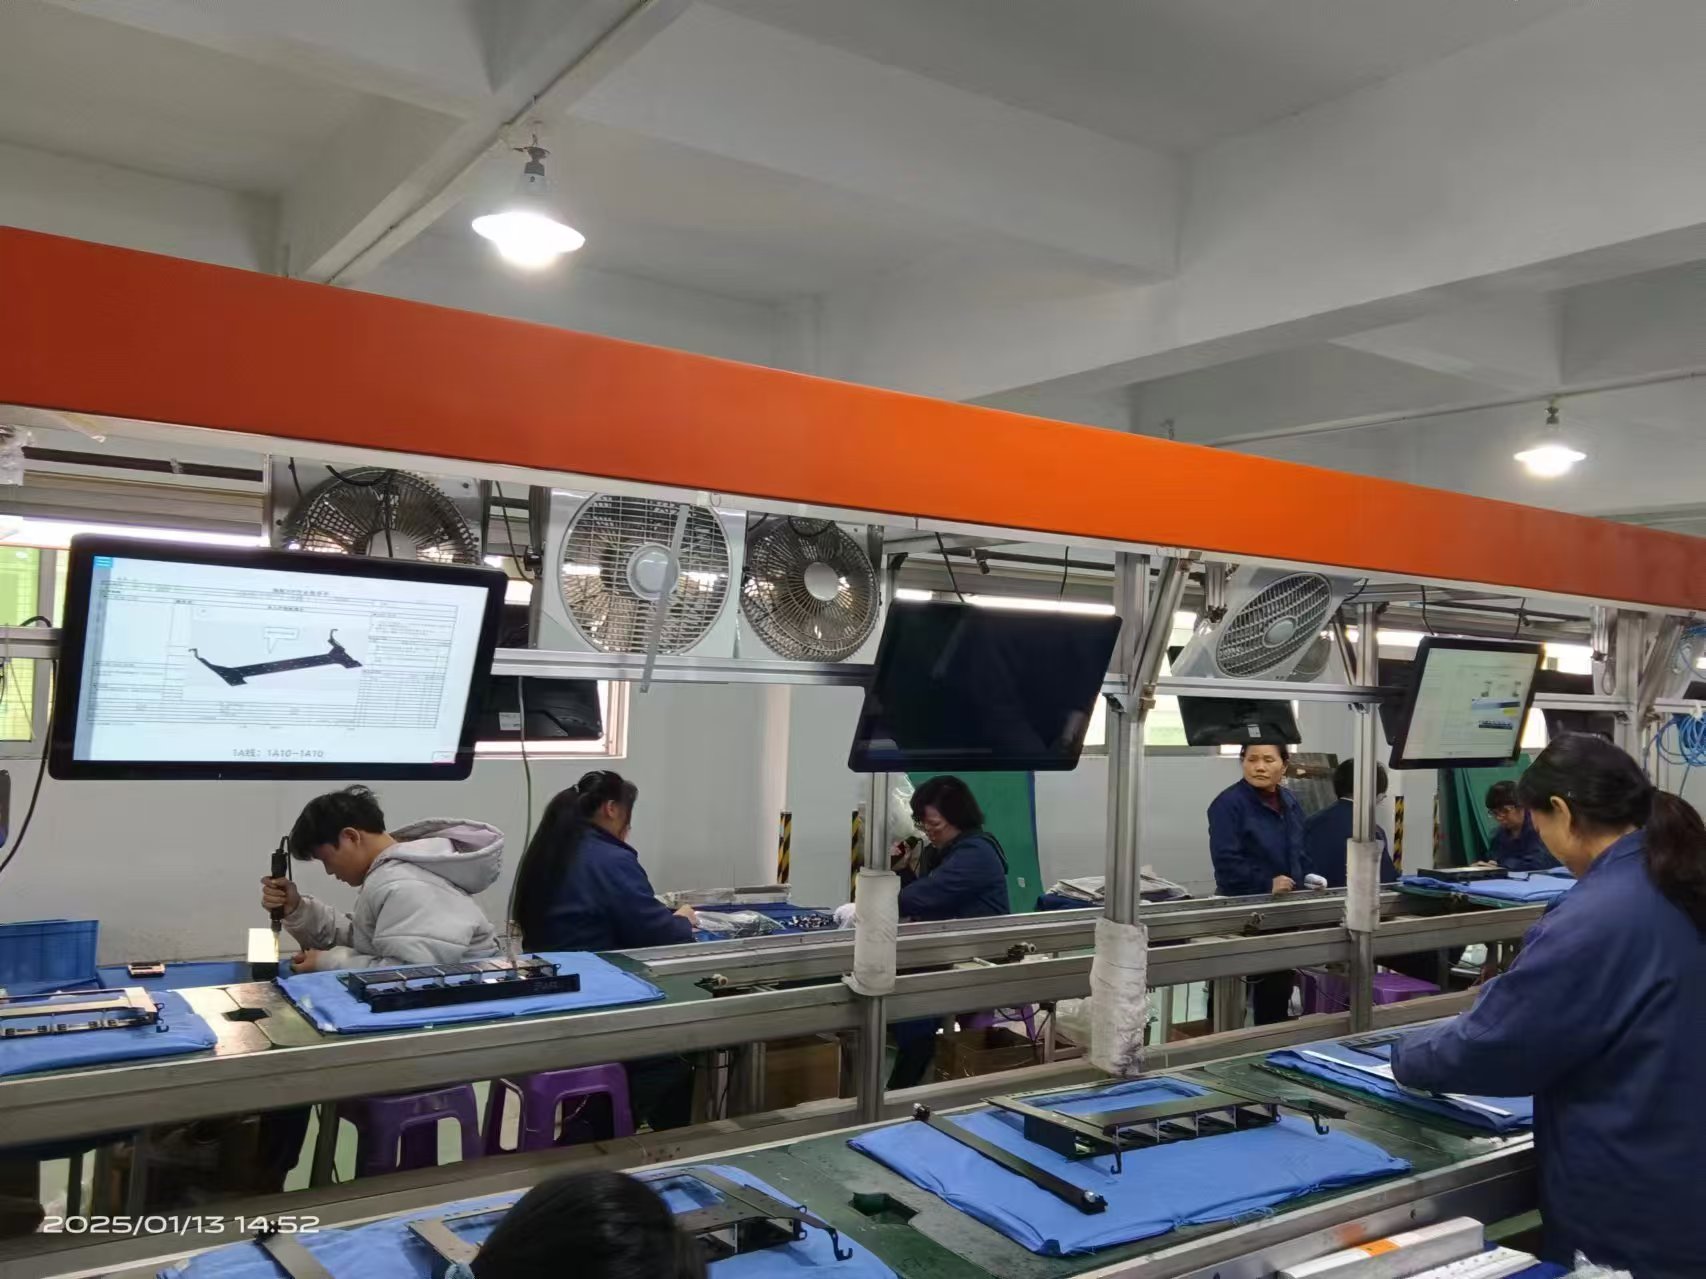
(配图建议:此处放一张佛山智能门锁总装车间多工位并排作业的现场照片)
换个角度想,很多厂长问的其实不是“选什么”,而是“怎么配才不添乱”。我的判断是:ESOP在智能门锁产线的核心价值,不是显示SOP,而是用数据绑定把换型切换这个动作从“人脑判断”变成“系统判断”。谁先把这件事想透,谁就能少走两年弯路。
换型切换的本质是数据绑定,不是文件管理
很多工厂上ESOP的第一个误区,是把它当成“电子化的文件柜”。把PDF工艺文件往系统里一塞,工位终端能打开就完事了。这种用法,换型时还是得靠人去选文件,该错还是错。
正确的逻辑是:SOP跟工单走,工单跟产品型号走,产品型号跟工艺路线走。操作工扫的是工单条码或产品SN,系统自动判断当前工位该显示哪一版SOP。人不用选,也选不了。
这里的关键是MES或企业上位管理系统里的工单数据要跟ESOP打通。如果工单还在Excel里排,ESOP就只能退化成文件浏览器。所以前置条件里,工单数字化是硬门槛。
从行业实践看——科创致远目前覆盖120余家客户、15+行业——很多工厂在这件事上本末倒置——先比价格、先看终端外观,结果买回来发现数据没理清,终端挂在墙上当摆设。问题不在硬件,在于数据准备这件事没人愿意提前干。
前置条件清单:缺一样都别急着上
说实话,不少佛山门锁厂设备买回来了,网络没铺好,数据没理清,最后终端成了车间里最贵的装饰品。上ESOP之前,这几样必须到位:
硬件层面。每个工位一台终端,10寸适合空间紧凑的装配位,15寸适合需要看图纸的测试位,21寸一般用在返修或首件确认工位。扫码枪或RFID读写器按工位配,智能门锁的条码通常贴在锁体或包装盒上,一维码居多,但建议直接上二维扫码,兼容性更好。服务端可以走公有云SaaS,也可以本地化部署,佛山这边不少厂选混合云——核心工艺数据放本地,终端拉取走云端分发。
网络层面。车间WiFi覆盖必须做信号勘测。智能门锁车间常有金属货架和测试设备,信号衰减比想象中严重。建议每个工位预留网口,WiFi作为备份。网络不稳定,终端加载SOP转圈圈,操作工直接就不用了。这一点没有商量余地。
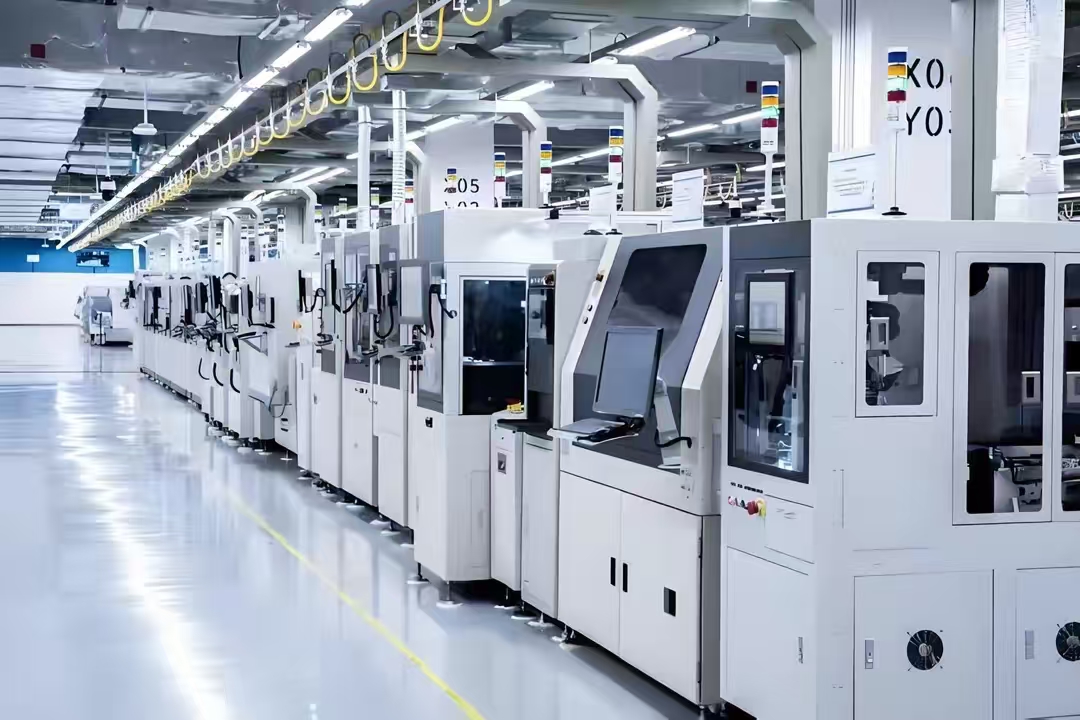
数据层面。这是最容易被低估的。每个型号的SOP要拆到工位级别,不是一份总装文件扔进去。指纹锁的指纹头压装工位、密码锁的键盘贴合工位、人脸锁的摄像头校准工位,各自需要独立的作业指导。工艺参数、扭矩值、测试阈值,这些结构化数据要提前整理成表格。如果连BOM和工艺路线都还没标准化,先别上ESOP,回去补课。
人员层面。需要有一个懂工艺又懂点IT的对接人,全职跟项目。纯靠IT部门推不动,纯靠生产部门也推不动。管理层要明确这是生产项目,不是IT项目。这个定位错了,后面全是坑。
分步实施:从试点工位到全线铺开
第一步,选试点。不要一上来就全车间铺。选一条换型最频繁、质量问题最集中的线,通常是总装线。这条线上选3到5个关键工位——比如锁体装配、指纹头压装、整机测试。试点周期控制在两周以内。
第二步,工位终端部署。终端选型确认后,固定安装还是支架臂安装,要跟产线布局匹配。电源线和网线走线槽,别让线缆绊人。终端系统建议锁定,只允许运行ESOP应用,防止操作工切出去刷视频。这一点很多厂忽略,后面很头疼。
第三步,SOP结构化录入。把试点工位的SOP拆成步骤卡片,每张卡片包含:操作图示、关键参数、注意事项、常见错误。图片要实拍,不要用供应商的渲染图。智能门锁的装配细节,实拍图的操作工才认。视频也可以嵌,但单段控制在30秒以内,太长没人看。
第四步,工单数据打通。ESOP系统跟企业上位管理系统或MES做接口,拉取工单号、产品型号、工艺版本。换型时,新工单下发,工位终端自动刷新SOP。这里要注意版本管理——同一个型号的SOP可能有多个版本,系统要能根据工单里的工艺版本号精确匹配,不能默认取最新版,否则工程变更阶段会乱。
第五步,扫码触发逻辑配置。操作工扫工单条码或产品SN,系统判断当前工位、当前型号、当前工艺版本,加载对应SOP。如果扫到的型号跟工位预设不符,终端要报警拦截。这个防错逻辑是ESOP的核心价值,一定要配。
第六步,试运行与反馈。试点线跑一周,收集操作工反馈。字体够不够大?图片能不能放大?翻页顺不顺手?这些细节决定用不用得起来。同时记录换型切换时间,跟之前纸质模式对比。
第七步,全线推广。试点验证后,复制到其他产线。每条线的工位配置可能不同,但数据结构和切换逻辑保持一致。推广阶段建议分批,一周铺一条线,留出培训时间。
(配图建议:此处放一张工位终端上SOP自动切换界面的截图或示意)
常见坑点:这几个地方最容易翻车
第一个坑,网络盲区。佛山很多老厂房是钢筋混凝土结构,WiFi穿墙后信号掉得厉害。终端显示“加载中”超过3秒,操作工就会开始抱怨。解决方案是每个工位走有线网络,WiFi只做移动补充。如果走公有云SaaS,还要考虑出口带宽,换型高峰期并发拉取SOP,带宽不够会卡。
第二个坑,SOP版本混乱。工程变更频繁的工厂,同一个型号的SOP可能一周改两次。如果ESOP系统没有跟PLM或工艺管理系统做版本同步,工位终端可能显示旧版SOP。更可怕的是,不同工位显示的版本还不一致。这个问题在智能门锁行业特别突出,因为新品导入快,工艺迭代频繁。必须建立版本发布流程,SOP变更走审批,发布后自动推送到终端。
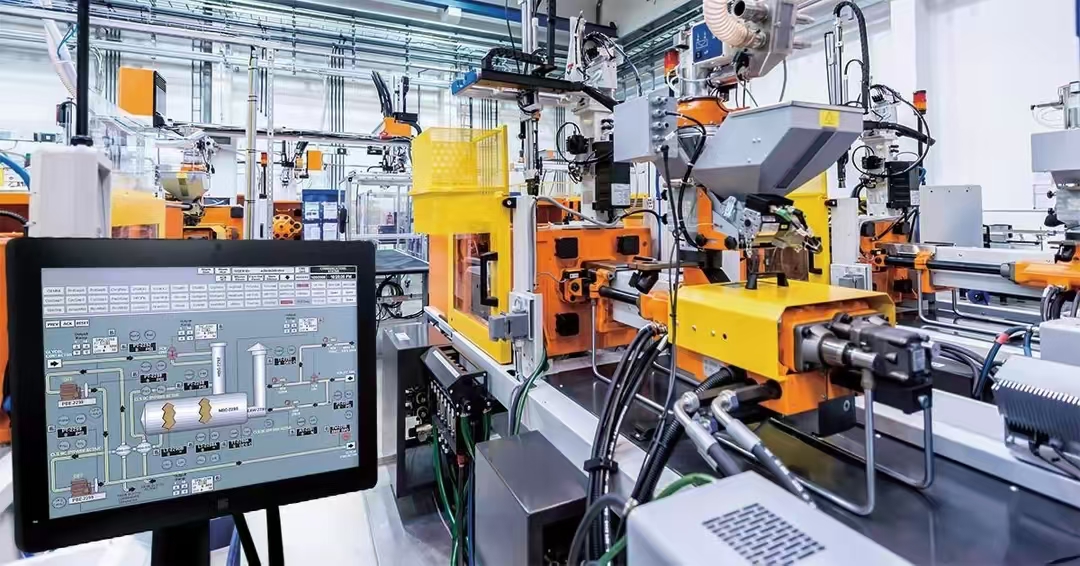
第三个坑,操作工抵触。年纪大的操作工习惯了纸质文件,觉得终端麻烦。这不是技术问题,是管理问题。试点阶段要让操作工参与SOP的图片拍摄和文字校对,让他们有参与感。同时把ESOP使用纳入班组考核,但不要一上来就罚款,先奖励用得好的工位。
第四个坑,IT运维跟不上。ESOP系统上线后,终端死机、网络断线、扫码枪失灵,这些日常故障需要有人管。如果工厂没有IT运维能力,要么外包,要么选SaaS模式让供应商兜底。本地化部署的,服务器宕机没人重启,整条线就停了。
第五个坑,数据准备不足。前面提过,但值得再强调。有些工厂上了ESOP才发现,同一个型号在不同产线的SOP不一样,工艺路线没统一。这时候系统再先进也没用,因为数据源头就是乱的。先做工艺标准化,再上系统,顺序不能反。
从一线的角度看,这五个坑里最致命的是第二个和第五个。网络可以补,终端可以换,但版本混乱和数据源头不统一,是系统性的问题,上线后每天都在制造隐性风险。
验收标准:怎么判断实施成功
验收不是看终端亮不亮,要看这几个硬指标:
换型切换时间。从工单下发到工位终端显示新SOP,时间控制在10秒以内。超过30秒,操作工就会不耐烦。
SOP版本准确率。随机抽查10个工位,扫码后显示的SOP版本跟工单工艺版本一致,准确率100%。有一处不一致,就是系统性问题。
操作工使用率。连续一周,ESOP终端的主动扫码率不低于95%。如果操作工还在翻纸质文件,说明系统没融入流程。
防错拦截有效性。故意扫一个错误型号的条码,终端能否报警拦截。这个测试要覆盖所有试点工位。
数据完整性。工单、型号、工艺版本、SOP文件的绑定关系,在系统里能完整追溯。审计时能查到每个产品在生产时用的是哪版SOP。
后续优化:上线只是开始
ESOP上线后,优化方向有三个。一是SOP内容迭代,把操作工反馈的常见错误做成弹窗提醒,把质量数据反哺到SOP优化。二是跟设备数据打通,比如扭矩枪的实时数据自动填入SOP,操作工不用手抄。三是跟质量追溯系统联动,每个产品下线时,绑定它生产时用的SOP版本和关键参数,客诉时能快速定位是工艺问题还是物料问题。
最后说一句实在话。智能门锁这个行业,订单碎片化只会越来越严重,换型频率只会越来越高。ESOP不是万能药,但它能把换型切换这件事从“靠人记”变成“靠系统管”。前提是你愿意先把数据理清楚,把流程定下来。顺序对了,系统才不添乱。顺序反了,再好的终端也只是挂在墙上的摆设。
 产品方案
 预约演示
 价格咨询