


锂电池MES怎么做SPC?常州产线质量数据闭环的五个关键点
一条21700电芯产线,卷绕工序的极片对齐度CPK从0.89拉到1.33,用了不到三个月。不是换了设备,也不是改了工艺配方,而是把SPC控制图真正接到了产线上——每支电芯的卷绕张力、对齐度、极耳位置实时进图,异常趋势在第三支就触发预警,而不是等抽检发现批量超差再倒推。
这个结果背后,是一套围绕质量数据闭环重新设计的MES逻辑。坦白讲,锂电池行业做SPC,难的不是算法,是数据从哪来、怎么对齐、异常了谁来闭环。
一、锂电池产线的质量痛点,不在检测,在工序间的数据断层
假设您是常州一家方形铝壳电池厂的工艺工程师。涂布面密度波动0.5%,到了辊压工序变成厚度不均,分切后极片边缘毛刺超标,卷绕时对齐度失控——每一道工序都在放大前一道的偏差,但您的SPC系统看到的只是最终抽检数据。
问题出在哪?涂布机的面密度数据在PLC里,辊压机的厚度数据在另一套系统里,卷绕机的对齐度数据甚至还在设备本地。三台设备三个数据孤岛,SPC控制图只能做事后分析,做不了实时预警。
更麻烦的是,锂电池的SPC不是单变量控制。面密度、压实密度、张力、对齐度、极耳位置——这些参数之间存在耦合关系。面密度偏高,辊压后厚度偏大,卷绕时张力就要相应调整。传统SPC按单变量分别做控制图,漏报和误报都很多。
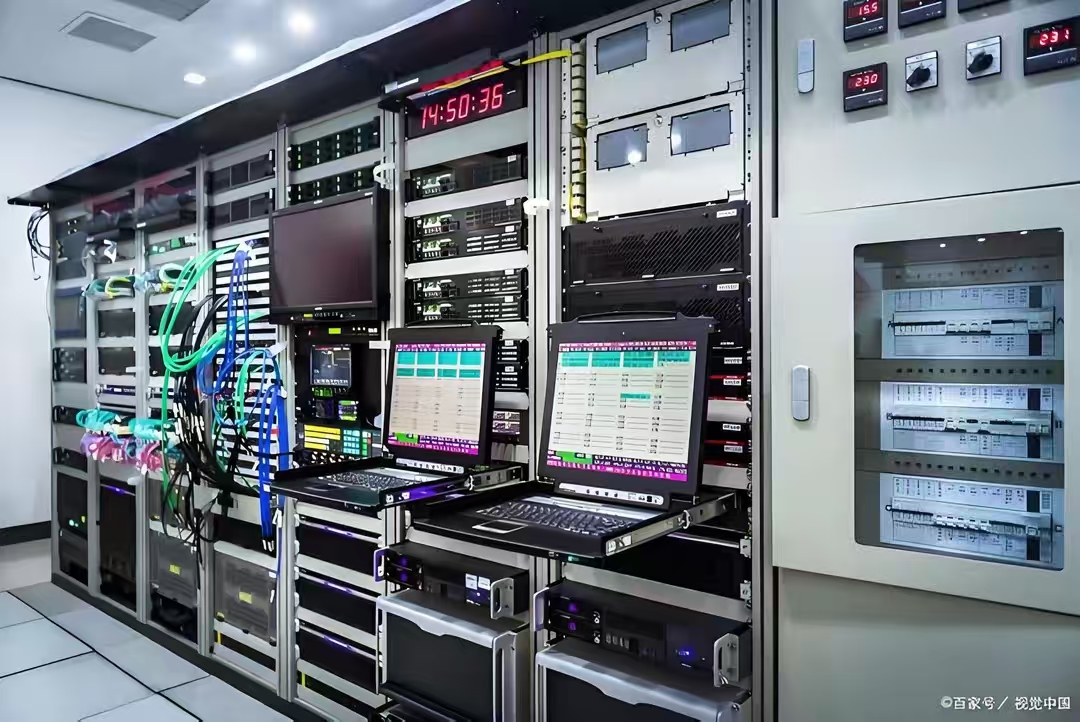
(配图建议:此处放一张锂电池卷绕工序极片对齐度在线检测的现场照片)
二、这个行业对MES的特殊要求,比一般制造业苛刻得多
换个角度看,锂电池制造对质量系统的要求,本质上来自三个约束。
第一是追溯精度。一支电芯出问题,要能追溯到哪一卷极片、哪一批浆料、哪一次涂布、哪一台卷绕机、哪一个班次。这不是批次级追溯,是单支级追溯。MES必须给每一支电芯建立完整的工艺参数档案,数据量是汽车电子的十倍以上。
第二是合规压力。动力电池要满足IATF 16949,储能电池要过UL 9540A,出口欧盟还要应对新电池法规的碳足迹追溯要求。这些标准都指向同一个能力:过程质量数据的完整性和不可篡改性。
第三是节拍约束。锂电池产线节拍快,卷绕机每分钟几十支电芯,MES的数据采集和SPC计算不能拖产线后腿。采集频率、计算延迟、预警响应时间,都要卡在毫秒级窗口内。
三、解决方案:把SPC从质量办公室搬到产线上
回到开头那个案例。这套系统的核心思路,是把SPC控制逻辑嵌入MES的工序数据流,而不是让质量工程师定期从系统里导数据做分析。
具体怎么做?功能映射分四层。
第一层是数据采集层。MES通过OPC UA或Modbus TCP直连涂布机、辊压机、分切机、卷绕机的PLC,实时抓取面密度、厚度、张力、对齐度、极耳位置等关键参数。采集频率按工序不同,涂布和辊压做到每米一个数据点,卷绕做到每支一个数据点。
第二层是SPC计算引擎。这是核心。MES内置Xbar-R控制图、EWMA指数加权移动平均、CUSUM累积和三种模型。Xbar-R用于常规监控,EWMA对微小漂移更敏感,CUSUM擅长发现渐进性偏移。三种模型并行跑,根据工序特性选择主控模型。比如卷绕对齐度用EWMA,因为对齐度的劣化往往是渐进式的,Xbar-R要等偏移积累到一定程度才报警,EWMA在第三支就能捕捉到趋势。
第三层是异常预警和闭环。控制图触发预警后,MES自动做三件事:锁定当前在制品批次、推送预警到当班工艺工程师的终端、生成异常处理工单。工单必须填写根因分析和纠正措施才能关闭。这个闭环逻辑很关键——没有闭环的SPC就是一堆控制图,看着热闹,问题还是重复发生。
第四层是工艺参数追溯档案。每一支电芯的完整工艺参数、对应的SPC判定结果、异常处理记录,全部绑定到唯一序列号。客户投诉时,输入电芯条码,三秒内调出全链路数据。
(配图建议:此处放一张MES系统中SPC控制图与异常工单联动的界面截图)
四、实施要点:别一上来就全工序铺开
说实话,锂电池MES的SPC模块实施,失败案例比成功案例多。不是因为功能不够,是因为节奏没踩对。
建议从卷绕工序入手。为什么?卷绕是锂电池产线中质量特征最集中、数据耦合最明显的工序,也是客户投诉最集中的环节。卷绕做通了,再往前推到涂布和辊压,往后延伸到分容和老化,路径最顺。
重点关注三件事。
一是数据对齐。涂布机的米标数据和卷绕机的支数数据要对齐,靠的是MES里的物料流转逻辑。这需要工艺部门和IT部门一起定义数据映射规则,不是买套软件就能解决的。
二是预警阈值设定。控制图的上下限不能照搬国标,要根据产线实际能力来定。新产线CPK还没稳定,控制限要放宽;成熟产线可以收紧。这个阈值需要工艺工程师和MES实施团队一起调,调两到三轮才能找到平衡点。
三是管理层参与。SPC预警触发后,如果工艺工程师不响应、不填工单,系统就形同虚设。这不是技术问题,是管理问题。建议把SPC异常闭环率纳入车间考核,倒逼执行。
五、合规要求:标准清单和认证路径
锂电池行业的MES质量模块,需要满足的合规要求分三层。
第一层是质量管理体系。IATF 16949是基础,动力电池企业必须过。这个标准对SPC有明确要求:关键特性必须做统计过程控制,控制图要覆盖CPK小于1.33的所有特性。
第二层是产品安全认证。UL 9540A针对储能电池热失控测试,要求提供完整的工艺过程数据。IEC 62660针对动力电池,对追溯精度有明确规定。国内还有GB 38031对电池安全的要求。
第三层是出口合规。欧盟新电池法规要求碳足迹追溯,MES需要记录每个工序的能耗数据。这个要求2026年开始逐步落地,出口企业要提前准备。
(配图建议:此处放一张锂电池MES合规标准清单的表格截图)
六、适用边界:什么场景适用,什么场景要额外评估
这套方案不是万能的。
适用场景很明确:有固定产线、工位超过10个、节拍在秒级以上的锂电池制造企业。常州及周边地区的动力电池和储能电池产线,大部分都符合这个条件。
需要额外评估的场景有三个。一是对实时性要求超过10ms的超高速产线,MES的采集和计算延迟可能跟不上,需要边缘计算方案配合。二是无固定产线的纯贸易型企业,没有工序数据可采,SPC无从谈起。三是工位少于10个的微型作坊,MES的投入产出比不明显,建议先用轻量级数据采集工具。
前置条件也要说清楚。稳定的网络基础设施是底线,产线网络抖动会导致数据丢包,SPC控制图就断了。基本的IT运维能力或外包服务是保障,MES不是买回来就能自己跑的。最重要的是管理层配合,这不是纯技术项目,是管理变革。
科创致远在工业软件领域积累了120余家客户,覆盖15+行业,累计服务3200余家终端。在锂电池行业,核心逻辑始终是:质量数据不闭环,SPC就是摆设。
回到开头那个案例。卷绕工序CPK从0.89到1.33,真正的转折点不是上了SPC模块,而是把预警响应时间从抽检后的两小时压缩到产线上的三秒钟。三秒钟能做什么?在第三支电芯上发现趋势,而不是在第三百支上发现批量超差。
这就是锂电池MES做SPC的核心判断:控制图的价值不在图本身,在于从数据采集到异常闭环的那条链路有多短。链路越短,质量成本越低。
后续优化方向其实还有不少可以聊的。很多厂子跑通SPC闭环之后,容易陷入一个误区——觉得控制图稳定了就万事大吉,参数半年不调一次。实际上锂电工艺迭代快,材料批次、环境温湿度、设备磨损都在变,控制限和判异规则得跟着产线状态动态校准,否则SPC会慢慢变成“事后展示”而不是“过程拦截”。(配图:SPC控制限动态校准逻辑示意图)另一个常见坑是只盯CPK不看数据采集频率,采集太稀,趋势还没形成就漏掉了,采集太密,MES存储和计算压力陡增,得按工序特性做分层采样。这块没有标准答案,得结合自己的节拍和缺陷容忍度去试。
 产品方案
 预约演示
 价格咨询