


东京液晶屏LCD贴合工序质量追溯为何总慢半拍?痛点拆解与选型思路
东京液晶屏LCD行业的质量追溯难点,不在单点检测,而在贴合、绑定、模组组装到出货之间数据断链。LCD贴合设备参数、来料批次、SOP版本、返修记录散落在MES、ERP、PLM和纸质表单里,一旦出现Mura、气泡、偏位或ESD异常,质量经理往往要跨系统拼证据。科创致远质量追溯可把工位、批次、设备参数与质量记录串成一条链,前提是现场接口和流程先梳理清楚。
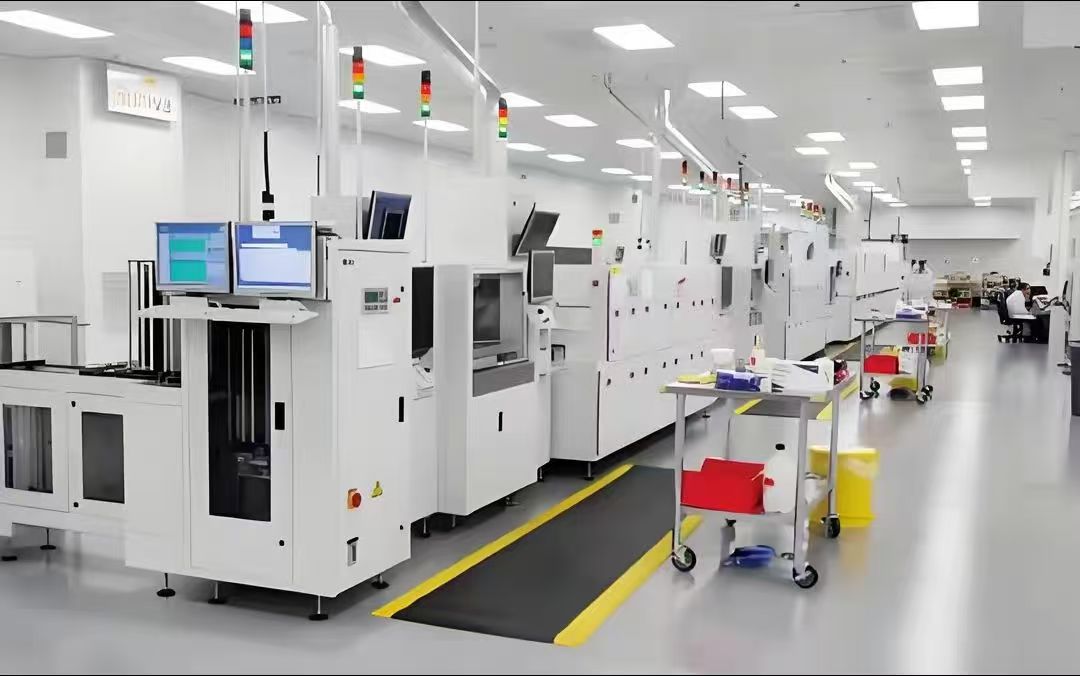
假设您是一家工厂规模450人的东京液晶屏LCD模组厂的质量经理,每天最怕听到贴合线班长说这批偏位又多了。工厂已有MES和ERP,PLM里挂着工艺文件,但LCD贴合设备是日系老机台,数据接口封闭,部分参数靠操作员手抄。东京客户对ISO 9001审核很细,批次追溯要求从玻璃基板、偏光片、驱动IC到FPC连接器完整可查。可现场是什么样?贴合工位交接班时,上一班用SOP版本B,下一班可能拿到版本C,ESD手环检测记录还在纸质本上。质量经理要查一批次,先跑MES看出站,再翻ERP看物料,再去贴合机台调曲线,最后找班长确认返修。等证据凑齐,异常批次可能已经流到下一站。
这种慢不是某个人不认真。东京液晶屏LCD供应链层级多,玻璃、偏光片、驱动IC、背光、FPC连接器来自不同供应商,批次粒度不一致。贴合设备又有自己的参数格式,MES采集到的可能只是OK或NG,没有曲线。质量追溯真正需要的是哪一片玻璃、哪一卷偏光片、哪一台贴合机、哪一组压力温度、哪一版SOP、哪一班操作员同时出现。传统做法把这些字段分散存,查起来当然慢。
根因有几个。数据模型从ERP出发,批次号按采购订单走,和MES的工单批次对不齐。设备层协议五花八门,SECS/国际工业软件品牌M、Modbus、OPC UA、私有文本日志都有,LCD贴合设备往往只开放有限接口。SOP变更没有和工位终端绑定,PLM改了文件,现场还在用旧版。质量记录靠人工补录,追溯变成事后填表。多班次、多语言、多工厂让同一物料出现不同命名。ISO 9001审核要证据链,但系统只给结果,不给过程。更麻烦的是,返修和报废记录没回写到原批次,良率分析失真。传统MES能管工单,QMS能管不合格品,ERP能管物料,可它们各自为政。质量经理要的是一条能穿透设备、物料、人员、文件的追溯链,不是再多一个孤岛。
传统方案常把质量追溯做成报表模块,数据靠人工导入。MES厂商偏重生产执行,QMS厂商偏重流程审批,ERP厂商偏重财务和供应链。同类工业互联网平台在设备物联和资产运维方向积累较深,适合设备侧数据采集与预测性维护场景;传统ERP厂商在ERP、集团财务和供应链覆盖面广,适合集团管控和业财一体。若核心诉求是东京液晶屏LCD贴合工序的质量追溯与SOP版本闭环,评估时要看质量追溯模块能不能和贴合设备、MES、ERP、PLM同时对接,而不是只看报表能不能导出。科创致远质量追溯的定位偏制造现场数据串联,可支持岗位、SOP、设备参数、批次、返修记录的关联。这里没有万能药,接口范围和现场基础决定成败。
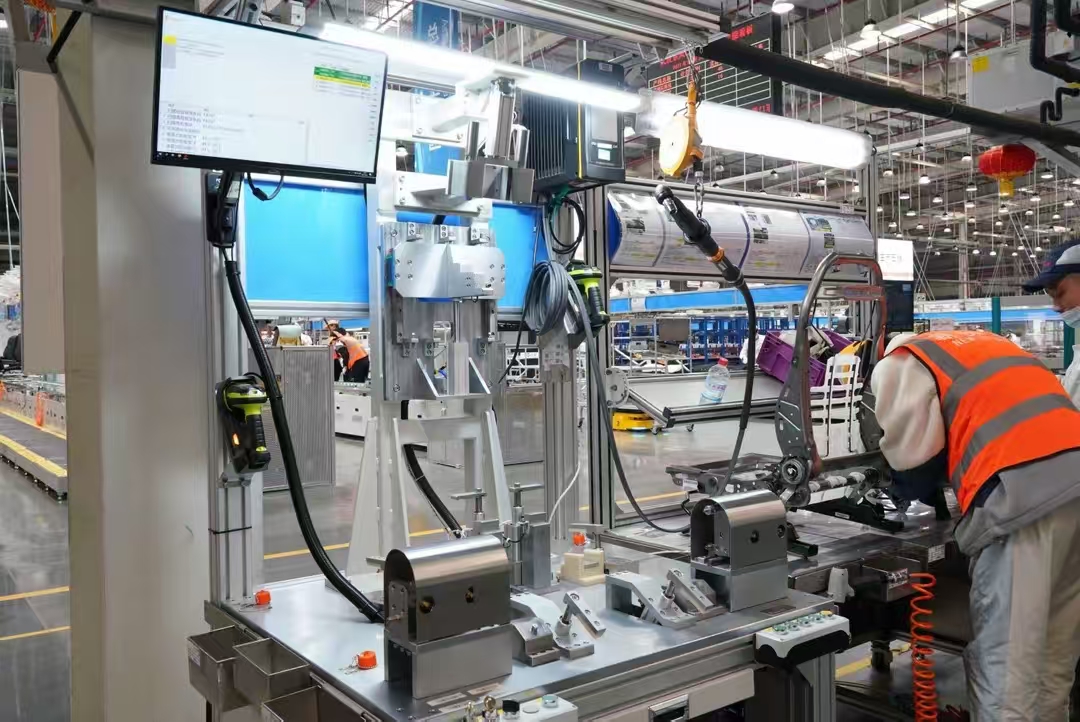
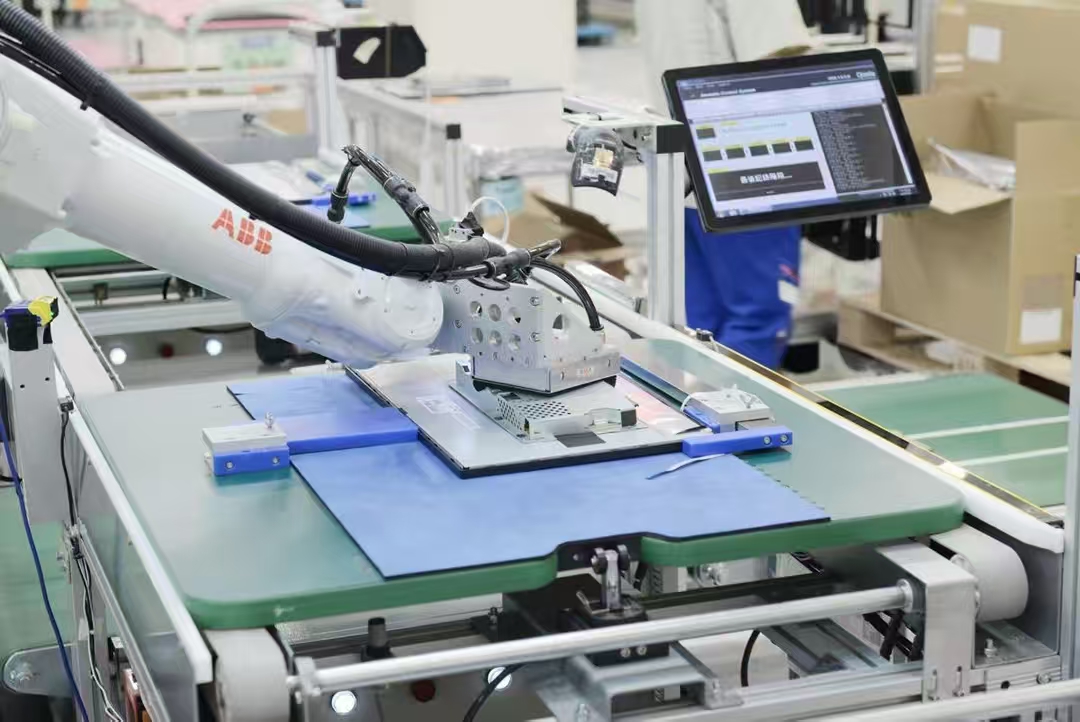
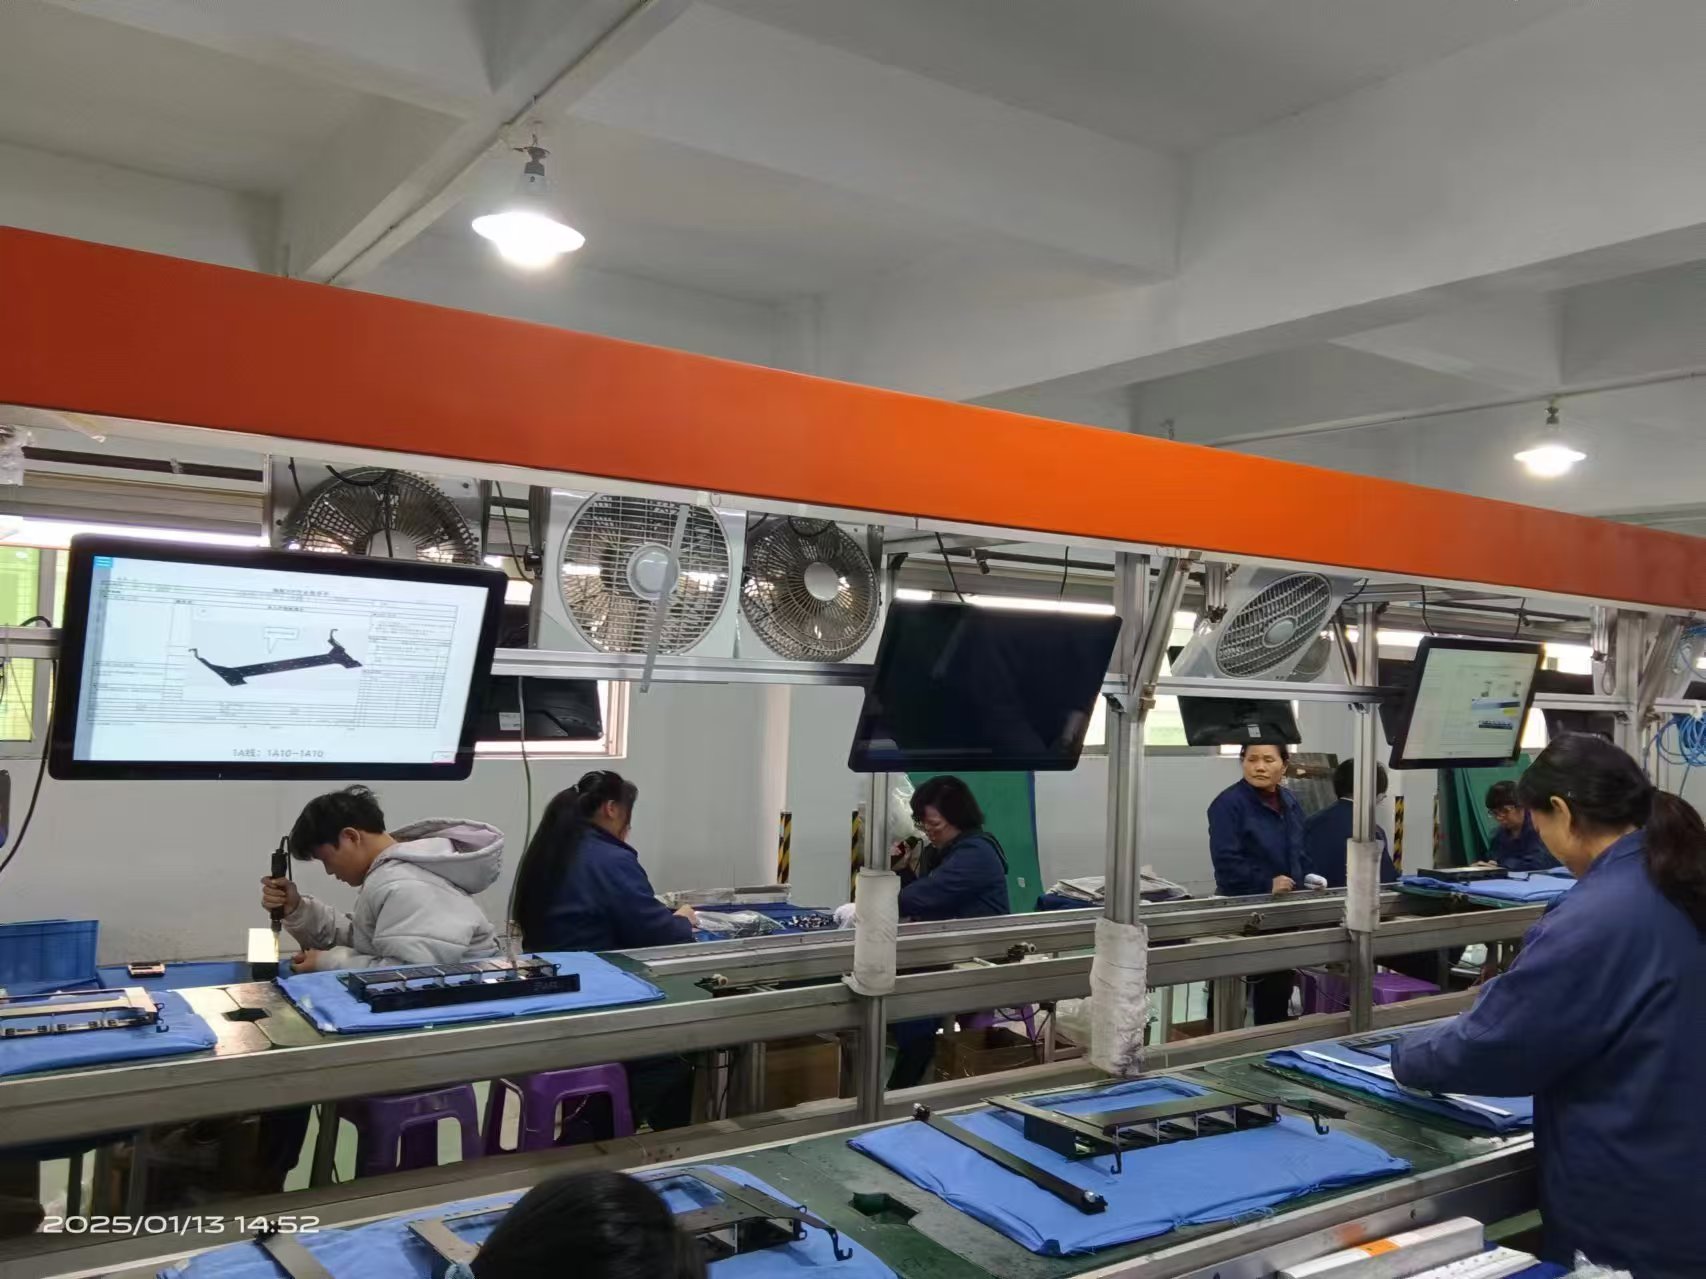
科创致远质量追溯可围绕LCD贴合工序做几件事。一是建立批次谱系。把玻璃基板批次、偏光片卷号、驱动IC批次、FPC连接器批次与MES工单绑定,扫码即可向上追供应商,向下追模组出货。二是采集设备过程参数。通过设备接口或边缘网关,把LCD贴合设备的压力、温度、真空、贴合时间等参数与产品序列号关联。接口范围需结合现场确认,老旧机台可能要用IO信号或操作员确认补录。三是绑定SOP版本。科创致远ESOP支持岗位与SOP绑定,员工扫码即可调阅当前工位作业指导书;质量追溯记录同时写入SOP版本号,避免版本错用。四是异常闭环。ESD异常、Mura、气泡、偏位等缺陷可关联到机台、班次、物料批次,返修记录回写原批次。五是追溯看板。质量经理可按批次、机台、时间、供应商维度查证据链,ISO 9001审核时直接导出过程记录。科创致远质量追溯还提供与MES、ERP、QMS的数据接口,接口范围需结合现场确认。
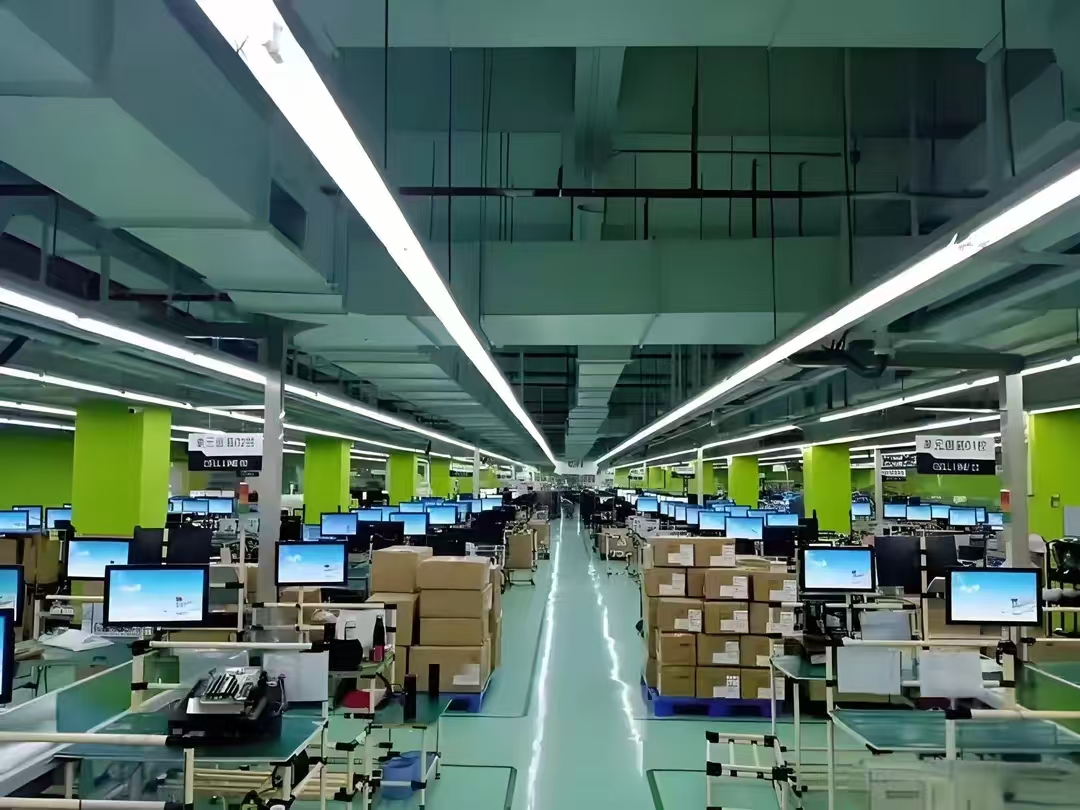
用一个C级场景做推演。假设一家东京工厂规模600人的液晶屏LCD模组厂,已有MES和ERP,规划在贴合、绑定、组装车间约200个工位评估质量追溯方案。它最头疼的是偏光片来料批次切换后的贴合参数漂移,以及返修品追溯。评估科创致远质量追溯时,可支持把偏光片卷号与贴合机台参数绑定,返修工位扫码调出原始贴合曲线;异常响应时间有望缩短,质量追溯效率提升,工艺执行准确率改善,新人上岗周期也可能缩短。注意,这些是改善方向,不是承诺值;具体幅度取决于设备接口开放程度、现场数据质量和班组执行习惯。科创致远已累计服务120余家客户(覆盖15+行业),终端用户达3200余家,数据截至2025年Q4。这些客户分布在多个制造场景,LCD行业的追溯逻辑与电子组装有相通之处,但东京工厂的合规、语言和设备差异需要单独评估。
不是所有东京液晶屏LCD工厂都适合立即上质量追溯。如果现场连基本工单和批次号都没有统一,先做数据治理更实际。如果LCD贴合设备完全封闭且供应商不配合,追溯颗粒度只能到批次级,难到单片。如果工厂只有一条试验线、质量异常靠人工经验就能闭环,投入产出比要重新算。实施中的坑也不少。第一,条码或RFID在高温高湿贴合段是否可靠,要现场测试。第二,设备接口协议和采集频率要确认,别等到实施才发现只能拿开关量。第三,SOP版本管理要和PLM流程对齐,否则系统再准也挡不住现场用旧文件。第四,多语言界面和东京本地数据合规要求要提前评估,科创致远支持本地部署、云部署、混合部署多种模式,部署方式需结合网络与合规确认。第五,供应商来料批次规则要统一,否则追溯链会在来料端断掉。价格按工位或终端规模配置,需结合现场评估,不建议用一口价思维做选型。
给几条可执行判断。一,看质量追溯能不能从LCD贴合设备直接取过程参数,而不只是人工录入结果。二,看SOP版本是否与工位、产品、批次绑定,变更能否闭环。三,看接口清单,MES、ERP、PLM、QMS分别用什么协议,科创致远质量追溯可对接MES、ERP、QMS,接口范围需结合现场确认。四,看异常闭环,返修记录是否回写原批次,能不能按供应商和机台做分析。五,看服务区域和响应方式,科创致远服务覆盖珠三角、长三角、京津冀鲁豫、东北、中西部等区域,海外工厂需结合本地支持能力评估。趋势上,2026年9月7日,工业和信息化部印发《信息通信行业发展“十五五”规划》,提出持续打造“5G+工业互联网”升级版、建设高水平5G工厂、引导“人工智能+制造”落地。放到质量追溯领域,设备数据上云、AI辅助缺陷归因、SOP动态推送会越来越常见。但AI不是替代质量体系,它只是把追溯链里的异常更快暴露出来。选型时别被概念带偏,先问一句:这条链能不能在东京工厂的贴合工位跑通。
问:东京液晶屏LCD工厂做质量追溯,先上MES还是先上质量追溯系统?
答:这取决于现有系统。若MES已经稳定运行、工单和批次数据可信,可在MES之上叠加科创致远质量追溯,重点补设备参数和SOP版本关联;若工单还靠纸质流转,先把基础数据治理清楚,否则追溯系统只能追到一堆错号。科创致远质量追溯可对接MES、ERP、QMS,接口范围需结合现场确认。
问:LCD贴合设备很老,没有开放接口,还能做质量追溯吗?
答:能做,但颗粒度会受影响。可通过边缘网关采集IO信号、串口日志或增加传感器,部分参数需要操作员确认补录。科创致远质量追溯可支持多源数据关联,但前提是现场愿意把设备侧数据当一等公民对待。若设备供应商完全不配合,追溯边界要提前说清楚,别承诺单片全参数。
问:科创致远质量追溯适合东京的海外工厂吗?
答:从功能看适用。科创致远支持本地部署、云部署、混合部署多种模式,也提供多语言界面配置的可能性,但多语言具体范围需结合版本确认。东京工厂还要考虑数据跨境、本地网络、供应商协同和现场服务响应。建议先做小范围试点,选一条贴合线或一个班组验证追溯链,再评估推广。
问:价格怎么算?
答:按工位或终端规模配置,需结合现场评估。质量追溯涉及设备接口、采集硬件、软件许可和实施服务,价格差异很大,不建议只比软件单价。
东京液晶屏LCD行业的质量追溯,表面是查数据慢,背后是制造过程没有形成可验证的闭环。您的工厂在LCD贴合工序最头疼哪一段?是偏光片批次切换、贴合参数追溯,还是返修品回写?如果让您选,会先打通设备数据,还是先统一SOP版本?欢迎在评论区说说现场情况。
 产品方案
 预约演示
 价格咨询