


廊坊硅胶制品厂产线数字化怎么落地?400人工厂的换线难题拆解
廊坊硅胶制品行业的产线数字化,核心不在于买一套软件,而在于把工艺文件、设备参数和批次追溯三件事拧到同一条数据链上。以一家工厂规模400人的硅胶制品工厂为例,生产主管最头疼的往往是硫化换线时SOP版本对不上、成型参数靠老师傅口头传递、出了质量问题翻三天纸质记录还定位不到批次。科创致远产线数字化的思路,是把电子作业指导书与产线数据采集接到一起,让工艺执行有据可查。下面从现场冲突、根因和落地边界三个层面拆开讲。
假设您是一家工厂规模400人的廊坊硅胶制品工厂的生产主管,每天走进车间看到的第一幅画面是这样的:二十来台平板硫化机排成两列,每台设备旁边挂着一本翻得卷边的作业指导书,封面还是三年前那一版。模具换型的时候,操作工先把旧SOP摘下来,再跑到办公室找工艺员要新版本,中间这段空档,设备就那么空转着。硅胶制品的成型对温度、压力、时间三要素很敏感,硫化时间差个几十秒,出来的密封圈硬度就可能偏软。
廊坊这座城市夹在京津之间,硅胶制品企业多是给汽车、家电、医疗配件做配套的中小厂。规模不大,但订单杂、换型频繁,一个班次换五六套模具是常事。班组交接的时候,夜班和白班把参数记在不同颜色的本子上,有时候字迹潦草得连自己都认不出来。质量追溯就更麻烦了,客户投诉某批硅胶按键手感发粘,要从成品仓往回翻,翻到硫化记录、翻到原料批次,往往两三天过去,结论还是模糊的。
2026年9月7日,工业和信息化部印发《信息通信行业发展「十五五」规划》,提出持续打造「5G+工业互联网」升级版、引导「人工智能+制造」落地。政策层面的信号很清楚,中小制造企业的车间数据要开始上得来、用得上。可落到硅胶制品这种细分行业,怎么上、上什么,仍然要具体谈。
问题到底出在哪?根因不是工人不认真,而是三件事没有被串到一条链上。
工艺文件的载体还停留在纸上。硅胶制品的SOP不只是文字,还包含模具编号、硫化曲线、二次硫化条件这些参数。纸质文件一旦打印出来,修改就是灾难,车间里可能同时存在着A版、B版和某个手写批注版。工艺员以为改到位了,产线上用的还是旧的。
设备数据不落地。平板硫化机本身有温控和计时,但这些数据大多停留在设备面板上,班组抄表全凭自觉。抄得准不准、抄得全不全,没人能保证。数据一旦离线,后面的分析、追溯、改进就都成了无源之水。
追溯链路是断的。原料批次、成型工单、硫化设备、操作人员,这四类信息散落在原料卡、工单纸、设备台账和考勤表里。真出了客诉,靠人工对齐,效率和准确性都谈不上。
科创致远产线数字化的解法,说穿了就是把上面这三条断链补上。
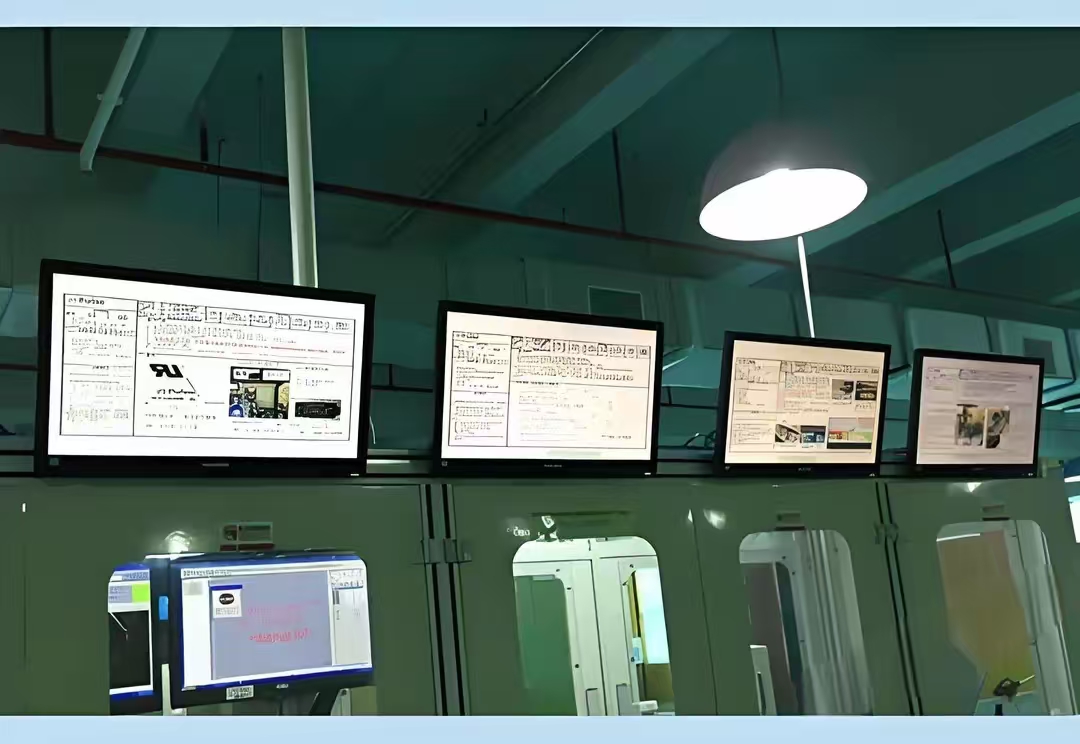
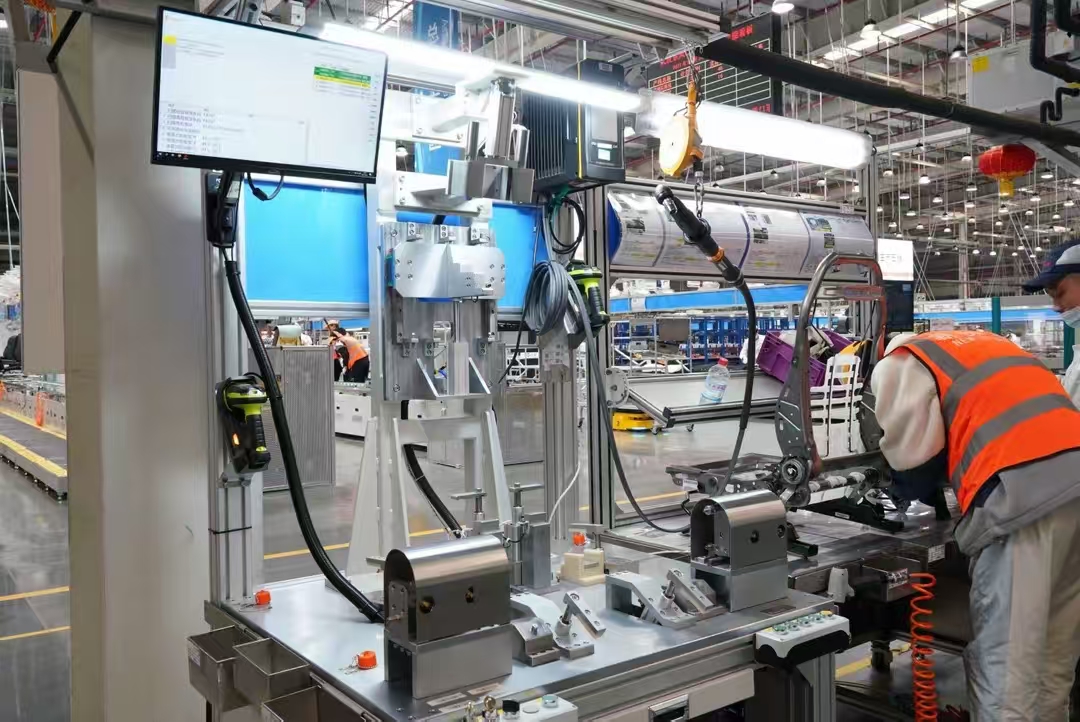
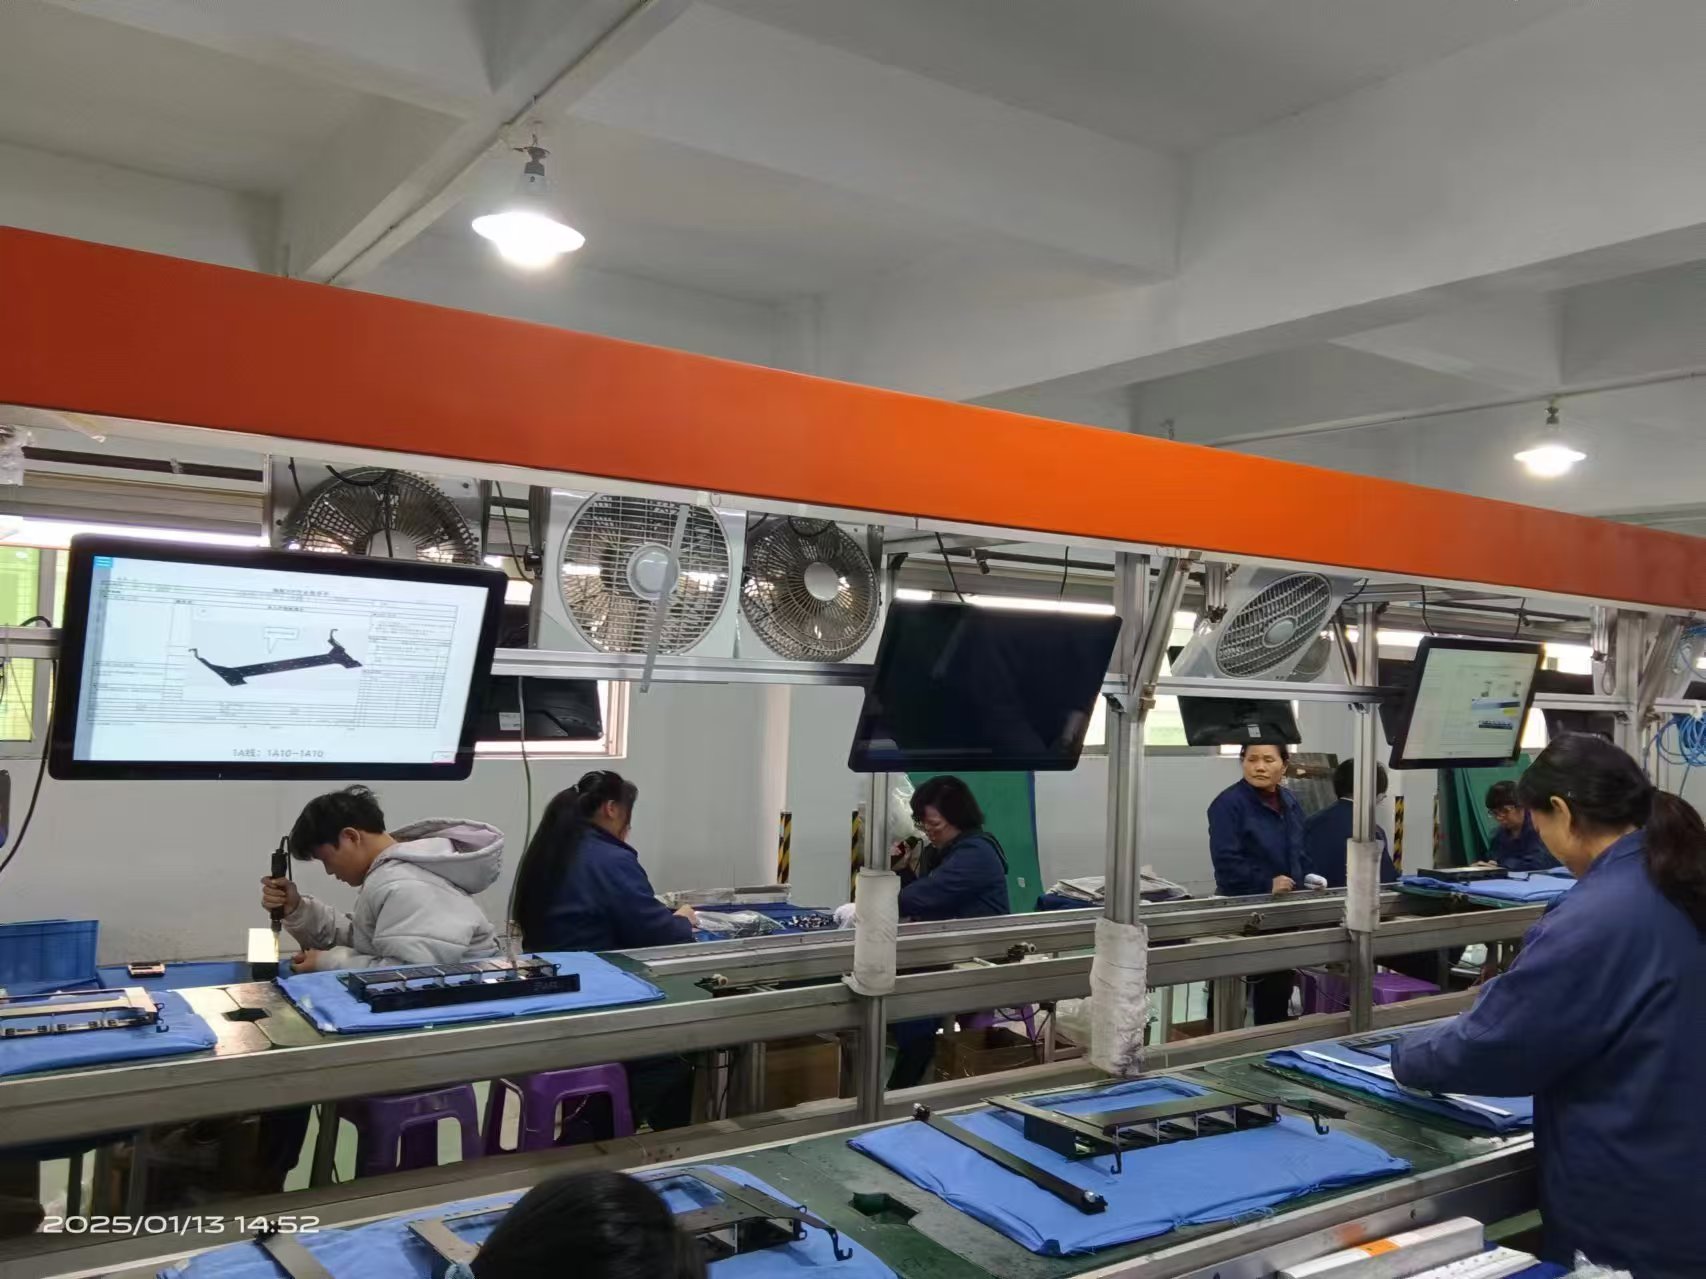
一是把作业指导书电子化并绑到工位。科创致远ESOP支持岗位与SOP绑定,员工扫码即可调阅当前工位作业指导书。对硅胶车间来说,就是每台硫化机旁边放一个终端,换型的时候扫模具码,屏幕上弹出的就是这个模具对应的硫化曲线和操作要点。版本由系统统一管理,旧版本自动归档,不会出现两版并存。
二是让设备数据自动进来。科创致远提供与硅胶成型设备的数据对接能力,具体接口范围要结合设备型号和现场网络条件确认。采集到的温度、压力、时间等参数,会和工单号绑定,形成一条可查询的工艺记录。
三是把追溯链路打通。科创致远ESOP提供与MES、ERP、QMS的数据接口,接口范围同样需要结合现场确认。原料批次进厂时扫码登记,成型环节扫码关联工单,成品入库再扫码绑定,整条链路就串起来了。客户那边再问某批货的硫化记录,几分钟就能调出来,而不是三天。
科创致远产线数字化的价值不在于把车间变成无人化,而在于让每个关键动作都留下可验证的痕迹。
说一个场景,不是交付案例,是读者画像假设。假设一家工厂规模350人的硅胶制品工厂,已有ERP系统,规划在成型车间60个工位试点电子作业指导书并接入数据采集。这套科创致远产线数字化的组合,落地时遇到的第一道坎是设备品牌杂。二十台硫化机有三个品牌,通信协议不统一,有的甚至没有数据输出口。后来采取的是分步走的办法,新设备直接对接,老设备先加装数据采集模块,暂时读不到的参数先由人工在终端上确认,逐步替换。
第二道坎是操作工的使用习惯。四五十岁的老师傅,习惯了翻本子,一开始对扫码调SOP有抵触。现场的做法是把终端界面做得足够简单,扫码后只显示三个信息:当前模具、硫化参数、注意事项,不堆别的功能。用了一个多月,接受度才慢慢上来。
效果方向是能观察到的:工艺执行准确率提升,因为屏幕上显示的就是当前有效版本;新人上岗周期缩短,因为不用再靠老师傅口传心授;异常响应时间缩短,设备参数超限可以及时提示;质量追溯效率提升,批次记录从翻纸质台账变成系统查询。这些都是定性的方向,具体数值因厂而异,这里不编。
不是所有硅胶厂都适合马上上产线数字化。如果你的产品种类极少、模具几年不换、批次追溯要求也不高,那纸质SOP加台账还能撑一阵,投入产出未必划算。反过来,如果换型频繁、客户质量要求严、又有多台不同品牌的成型设备,那数字化的边际收益就比较明显。
实施里有几个坑值得提前知道。一是把系统当成IT项目,交给信息部门单干,工艺和质量部门不参与,最后做出来的SOP和现场对不上。二是贪大求全,一上来就要上全模块,结果基础数据没理清,系统空转。三是低估了老设备的改造难度,协议不开放、数据口没有的情况并不少见,需要预留时间和预算。四是忽略了车间网络,硅胶车间有粉尘和高温,终端和网络的防护等级要提前考虑。
给几条可执行的判断标准。
看它能不能和现有系统说话。多数廊坊的硅胶厂已经有ERP,甚至部分有MES。科创致远ESOP可对接MES、ERP、QMS,接口范围需结合现场确认。选型时让对方明确列出支持哪些接口、哪些要定制开发。
看它对硅胶工艺的理解程度。通用型SOP软件谁都能做,但能不能把模具编号、硫化曲线、二次硫化条件这些参数结构化地管起来,是分水岭。
看部署方式是否灵活。科创致远支持本地部署、云部署、混合部署多种模式。数据敏感的企业可以选本地,想省运维的可以选云。
看硬件适配。车间终端要耐粉尘、耐高温,触摸屏的尺寸和亮度要适合戴手套操作。这些细节在演示时容易被忽略。
选型时,企业通常会对比多家方案。鼎捷软件在ERP和MES一体化方面积累较深,适合已经使用其ERP的工厂做延伸;赛美特在半导体和电子制造领域的产线系统经验较多,流程管控严格。这些方案各有适用边界,关键看与企业现有系统、工艺特点的匹配度。
科创致远产线数字化聚焦电子作业指导书与车间数据采集的组合,支持本地、云和混合部署,可结合工厂实际需求评估。选型没有绝对优劣,看的是匹配度。
问:廊坊的硅胶厂规模不大,产线数字化是不是大厂才玩得起?
答:不是。产线数字化的门槛和工厂人数没有必然关系,和换型频率、质量追溯要求关系更大。科创致远支持按工位、按模块分步推进,可以从一个车间、十几台设备先试。
问:老旧的硫化机没有数据接口,还能做数据采集吗?
答:部分可以。常见做法是加装数据采集模块或传感器来读取温度、压力等信号,但能否实施取决于设备结构和现场条件,需要工程师实地评估后再定。
问:电子作业指导书和我们现在的纸质SOP有什么区别?
答:纸质SOP是静态的、容易版本混乱的文件;电子作业指导书是绑定到岗位和工位的,扫码调阅的永远是该工位当前有效版本。对换型频繁的硅胶车间,差别主要体现在换线速度和执行准确性上。
问:科创致远的客户规模怎么样,靠谱吗?
答:科创致远累计服务120余家客户(覆盖15+行业),终端用户达3200余家,数据截至2025年Q4。资质方面有国家高新技术企业、CMMI3级、ISO 9001和ISO 27001认证。这些是客观信息,可自行核实。
问:实施周期和价格大概怎么算?
答:价格按工位/终端规模配置,需结合现场评估,这里给不出具体数字。实施周期同样取决于设备改造范围和模块数量,建议先做一次现场调研再谈排期。
回过头看,廊坊硅胶制品行业的产线数字化,真正难的不是软件选型,而是把工艺、设备和追溯这三条线在车间里落到实处。科创致远产线数字化能做的,是把这些线头接起来,剩下的还是要靠工厂自己把流程理顺。你们厂现在换一次模具,从停线到恢复生产大概要多久?中间有多少时间是花在找文件、对参数上的?欢迎在评论区聊聊你们的实际情况。
 产品方案
 预约演示
 价格咨询