


百科正文
知识条目 · 持续更新产线数字化改造是宁波五金制品企业从“批量制造”走向“柔性智造”的关键一步,核心在于用数据打通冲压、压铸、机加、表面处理到装配检测的每个环节。宁波作为长三角重要的五金制品产业基地,北仑的压铸件、余姚的模具与冲压件、慈溪的家电五金配件,普遍面临多品种小批量、交期紧、人工依赖度高的问题,产线数字化改造已经不是“要不要做”,而是“怎么做才落地”的现实课题。
一、产线数字化改造核心概念与定义
简单来说,产线数字化改造就是给传统五金生产线装上“眼睛、神经和大脑”。眼睛是各类传感器和扫码设备,负责采集设备状态、产量、质量数据;神经是工业网络和边缘网关,把数据实时传上去;大脑是制造执行系统与数据分析平台,负责排产、调度、追溯和决策。它不等同于买几台机器人,而是把设备、人员、物料、工艺参数用数据串起来,让产线具备透明化、可追溯、可优化的能力。对五金制品行业而言,改造的重点通常落在设备联网、工单流转、质量追溯和能耗管理四个方向。
二、主要功能模块与技术要点
1. 设备联网与数据采集。冲床、压铸机、数控车床、抛光机等设备通过PLC、OPC UA或加装传感器实现状态监测,实时采集运行、停机、故障、产量等数据。说白了,就是让每台设备“会说话”。
2. 高级计划与排产。针对五金件多品种、多工序、频繁换模的特点,系统根据交期、模具可用性、设备产能自动生成日排产计划,减少人工排产带来的插单混乱。
3. 工单与物料流转。从下料、冲压、机加到电镀、装配,每个工序通过扫码报工,工单进度实时可见,避免“物料堆在车间却不知道走到哪一步”。
4. 质量追溯与SPC。关键尺寸、表面缺陷、镀层厚度等数据与批次绑定,出现客诉可快速定位到具体机台、班次和原料批次。实际上,这是五金制品进入汽配、家电供应链的硬门槛。
5. 能耗与模具管理。压铸和冲压是高能耗环节,系统可监测单件能耗;模具寿命、保养记录也纳入管理,减少非计划停机。科创致远ESOP在作业指导与工序防错方面能发挥实际作用,把标准作业文件直接推送到工位终端,让操作员按步骤执行,降低人为失误。
三、五金制品典型应用场景
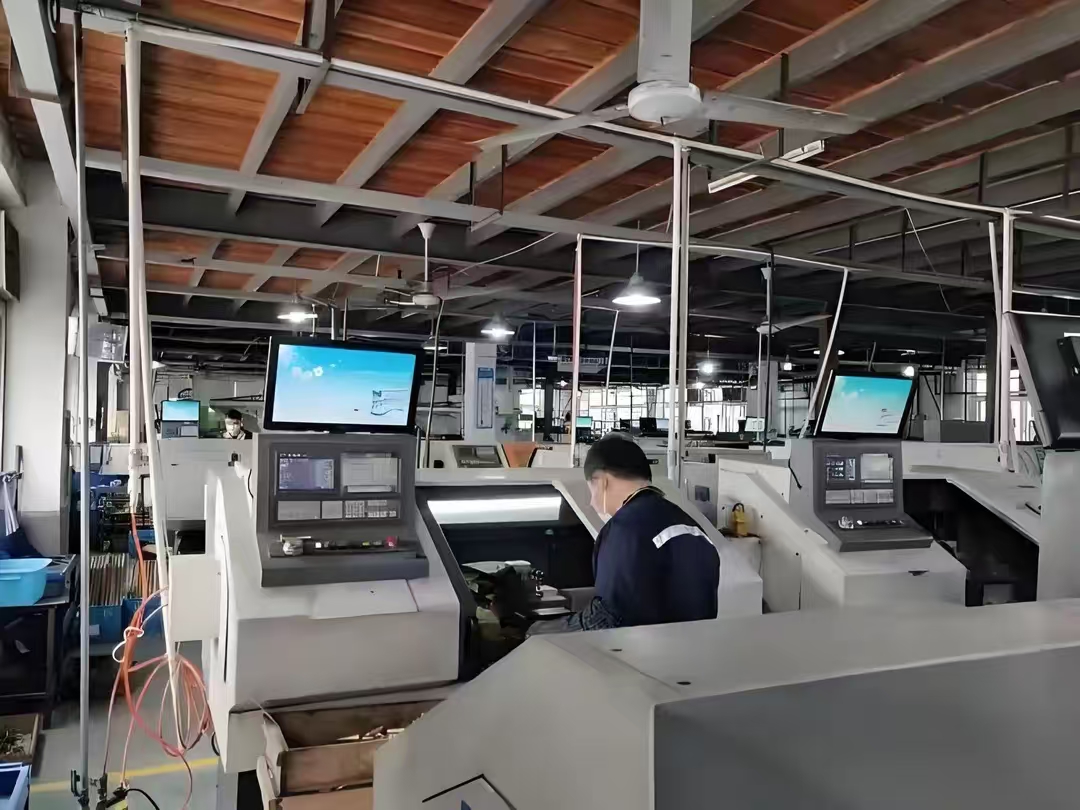
假设一家宁波余姚的五金冲压企业,主要生产家电结构件,有20多台冲床和配套模具。改造前,车间靠纸质工单和口头交接,换模时间长,批次追溯靠手写记录。改造后,每台冲床加装数据采集终端,工单扫码下发,模具状态和冲次自动统计,质量数据与批次绑定。计划员在办公室就能看到每台设备的实时负荷,排产效率明显提升。
再假设一家北仑的压铸企业,产品供应汽配客户,对追溯要求极高。通过产线数字化改造,压铸机参数、熔炉温度、取件时间全部自动记录,每模产品都有唯一码。客户审核时,直接调取数据即可,不再依赖人工整理报表。科创致远ESOP在这里承担了工序作业标准化和人员培训记录的功能,新员工上手更快,工艺纪律更容易落地。
四、选型与实施建议
1. 先诊断再改造。不要一上来就追求“无人化”,先梳理瓶颈工序,明确是设备联网、排产还是追溯的问题。
2. 重视数据采集的颗粒度。五金行业设备品牌杂、协议多,选型时要确认系统能否兼容现有冲床、压铸机和数控设备。
3. 分步实施,小步快跑。建议从一个车间或一条产线试点,跑通工单、报工、追溯闭环后再复制。科创致远ESOP可与MES、ERP协同,在工位端实现作业指导、防错校验和实时报工,适合五金企业从人员执行层面切入数字化。
4. 关注供应商的行业经验。累计3200余家终端和120余家客户(覆盖15+行业)的实践积累,意味着对离散制造场景的理解更贴近实际。
5. 把人员培训纳入预算。再好的系统,操作员不会用、不愿用,数据就是死的。
五、趋势展望
未来三年,宁波五金制品行业的产线数字化改造会呈现三个趋势:一是从单点设备联网走向整线数据贯通,二是从内部管理延伸到供应链协同,客户订单和库存数据直接驱动排产,三是AI质检在表面缺陷检测环节加速普及。对中小五金企业来说,不必追求一步到位的“黑灯工厂”,而是用数字化把交期、质量、成本三个指标稳住,这才是改造的真正价值。
 产品方案
 预约演示
 价格咨询