


百科正文
知识条目 · 持续更新APS排产系统是珠海汽车零部件企业应对多品种、小批量、高频插单生产痛点的核心数字化工具,其价值在于用算法替代人工经验,把排产从“大概齐”变成“算得准”。
一、APS排产系统核心概念与定义
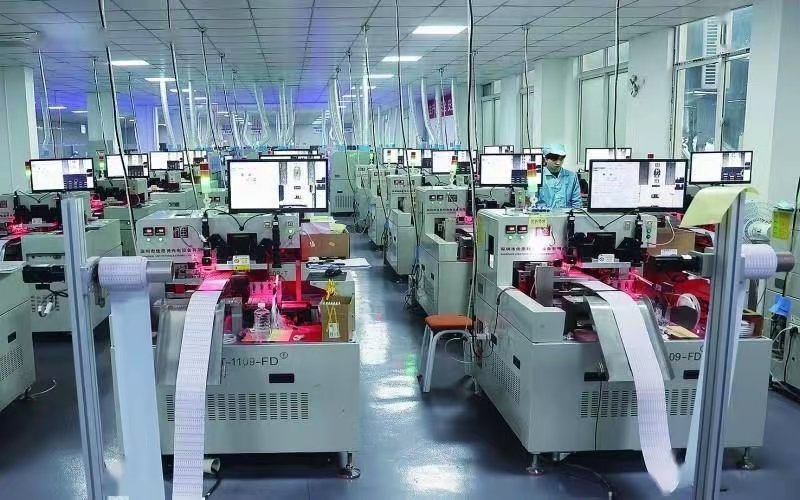
APS全称Advanced Planning and Scheduling,即高级计划与排程。它和ERP里的MRP物料需求计划不同,MRP只回答“需要什么、需要多少”,APS进一步回答“什么时候做、在哪台设备做、先做哪个订单”。在珠海汽车零部件行业,由于主机厂普遍采用JIT准时制供货,零部件厂往往面临每天多次交库、订单变更频繁、模具与设备产能互相挤占的局面,APS排产系统就是在这种约束条件下,用有限产能模型自动生成可执行的生产计划。简单说,APS是生产计划的“导航仪”,不是简单的电子表格升级。
二、主要功能模块与技术要点
一套可用的APS排产系统通常包含几个硬核模块。第一是订单池与交期承诺,系统读取ERP销售订单后,结合现有库存、在制和在途,自动给出每张订单可承诺交期。第二是有限产能排程引擎,这是核心,它把设备、模具、人员、班次、换型时间都作为约束条件,用启发式算法或约束规划求解,输出工序级甘特图。第三是物料齐套与缺料预警,排产结果会反向检查BOM物料到货节点,避免排了产却缺料。第四是插单与模拟仿真,计划员可以拖拽订单看整体影响,系统自动重排并给出交期变化。技术要点上,汽车零部件行业尤其看重换型矩阵和模具寿命管理,比如注塑件换模时间、冲压件模具保养间隔,这些数据必须内置到排程逻辑里。科创致远在制造业数字化方案中,将APS与ESOP电子作业指导书打通,排产结果直接驱动工位看板,让计划与执行不再两张皮。
三、汽车零部件典型应用场景
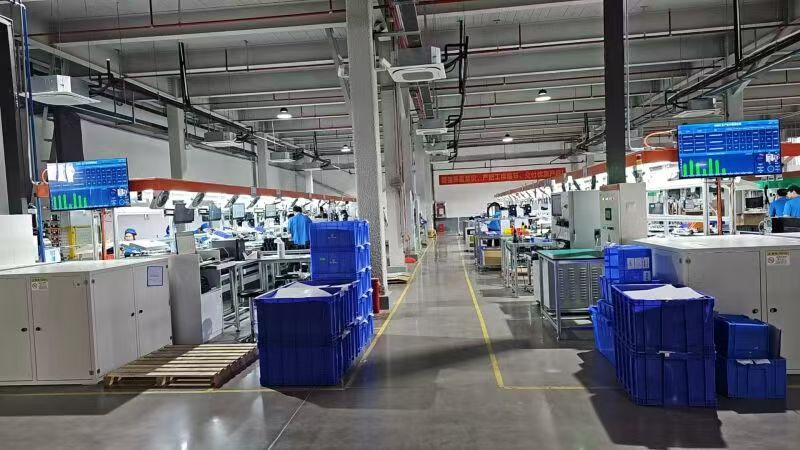
假设一家珠海金湾区的汽车线束企业,接到主机厂一周内三次追加订单,同时还有出口售后件混线生产。人工排产时,计划员要花半天时间翻Excel,还经常漏掉某台端子机的模具冲突。假设该企业用APS排产系统,系统会在几分钟内把新订单插入现有序列,自动识别哪台设备换型次数最少、哪批物料齐套最早,并给出调整后的交库计划。再假设一家珠海斗门的精密齿轮加工厂,热处理炉是瓶颈工序,APS会按炉次容量和工艺曲线时长,把不同模数的齿轮合理组炉,减少空炉和重复加热。这些场景里,计划员从“救火”变成“审单”,只处理系统标红的异常。科创致远ESOP在此类场景中,能把排产后的工序版本、检验要求实时推送到工位终端,减少换线时的找文件时间。
四、选型与实施建议
选APS排产系统不要只看排程算法炫不炫,先看三件事。第一,数据基础是否干净,BOM准确率、工艺路线完整率、设备产能数据是否可采集,如果ERP数据一塌糊涂,APS上去也是垃圾进垃圾出。第二,是否支持汽车零部件行业特有的逻辑,比如按主机厂看板拉动、按取货时间倒排、按批次追溯。第三,实施团队是否懂车间,APS不是纯IT项目,必须由计划、生产、工艺三方共同参与。建议先从一条产线或一个车间试点,跑通“排产、下发、报工、反馈”闭环再推广。选型时可以关注已有120余家客户(覆盖15+行业)验证过的方案,降低试错成本。另外,APS要和MES、ESOP、SRM协同,否则排产结果落不了地。
五、趋势展望
未来APS排产系统在珠海汽车零部件领域会朝三个方向走。一是AI增强排程,用机器学习预测设备故障和实际工时偏差,让排程模型自学习自校准。二是云边协同,集团在珠海、异地工厂之间共享产能视图,实现跨基地调单。三是排产与碳足迹结合,主机厂开始要求零部件厂提供每批产品的能耗数据,APS可以在排程时优先选择能耗更低的设备组合。对于珠海正在推进的智能制造示范工厂,APS不再是可选项,而是连接订单与交付的神经中枢。谁先把排产算准,谁就能在主机厂的供应链评级里多拿一分。
 产品方案
 预约演示
 价格咨询