


安装位置不合理,再好的内容也可能看不清
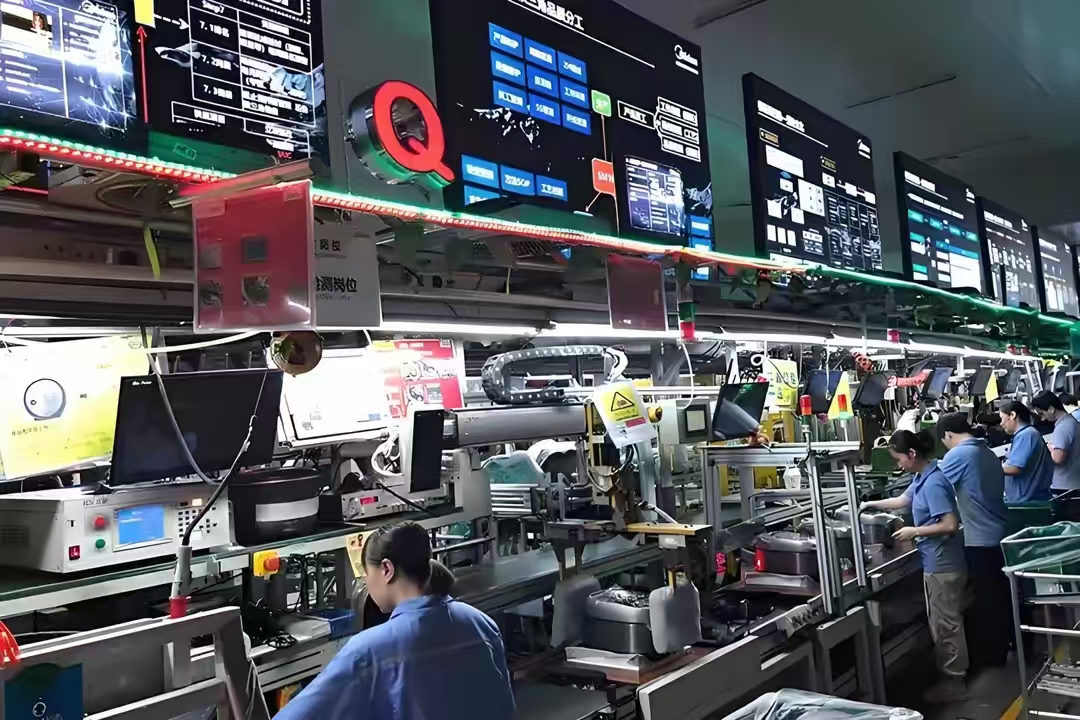
大多数ESOP项目验收时,所有人都在盯着软件功能清单:工单能不能下发、版本能不能切换、权限能不能管控。没有一个人走到操作者工位前,弯下腰、抬起头,认真看一眼那块屏幕到底看不看得清。
这是个反常识的判断。大家默认屏幕装上了,内容就自然可见。但现实是,安装位置不合理,是导致系统上线后没人用的隐性原因之一。软件验收通过了,功能全都正常,操作者却宁愿看纸质图纸也不看屏幕。原因很简单——他看不到,或者看得很费劲。
物理可达性:终端装在哪里,决定了谁在看、怎么看
操作者需要转身才能看到的终端,信息推送等于无效。
这不是夸张。你让一个站姿工位的操作者,屏幕装在他身后一米五的位置,他每看一次信息就要转身一次。一天两百次工单确认,他转身两百次。三天之后他就不转身了。他凭记忆干活,或者干脆把纸质流程卡重新贴回设备旁边。
屏幕中心距地面1.2到1.5米,这是站姿操作者自然视线的高度区间。低于1.2米,他需要低头弯腰;高于1.5米,他需要抬头仰视。两个动作都不可持续。
视角偏转不超过30度,这是指操作者正常站位时,视线与屏幕中心法线的夹角。超过30度,屏幕内容开始出现色偏和亮度衰减。偏到60度以上,基本上只能看到一片灰白。
操作距离40到80厘米,这是触摸操作和阅读的舒适区间。太近,眼睛需要频繁调焦,容易疲劳;太远,触摸精度下降,按钮点不准。
不同工位类型的安装差异很大。
站姿工位,屏幕应该装在操作者正前方偏上一点的位置,配合设备操作面板的高度。如果工位有物料架或工具台,屏幕不能装在需要跨越物料才能触碰的位置。操作者手上可能拿着零件或工具,他需要单手就能完成屏幕操作。
坐姿工位,屏幕中心可以降到1.0到1.2米。坐姿操作者的视线高度比站姿低20到30厘米。屏幕装高了,他需要仰头;装低了,他需要驼背。坐姿工位的屏幕倾角也需要调整,通常屏幕顶部后仰10到15度更符合阅读习惯。
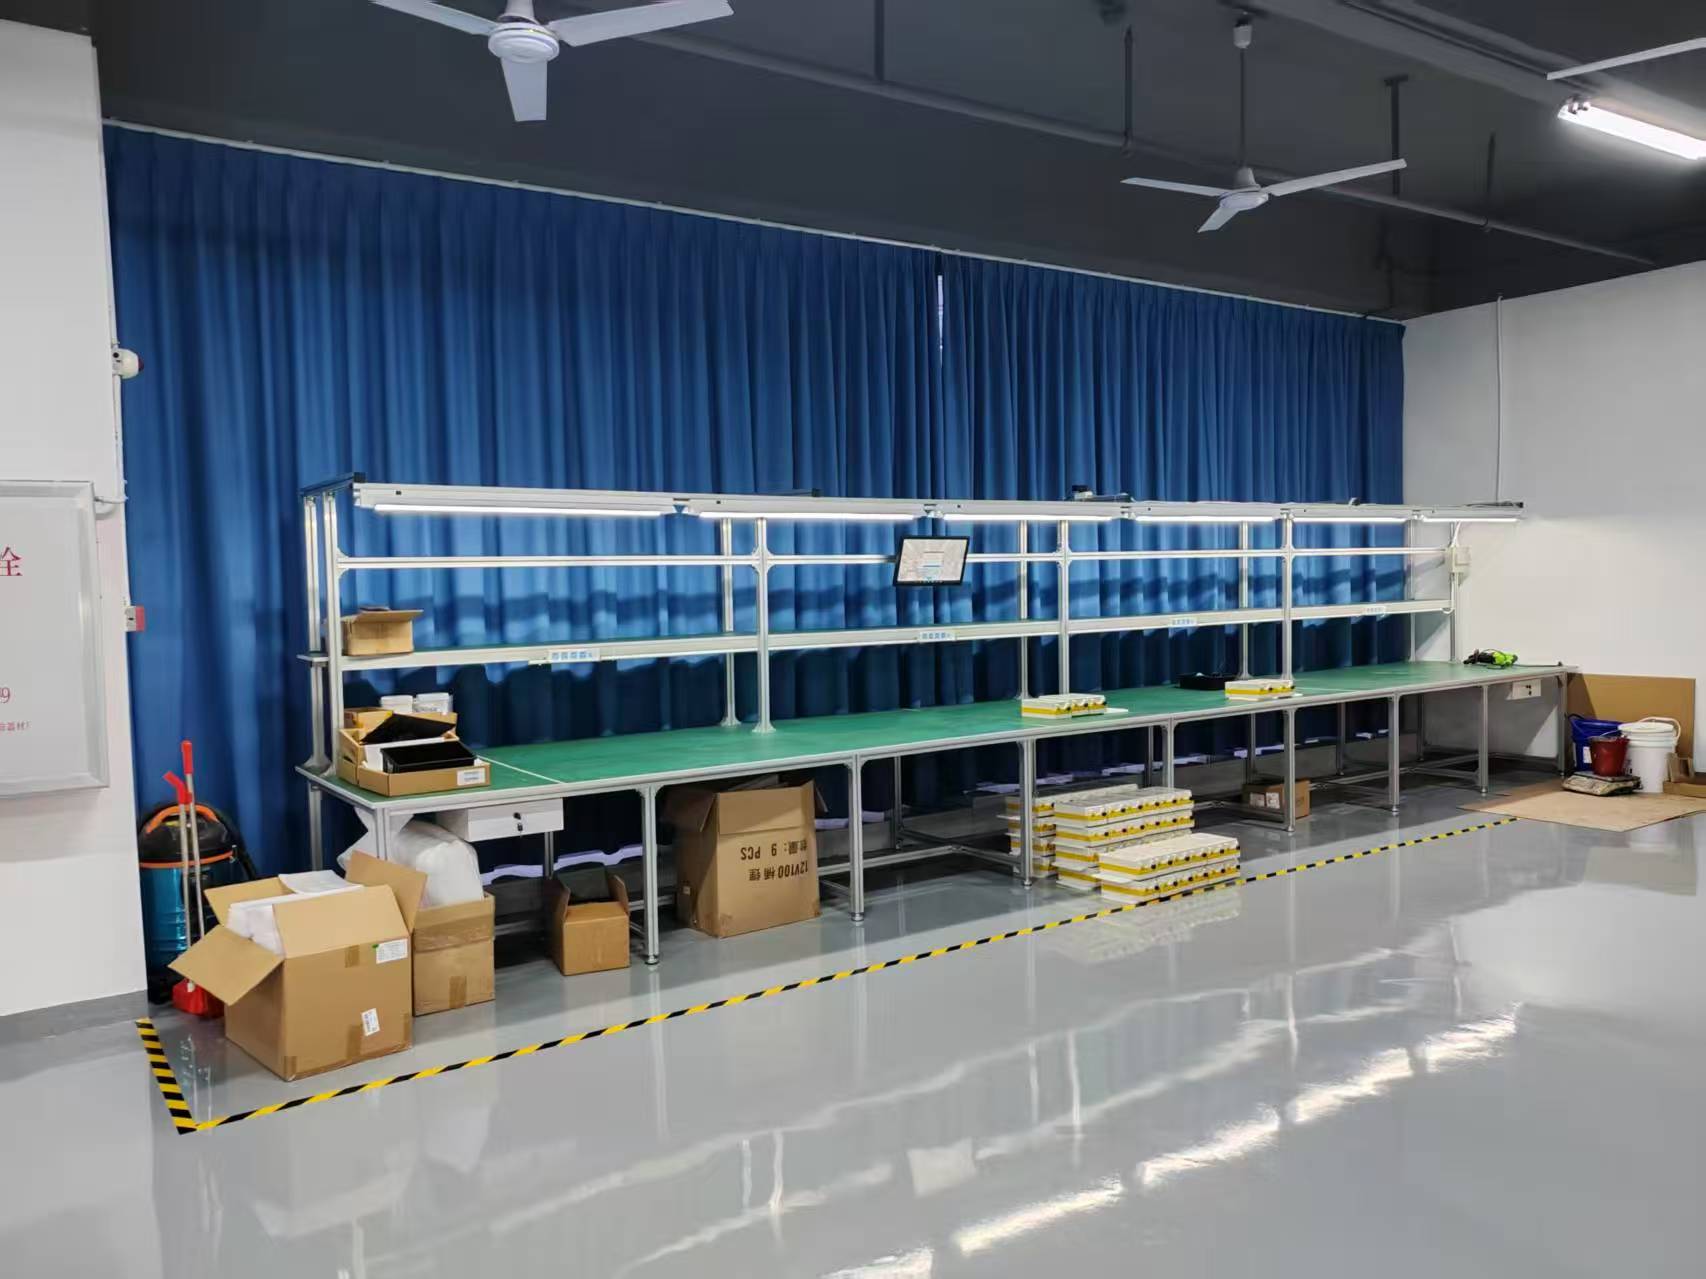
行走巡检路线上的终端,安装逻辑完全不同。巡检人员不会停下来盯着屏幕看。他经过的时候扫一眼,看到关键参数和报警状态就够了。这种场景下,屏幕应该装在巡检路线的视线自然落点上,高度1.4到1.6米,内容以大字、颜色标识为主,不需要精细触摸操作。
环境干扰:光、热、振动、粉尘都在抢夺屏幕可读性
车间强光环境下,普通商用显示屏的亮度根本不够用。
办公室里的显示器亮度通常在250到300尼特。车间里,头顶的工矿灯、窗户射进来的阳光、焊接弧光,任何一个光源的照度都可能超过1000勒克斯。屏幕亮度低于500尼特,在强光下就是一面镜子,你只能看到自己的脸和背后的灯。
解决办法有两个:要么选高亮度屏,500尼特起步,最好700尼特以上;要么加遮光罩,把环境光挡在屏幕外面。遮光罩的成本低,但会影响触摸操作的手部空间。高亮度屏贵一些,但安装自由度更高。很多项目在这块省钱,结果就是屏幕装了,操作者说看不清,项目组说屏幕没问题,互相扯皮。
振动环境需要减震支架,否则触摸屏操作困难。
冲压设备旁边、振动筛附近、物流辊道边上,这些位置的振动幅度足以让触摸屏的触控漂移。操作者手指点下去,屏幕识别到的位置偏了两厘米。他点三次都点不中确认按钮,第四次就放弃了。
减震支架不是简单的橡胶垫。它需要根据振动频率和幅度选型。低频大振幅用弹簧减震,高频小振幅用橡胶减震。装错了,减震支架反而会放大特定频率的振动。
金属粉尘环境需要IP54以上防护等级。
IP54的意思是防尘等级5——不能完全阻止粉尘进入,但进入量不足以影响设备正常运行;防水等级4——防溅水,任何方向的溅水都不应造成损害。
金属粉尘比普通粉尘更麻烦。它导电。粉尘进入屏幕内部,落在电路板上,可能造成短路。粉尘落在触摸屏表面,会影响电容触控的灵敏度。IP54是底线,重粉尘环境建议IP65。
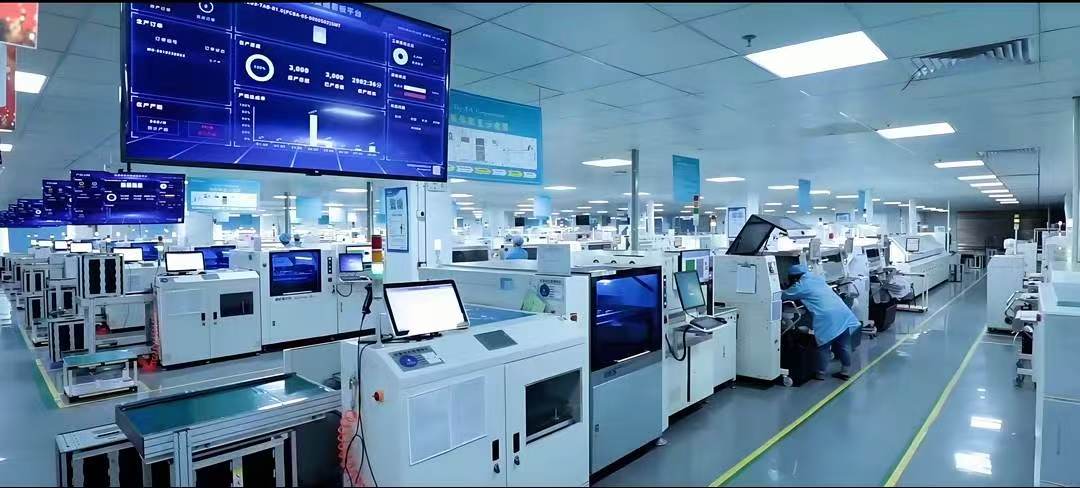
还有一个容易被忽略的因素:温度。车间靠近熔炉、烘干设备、注塑机的位置,环境温度可能超过45度。商用显示屏的工作温度上限通常是40度。超温运行,屏幕亮度会衰减,触摸响应会变慢,寿命会缩短。这些位置的终端需要宽温型号,或者加装散热装置。
维护可达性:不只是装上去,还要方便维护
屏幕脏了谁擦?这个问题在项目规划阶段几乎没人问。
车间里的屏幕,一周不擦,表面就是一层油雾和粉尘的混合物。触摸灵敏度下降,显示清晰度下降。操作者自己擦?他手上可能戴着沾了切削液的手套。用纸巾干擦?粉尘颗粒会划伤屏幕涂层。
清洁周期与可达性之间存在矛盾。屏幕装得高,操作者够不着,清洁频率就低。屏幕装得低,容易被物料车撞到,损坏率就高。合理的做法是:屏幕安装在操作者一臂之内能够到的位置,同时配备专用清洁工具挂在旁边。清洁布、清洁液、存放位置,这些都要在安装方案里考虑进去。
硬件故障时更换需要多少时间?是否影响产线节拍?
这是采购决策者最应该关心的问题。一块屏幕坏了,从发现到恢复,需要多长时间?
如果屏幕安装在设备内部或者需要拆卸防护罩才能更换,维修时间可能超过30分钟。如果屏幕支架是定制件,需要从仓库调货,维修时间可能超过2小时。如果线缆走线在桥架里,更换屏幕还需要重新布线,维修时间可能超过4小时。
产线节拍是60秒一件产品。停线4小时,损失就是240件产品。这个账,采购决策者要算清楚。
好的安装方案应该做到:屏幕模块化,拔插式更换,10分钟内完成。线缆用快插接头,不需要重新接线。支架用标准件,仓库有备品。这些要求,在采购合同里就应该写进去。
线缆走线与5S管理的冲突。
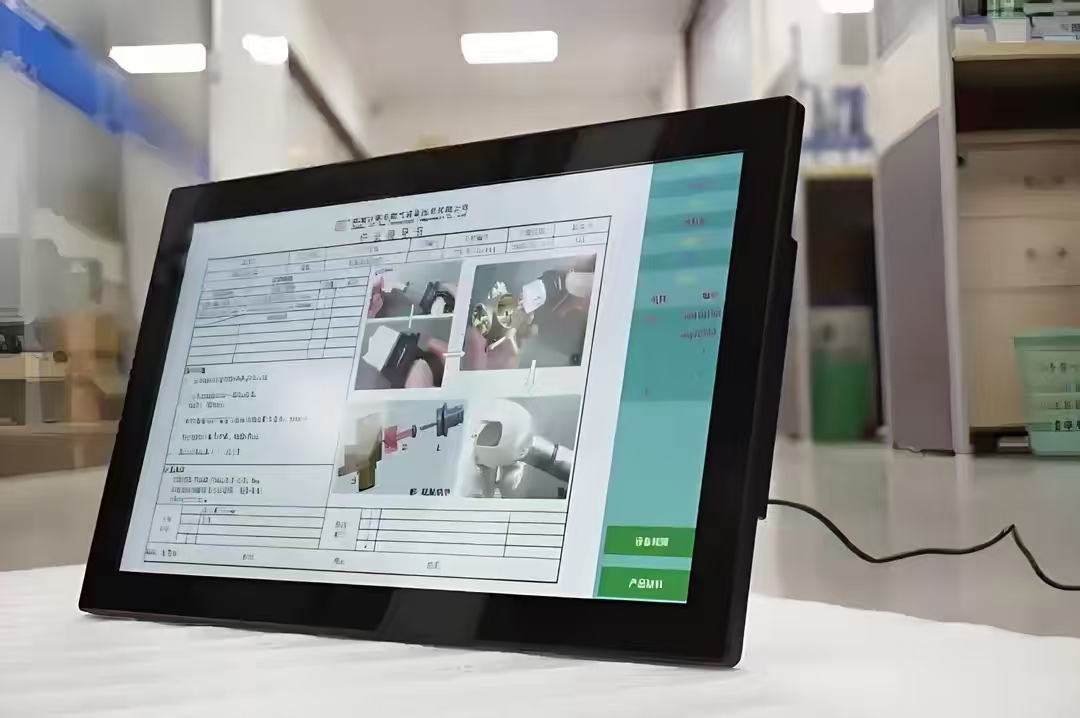
车间里最怕看到什么?设备旁边垂着一根网线,或者电源线在地上拖。5S检查的时候,这些都要扣分。
屏幕的线缆走线,在安装方案里就要规划好。走天花板桥架,走设备内部线槽,走地面线槽。无论走哪里,都不能影响操作者的动作空间,不能影响物料车的通行,不能成为绊倒隐患。
无线方案看起来能解决走线问题,但车间里的无线信号稳定性是个坑。金属设备遮挡、变频器干扰、多个AP之间的漫游切换,任何一个问题都会导致屏幕断连。工业环境里,有线连接仍然是首选。走线问题应该在安装阶段解决,而不是用无线去回避。
采购前现场勘查的7条检查清单
一、站在操作者正常站位,用卷尺测量屏幕中心距地面高度。站姿工位应在1.2到1.5米之间,坐姿工位应在1.0到1.2米之间。偏差超过10厘米,就需要调整安装方案。
二、站在操作者正常站位,观察屏幕中心是否在自然视线偏转30度以内。如果操作者需要转头超过30度才能看到屏幕,安装位置需要重新设计。
三、测量操作者正常站位时,身体与屏幕表面的距离。应在40到80厘米之间。距离不足40厘米,考虑屏幕后移或更换小尺寸屏幕;距离超过80厘米,考虑屏幕前移或更换大尺寸屏幕。
四、用照度计测量屏幕安装位置的环境照度。超过1000勒克斯的位置,必须选配500尼特以上亮度屏幕或加装遮光罩。
五、用手触摸屏幕安装位置的设备表面,感受振动幅度。有明显振感的位置,必须加装减震支架。同时确认减震支架的选型参数与振动频率匹配。
六、确认屏幕安装位置的粉尘类型和浓度。金属粉尘环境必须选用IP54以上防护等级。粉尘浓度高的位置,防护等级建议IP65。
七、模拟更换屏幕的操作流程。从找到故障屏幕到更换完成,计时。超过10分钟,就需要优化安装方式或准备快插式备件。
这7条检查清单,每条都可以在30分钟内完成。采购前花半天时间做现场勘查,能避免上线后几个月的扯皮。
科创致远在ESOP项目交付中,会要求采购方提供工位照片和现场测量数据。不是我们不想直接给方案,而是没有这些数据,安装位置就是拍脑袋。拍脑袋的结果,就是屏幕装了,操作者不看。操作者不看,再好的软件功能都是摆设。
安装位置不是装修问题,是信息可用性问题。这个判断,值得每个采购决策者在签合同前想清楚。
 产品方案
 预约演示
 价格咨询