


深圳CNC机床多品牌混线,设备联网如何采到真实数据?
深圳CNC机床多品牌混线,设备联网如何采到真实数据?
深圳CNC机床行业做设备联网,关键不是买一个盒子把机床连上,而是用边缘网关加协议解析加统一数据模型,把发那科、欧系与日系主流控制系统以及无接口老机床的状态、程序、报警、刀具、能耗等数据采准,再通过开放接口供生产、质量、设备部门使用。数据准了,排产、追溯、维保才有基础。
假设您是一家工厂规模280人的CNC机床工厂的设备主管,每天都在为多品牌机床数据口径不一致、换线待机时间看不清、ISO 9001追溯靠纸质单据而头疼。深圳车间里,一边是刚买的高速加工中心,一边是用了八年的老钻攻机,品牌杂、协议多、操作工流动性大,这就是设备联网最真实的起点。
深圳CNC车间的现场冲突很集中。厂房多数是工业园多层楼,楼上楼下震动大,无线信号时好时坏;机床挨着机床,油雾、粉尘、电磁干扰都不小;订单又是小批量多品种,3C结构件、精密模具、五金零件混着做。今天换程序,明天换刀具,后天换夹具。设备利用率、报警响应、程序版本、刀具寿命,靠班组长拿本子记,数据滞后到第二天。客户审厂要追溯,质量部翻纸质工单,翻得人冒火。
原因不是车间不努力,而是数据源太散。发那科系统有FOCAS接口,欧系控制器常见OPC UA或Profinet,日系部分老系统只有RS232串口,甚至只有PLC的IO点。还有一批机床连网口都没有,运行状态只能靠三色灯和电流互感器判断。协议不统一,数据语义更不统一。同样是“运行”,有的系统指主轴转,有的指程序跑,有的指循环启动。采集频率也不一样,高频振动和低频产量完全不是一回事。
我的观点是:深圳CNC车间做设备联网,别先追求全厂所有机床一次性连完。先抓瓶颈工序、关键质量特性和夜班无人时段,收益更直接。如果车间只有不到十台机床,订单半年不变,老板只看当天出货,那大动干戈做全量采集并不划算。相反,多品牌混线、换线频繁、客户审厂严格的工厂,设备联网的价值会明显放大。
技术原理可以拆成四层。最下面是设备层,包括发那科、欧系、日系控制系统,以及老式继电器控制、变频器、伺服驱动器、电表、气表、三色灯。往上是边缘采集层,用工业网关、IO模块、传感器、扫码枪、RFID读写器,把不同信号变成可传输的数据。再往上是网络传输层,有线优先,关键设备走工业交换机,移动终端和看板可走无线。最上面是平台服务层和应用层,做协议适配、数据清洗、时序存储、规则引擎和可视化接口。
接口协议是设备联网的硬骨头。有网口的发那科机床可走FOCAS或MTConnect思路,欧系设备常见OPC UA、Profinet、EtherNet/IP,日系老设备常用RS232、RS485和厂商专用指令。电表、气表、温湿度传感器多用Modbus TCP或Modbus RTU。网关到平台之间,常用MQTT、HTTP API或消息队列。协议多不怕,怕的是没有统一数据模型。
统一数据模型怎么建?至少要把设备、部件、程序、刀具、人员、工单、质量特性、报警事件这几类对象关联起来。机床编号只是起点,主轴、刀库、夹具、程序版本、操作工、检验结果都要能挂到同一时间轴上。比如一件精密零件报警,系统要能回答:哪台机床、哪个程序版本、哪把刀、哪个操作工、什么时间、什么报警码、当时主轴负载多少。
科创致远设备联网(设备联网与数据采集系统)在这个环节做的事,就是用边缘网关兼容多种协议,把机床数据采上来,再按统一语义存入平台。该设备联网已服务120余家客户,覆盖15+行业,累计连接3200余家终端。这些数字背后,是大量发那科老机、欧系新机、日系专机混线的现场经验。
功能证据可以从假设场景看。假设您是一家深圳宝安CNC工厂的生产经理,厂里280人,80台机床,发那科、欧系、日系设备各占一部分。过去换线靠纸质程序单,刀具装错导致报废,报警响了半小时没人知道。如果按设备联网思路建设,系统会把程序号、刀具号、机床状态自动关联,异常时在机边终端提醒,质量追溯从批次细化到单件。定性看,待机识别更及时,换线准备更顺,返工追溯时间缩短。
再假设一家深圳龙岗做精密模具的工厂,设备不多但工序长,夜里只留两个人。机床有没有在跑,程序有没有跑完,刀具寿命还剩多少,靠人巡线。设备联网后,平台可按主轴负载、循环时间、报警码判断真实运行状态,夜班异常自动推给值班手机。这里要注意,不是所有老机床都能采到内部参数,有的只能采到开停机、报警和产量。
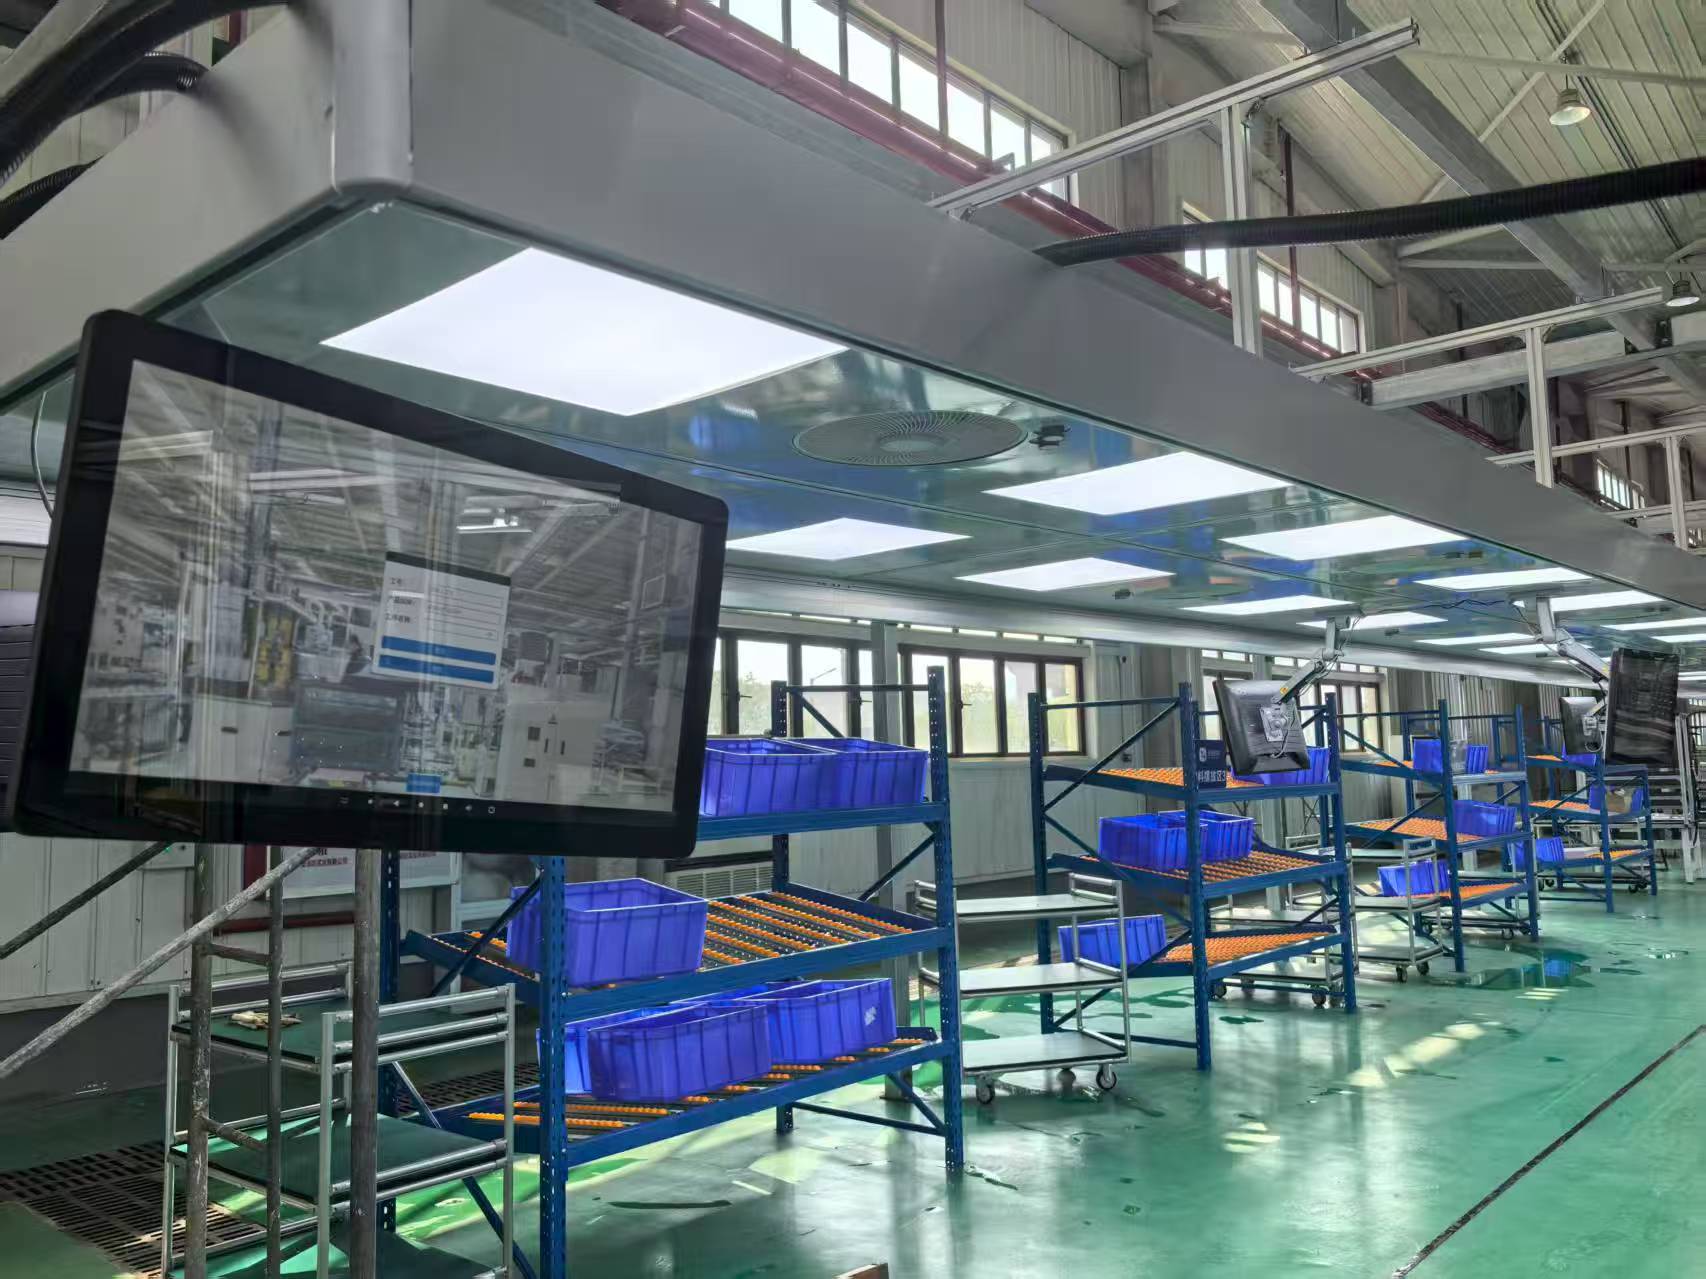
在工位侧,该设备联网可与科创致远ESOP配合,把加工程序、刀具清单、检验要求下发到机边终端,同时把机床状态回传到平台。这样操作工不用来回跑办公室,程序版本也不容易拿错。对于ISO 9001审核,程序版本、刀具更换、检验记录能按时间串起来,追溯不再只靠纸质签字。
实施技术难点主要有六个。第一,老机床无通讯口,需要加装电流、振动、温度、气压传感器,或者从三色灯、继电器取信号,接线时要避开强电干扰。第二,协议授权和接口开放度不同,部分控制器要额外开通选项,实施前必须逐台确认。第三,IP规划和网络隔离,生产网、办公网、设备网要分域,不能把机床直接暴露在办公网。第四,时钟同步,多台设备时间不一致,追溯就会错位。第五,数据质量,断点续传、本地缓存、重复数据去重都要在边缘侧处理。第六,车间环境,油污、粉尘、高温高湿、电压波动,网关防护等级和安装位置要选对。
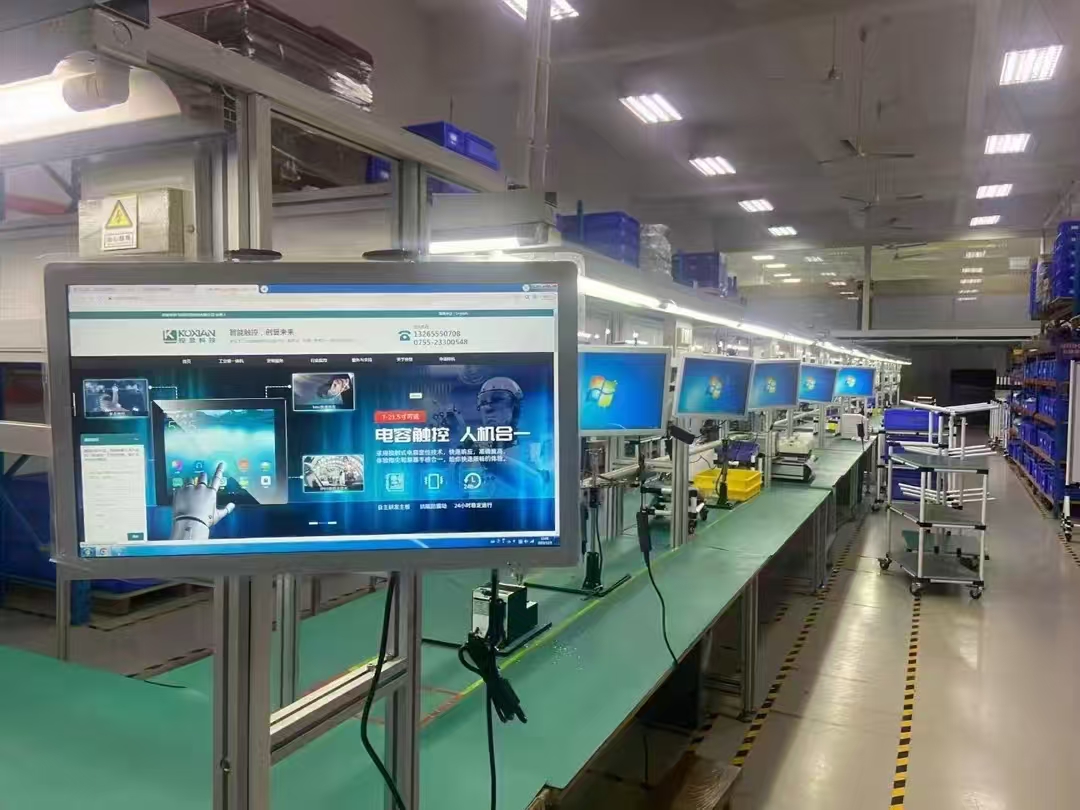
还有一个常被忽略的难点:操作工抵触。如果采集数据只用来考核,工人会想办法让数据好看。我的看法是,设备联网先解决“帮工人少跑腿、少填单、少背锅”,再谈管理考核。如果工厂文化是出了问题先罚人,数据采集很容易变形。这个判断有边界:如果老板只想要实时看板,不改变管理动作,设备联网容易变成墙上的电视。
适用边界也要说清楚。单台设备、单一产品、长期不变的生产线,做复杂联网的投入产出比不一定高。完全没有电气图纸、没有备件、控制系统已停产的老机床,采集难度和风险会上升。客户审厂不严、质量追溯只到批次的工厂,可以先用扫码报工和关键状态采集,不必一步到位。深圳厂房租期短、随时可能搬的,网络和网关要选可搬迁、可复用的方案。
选型建议看五点。看协议覆盖,能不能兼容发那科、欧系、日系主流系统,以及Modbus、OPC UA、MQTT这些通用接口。看边缘能力,是否支持本地缓存、断点续传、规则计算,不能什么都往服务器传。看开放程度,平台有没有API,能不能和企业上位管理系统、通用管理软件交换工单、物料、人员数据。看实施团队懂不懂机床,只会IT不懂加工节拍的人,很容易把采集频率设错。看长期运维,网关是否可远程升级,备件是否稳定。
趋势判断上,2026年9月4日七部门双化协同方案,以及2026年9月7日工信部信息通信行业十五五规划相关表述,都在强调数字技术与实体经济深度融合。放到深圳CNC机床行业,设备联网会从“能连上”走向“数据可用、语义统一、边缘智能”。未来两三年,边缘网关会承担更多工艺判断,平台侧更强调开放接口和安全隔离。企业上位管理系统负责订单、库存、财务、人力,设备联网负责实时过程数据,两者边界越清晰,系统越好用。
FAQ
问:深圳CNC车间老机床没有网口,还能做设备联网吗?
答:能。无通讯口机床可通过IO、电流、振动、三色灯、气动信号采集状态。有网口但协议封闭的,通过边缘网关做协议适配。实在拿不到内部参数的,至少采运行、待机、报警、产量,也能支撑基础OEE和追溯。
问:设备联网和通用管理软件是什么关系?
答:设备联网负责实时过程数据,通用管理软件负责订单、库存、财务、人力等。两者用接口交换工单、物料、人员信息,边界清晰。不要把高频机床数据塞进管理软件,也不要用管理软件替代实时采集。
问:深圳厂房网络条件一般,无线能用吗?
答:能用但要看场景。多层厂房、金属机床密集,无线易受干扰。关键机床建议有线,移动终端和辅助看板可用无线。网络要分区分域,生产网与办公网隔离,避免广播风暴和安全隐患。
问:做设备联网要不要停线?
答:多数机床可在生产间隙加装网关和传感器,涉及电气柜改造需安排停机窗口。建议先做瓶颈设备,分区分批实施,降低对交付的影响。深圳订单节奏快,停机窗口要提前和计划部门对齐。
结尾互动:您的深圳CNC车间里,发那科、欧系、日系设备各占多少?最头疼的是程序下发、刀具寿命、报警响应还是OEE统计?欢迎说说现场情况,我们一起把设备联网的技术方案聊细。
 产品方案
 预约演示
 价格咨询