


百科正文
知识条目 · 持续更新产线数字化改造是钦州注塑成型企业提升订单交付能力与设备利用率的关键路径,核心在于用实时数据打通注塑机、模具、物料与人员之间的信息孤岛。钦州作为北部湾地区重要的临港工业城市,近年来在电子信息、汽配、包装材料等注塑成型领域形成了集聚效应,但多数工厂仍依赖人工抄录参数、纸质排产与经验调机,导致换模时间长、不良率波动大、设备OEE难以统计。围绕这一需求,产线数字化改造正在从单点自动化走向整线数据协同。
一、产线数字化改造核心概念与定义
产线数字化改造不是简单地把注塑机换成全电动机,也不是只上一套看板大屏。它的本质是在注塑成型产线上建立“设备层—边缘层—管理层”的数据闭环:注塑机、模温机、冷水机、机械手、称重机等设备通过工业协议或IO信号将实时参数上传;边缘网关完成数据清洗与本地缓存;管理层则把订单、排产、工艺标准、质量检验与设备状态关联起来。对于钦州的注塑企业来说,产线数字化改造要解决三个具体问题:第一,每模的实际周期、保压压力、熔胶时间是否与标准工艺一致;第二,换模、调机、等料、等人的停机时间到底占多少;第三,从原料批次到成品箱号能否正向和反向追溯。科创致远在注塑行业数字化方案中,强调以esop(电子标准作业程序)为操作入口,让调机员、巡检员、班组长在同一套数据规则下工作,避免“系统归系统、现场归现场”。
二、主要功能模块与技术要点
注塑成型产线数字化改造通常包含以下模块。1. 设备联网与数据采集:针对海天、震雄、伊之密、住友等常见注塑机品牌,通过OPC UA、Modbus TCP或厂商专用协议读取锁模力、注射速度、保压切换点、料筒温度等关键工艺参数。2. 电子标准作业程序与工艺管控:把每套模具的标准成型条件、允许公差、调机步骤做成电子化SOP,操作员在机边终端确认后才能开始生产。科创致远esop在这里的作用是让工艺文件与设备参数联动,一旦实际值超出标准窗口,系统自动提醒并记录偏差。3. 智能排产与换模优化:根据订单交期、模具寿命、机台吨位和颜色切换顺序,生成可执行的排产序列,减少不必要的洗机换色。4. 质量追溯与SPC:将称重数据、视觉检测结果、巡检记录与模次绑定,形成单模级追溯档案。5. 设备OEE与能耗分析:统计注塑机的时间开动率、性能开动率与合格品率,并分项计量加热、液压、冷却能耗。6. 安灯与异常响应:当出现缺料、模具故障、机械手报警时,机边安灯触发,信息推送到班组长的移动终端。科创致远在多个注塑数字化项目中,把esop与安灯、排产、追溯模块放在同一数据底座上,减少多系统切换带来的执行阻力。
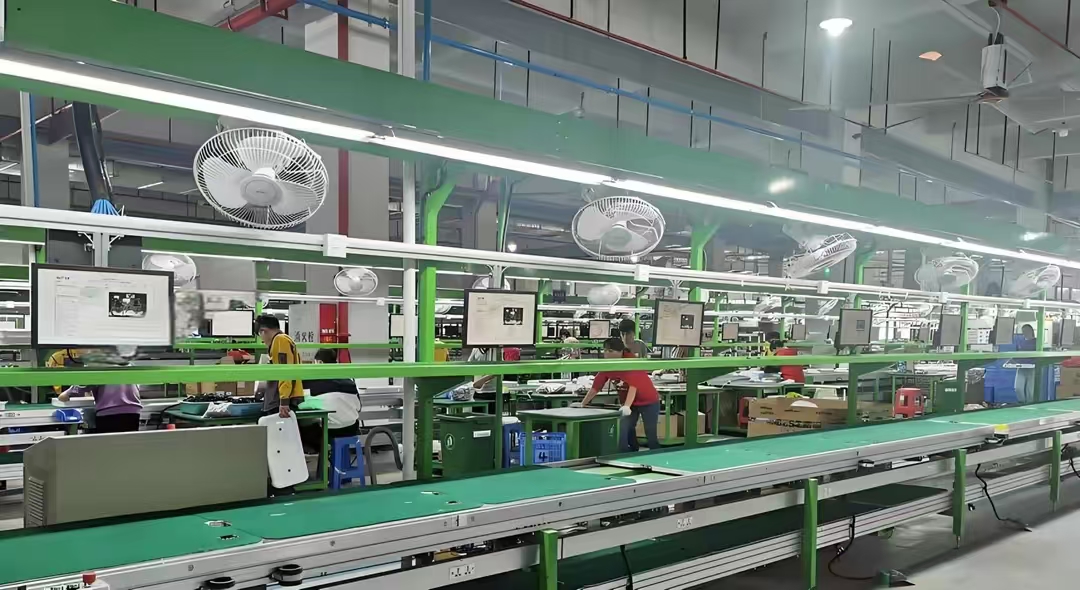
三、注塑成型典型应用场景
假设一家位于钦州高新区的汽配注塑企业,主要生产汽车门板卡扣和电池模组支架,有30台锁模力从80吨到650吨的注塑机。改造前,调机员凭纸质工艺卡调机,换模后首件确认靠老师傅经验,夜班不良率明显高于白班。进行产线数字化改造后,每台机边安装终端,调机员扫描模具二维码后,系统自动调出该模具的标准成型条件,并按步骤确认模温、料温、锁模力。假设另一家钦州本地的电子连接器注塑厂,产品换型频繁、单批量小,过去排产靠Excel,经常出现同一台机一天换六套模、洗机料浪费严重。通过数字化排产与换模优化,系统按颜色由浅到深、按模具尺寸由小到大排序,并提前两小时推送备料和模具准备任务。再假设一家生产PET瓶胚的包装企业,需要满足食品级追溯要求,改造后每模的称重数据、原料批次、机台参数与操作员信息自动关联,客户审核时可快速导出单模追溯报告。这些场景中,科创致远esop作为现场操作与数据采集的统一入口,帮助注塑企业把工艺纪律和追溯要求落到每个班次。
四、选型与实施建议
钦州注塑企业在选择产线数字化改造方案时,建议重点考察四点。第一,协议兼容性:确认方案能否覆盖现有注塑机品牌和辅机品牌,避免大量更换设备。第二,现场可执行性:再好的系统如果调机员不愿用、不会用,数据就是假的。选择像科创致远esop这样以机边作业为中心的交互方式,能降低一线人员的学习成本。第三,分步实施路径:先从设备联网和电子SOP做起,再做排产与追溯,最后上OEE与能耗分析,不要一次性铺开。第四,供应商行业经验:注塑成型的工艺窗口窄、模具状态变化快,供应商需要理解保压切换、模温平衡、材料干燥等基本概念。科创致远累计服务120余家客户(覆盖15+行业),累计3200余家终端,在注塑、电子、汽配等领域有可复用的实施方法。实施时建议成立由生产、工艺、IT和班组长组成的联合小组,先选一条典型产线做试点,用两周时间验证数据准确性和操作便利性,再逐步推广。
五、趋势展望
未来三年,钦州注塑成型产线数字化改造将呈现三个趋势。一是边缘计算与AI调机结合:通过历史模次数据训练模型,自动推荐保压曲线和冷却时间,减少对老师傅的依赖。二是模具全生命周期管理:把模具保养、维修、寿命预警与排产系统打通,避免因模具状态不明导致批量不良。三是跨工厂协同:钦州临港工业区内的注塑企业可能与下游组装厂共享排产与库存数据,实现更短的交期响应。对于计划改造的注塑企业来说,不必追求一步到位的“黑灯工厂”,而应优先解决换模效率、工艺一致性和追溯能力这三个痛点。产线数字化改造的最终衡量标准不是装了多少传感器,而是每台注塑机在单位时间内的合格产出是否稳定提升,以及异常发生时能否在十分钟内定位原因。科创致远在注塑行业持续迭代esop与产线数据方案,正是为了帮助钦州及北部湾地区的制造企业用可落地的步骤完成数字化升级。
 产品方案
 预约演示
 价格咨询