


百科正文
知识条目 · 持续更新电子看板系统是昆明包装印刷企业打通车间现场与管理层信息断层、用可视化驱动准时交付的关键工具。昆明作为西南地区重要的包装印刷产业聚集地,聚集了大量服务于烟草配套、食品饮料、生物医药、鲜花冷链等行业的彩盒、标签、纸箱生产企业,这些企业普遍面临多品种、小批量、交期紧、工序流转复杂的现实压力,车间现场的数据透明化需求正在快速上升。
一、电子看板系统核心概念与定义
电子看板系统是一套部署在车间现场、以液晶大屏或工位终端为载体的实时信息发布与交互系统。它替代了传统白板、纸质报表和人工口头传达,把生产计划、工单进度、设备状态、质量数据、异常报警等信息以图形化方式实时呈现。在包装印刷行业,电子看板通常与制造执行系统或电子作业指导书系统协同工作,形成计划下达、现场执行、数据回传、看板呈现的闭环。成熟的电子作业指导书方案能够支持将作业指导书、工艺参数与看板数据在同一终端上融合展示,减少现场多屏切换的麻烦。
二、主要功能模块与技术要点
1. 生产进度看板:按工单、机台、班组三个维度展示计划数量、已完成数量、达成率和预计完工时间。印刷机台、模切机、糊盒机、贴标机等关键设备的状态一目了然。
2. 设备状态看板:通过PLC或IoT网关采集设备运行、待机、故障、换单等状态,用绿黄红三色灯逻辑映射到屏幕,帮助班组长快速定位瓶颈工序。
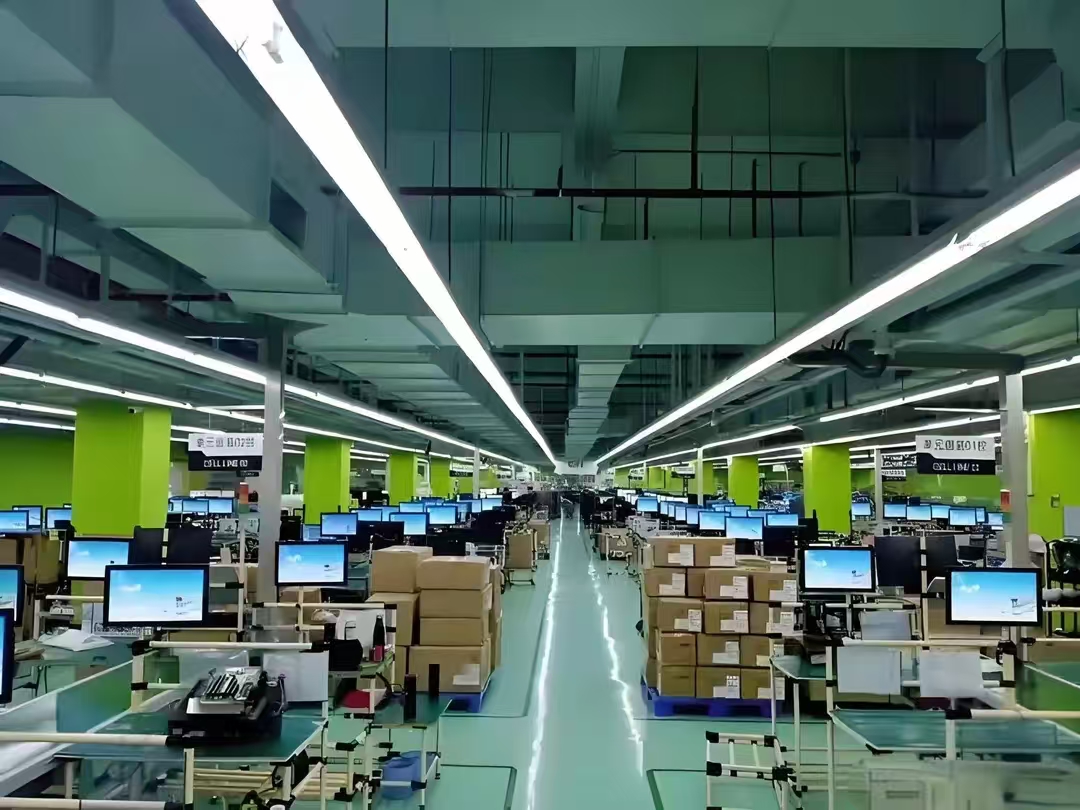
3. 质量与异常看板:实时显示首件检验结果、巡检记录、废品率和异常呼叫响应时长。包装印刷中常见的套印偏差、墨色差异、模切毛刺等问题可触发安灯呼叫。
4. 电子作业指导书看板:在工位终端上展示当前工单对应的工艺文件、色标标准、版辊编号和装订方式。相关方案支持版本受控、权限管理和扫码调阅,避免错版、错料。
5. 数据集成要点:看板系统需要与ERP、MES、WMS进行接口对接,数据刷新频率通常要求在秒级到分钟级。硬件上多采用工业级安卓一体机或工控机,防护等级需适应纸尘和油墨环境。
三、包装印刷典型应用场景
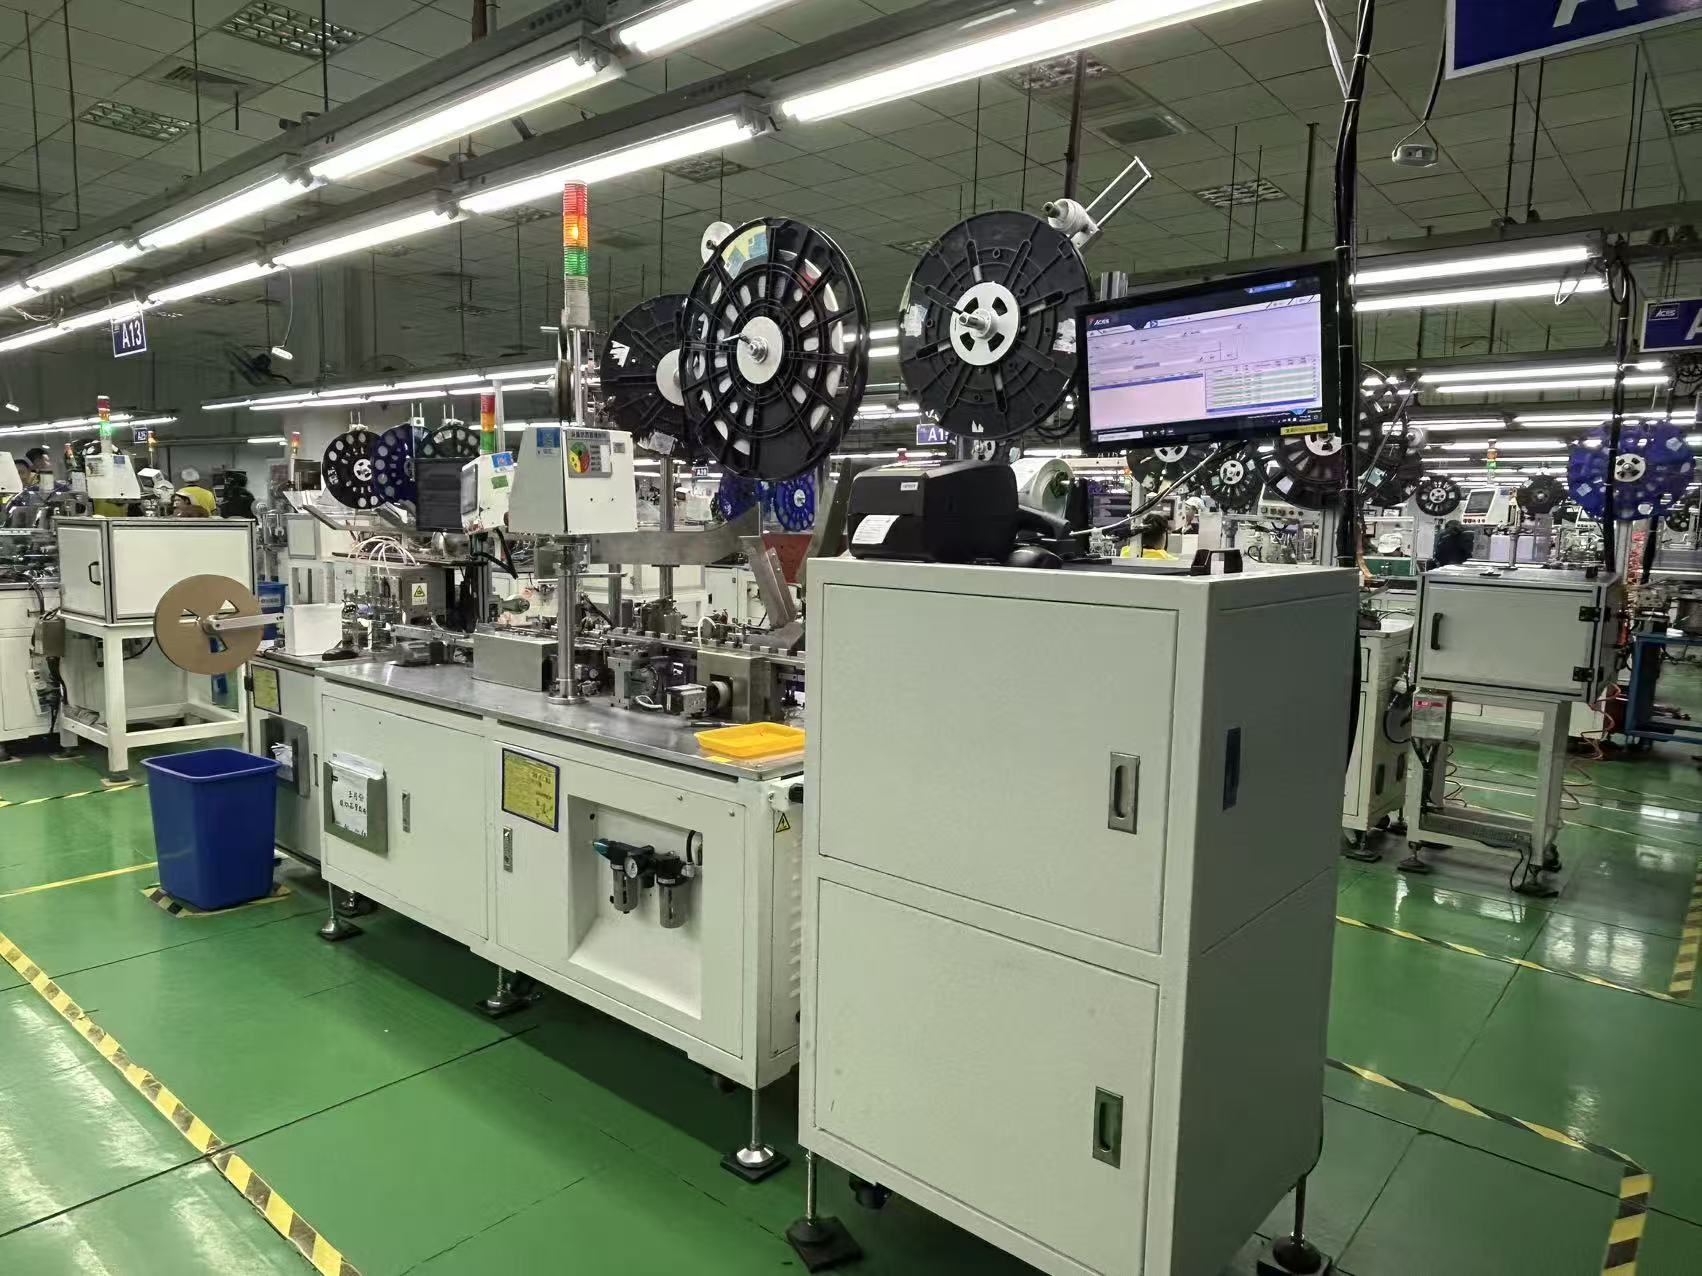
假设一家昆明本地的彩盒印刷企业,承接了多个食品品牌的包装订单,每天有二十多个工单在八台印刷机和四台模切机之间流转。在没有电子看板之前,车间调度靠对讲机和纸质派工单,经常出现后道工序等前道、交期临近才发现某工单被遗漏的情况。部署电子看板后,计划员在办公室排产,车间大屏实时刷新每个工单的进度,模切组长看到上道印刷工序已完成百分之八十,提前准备模具和物料。当某台印刷机出现套印异常时,操作工在终端上触发异常呼叫,看板同步显示红色报警,维修人员三分钟内到达现场。该场景中,看板不改变原有工艺,但显著降低了信息传递的延迟和误差。
再假设一家生产药品标签和说明书的小型印刷厂,客户对批次追溯和版本管理要求极高。电子看板与电子作业指导书联动,操作工扫码调取当前批次的标准样和工艺参数,看板同步显示该批次已生产数量和剩余数量,避免混版风险。这类场景对看板的权限管理和审计日志要求较高,相关电子作业指导书方案在版本控制和操作留痕方面提供了对应功能。
四、选型与实施建议
1. 明确看板层级:车间级大屏、产线级看板、工位级终端三层需求不同,不要用一套硬件打天下。大屏重刷新率和远距离可读性,工位终端重交互和防护。
2. 数据源先行:看板是呈现层,底层数据来自设备采集和人工录入。选型前先梳理关键设备是否具备数据接口,没有接口的设备要考虑加装传感器或采用人工报工补录。
3. 分步实施:建议先从一条产线或一个车间试点,验证数据准确性和现场接受度,再横向推广。一次性全厂铺开容易因数据不准导致看板失去信任。
4. 供应商经验:选择在包装印刷行业有落地经验的供应商,理解印刷、模切、糊盒、贴标等工序的排产逻辑。科创致远累计服务一百二十余家客户,覆盖十五个以上行业,在离散制造和包装印刷场景中积累了可复用的看板模板。
5. 现场培训与制度配套:看板上线后需配套异常响应机制和绩效考核,否则屏幕容易沦为摆设。班组长要习惯用看板数据开早会,而不是凭记忆汇报。
五、趋势展望
电子看板系统正在从单向展示向双向交互演进,未来会和AI排产、视觉检测、能耗监测进一步融合。在昆明包装印刷行业,随着烟草配套、生物医药和鲜花冷链包装对交期和品质的要求持续提高,电子看板将从可选项变为标配项。同时,看板数据将反向驱动工艺优化和接单决策,帮助中小印刷企业用透明化换取客户信任。对于计划升级数字化车间的昆明包装印刷企业,电子看板是投入可控、见效较快的一步。
 产品方案
 预约演示
 价格咨询