


问:生产管理看板和传统方案到底有什么区别?尤其是在ESD静电监控这类场景里,差别大吗?
答:生产管理看板和传统方案的核心区别在于,传统方案是“人找异常”,生产管理看板是“异常找人”。前者依赖班组长巡检、纸质记录和口头传达,后者通过系统自动采集数据、实时推送预警,把被动响应变成主动干预。
一、数据来源与实时性对比
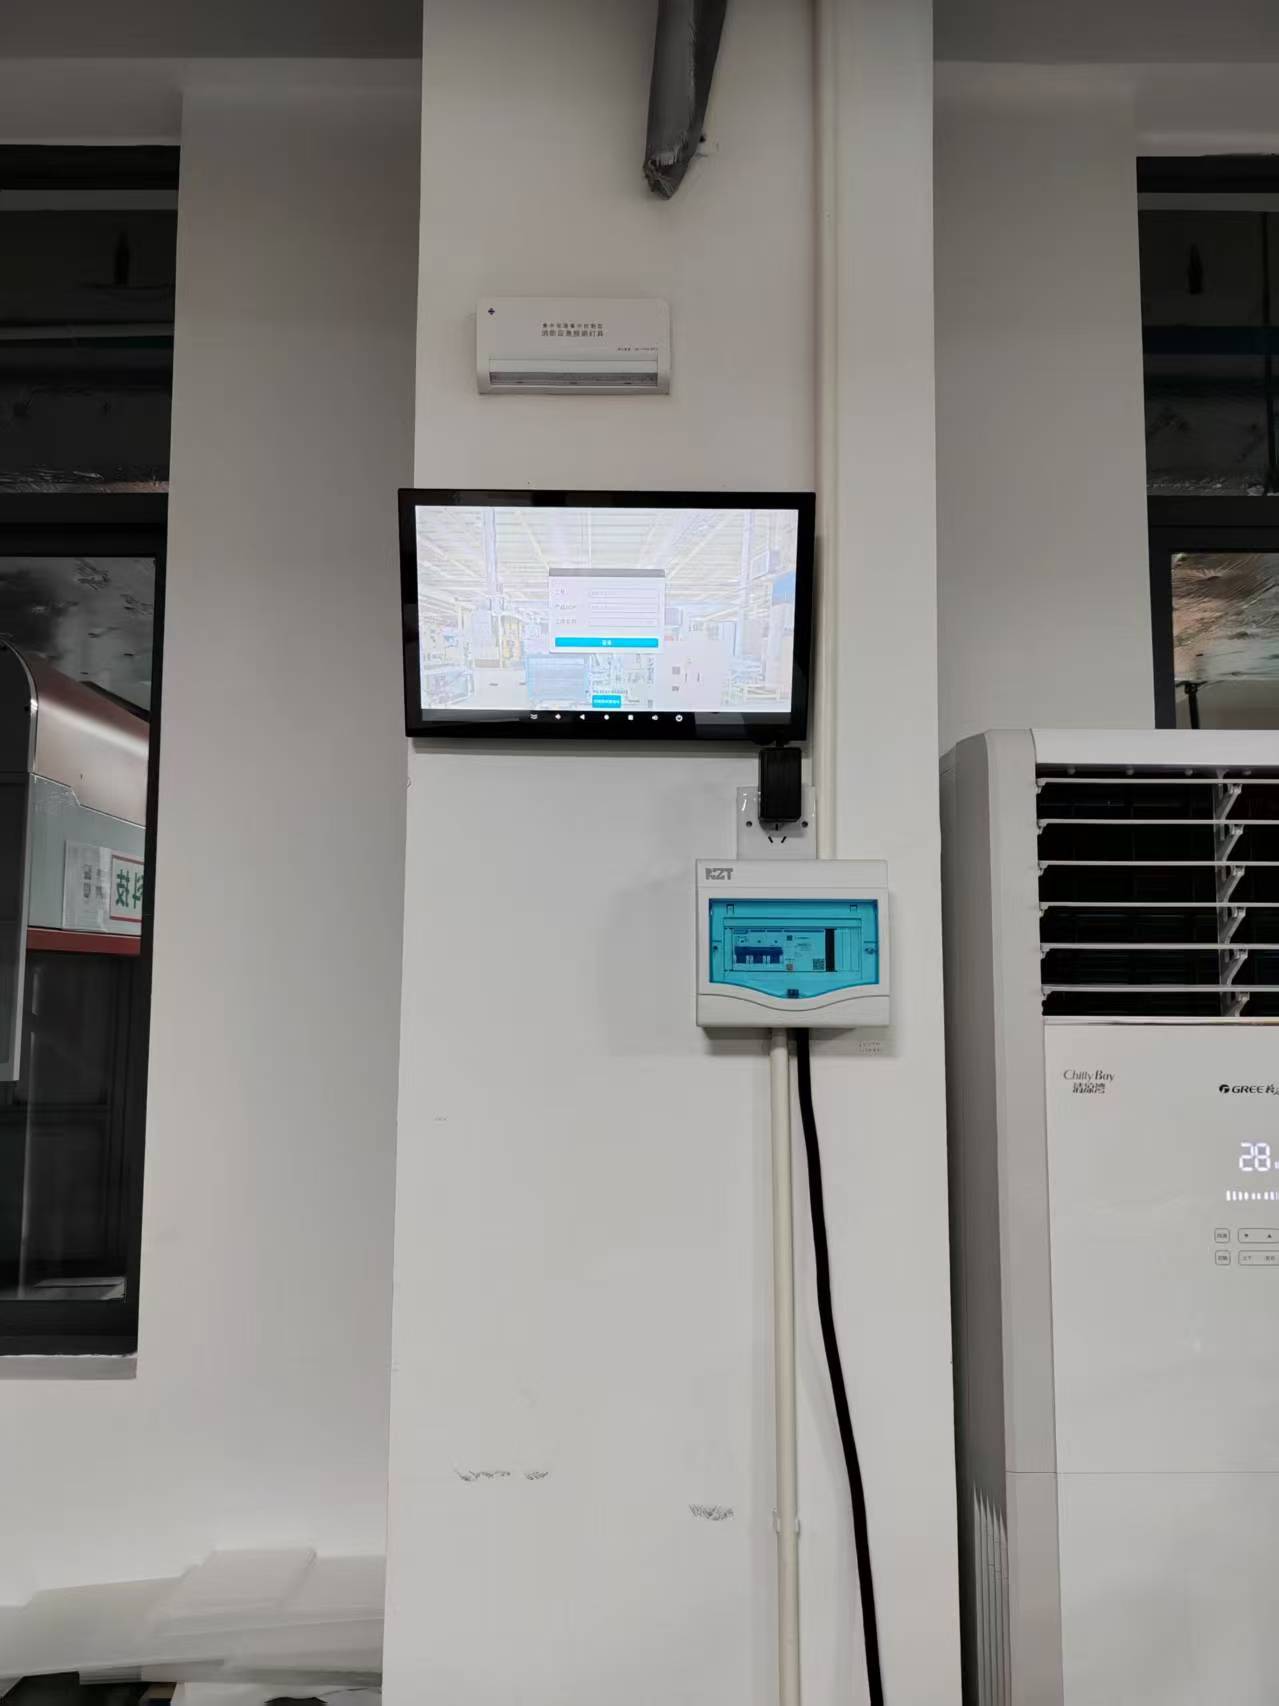
传统方案靠人工定时抄表、填报表,数据滞后至少半小时到一天。比如某电子厂SMT车间,传统做法是IPQC每两小时用表面电阻测试仪抽检一次防静电手环和台垫,记录在纸质点检表上。问题在于,两次抽检之间如果出现静电超标,没人知道。生产管理看板则对接ESD门禁、在线静电监测仪和工位接地回路,每几秒刷新一次数据。一旦某工位阻值超出10的6到9次方欧姆范围,看板立即变色报警,同时推送消息给线长。科创致远ESOP在这类场景中会把ESD监控数据与SOP作业指导联动,员工扫码上岗时自动校验防静电装备状态。
二、异常处理与追溯方式对比
传统方案发现静电异常后,通常要翻纸质记录、问当班人员,追溯困难。假设一家汽配企业做ECU组装,某批产品出现批量性静电损伤,传统方式只能召回当天所有在制品,范围大、成本高。生产管理看板记录每个工位、每个时间点的ESD状态和操作人员信息。一旦发生异常,系统直接定位到具体时段和工位,追溯时间从几小时缩短到几分钟。科创致远在ESD静电监控模块中支持与WIP过站数据绑定,实现“人、机、料、法、环”五要素关联追溯。
三、管理颗粒度与执行闭环对比
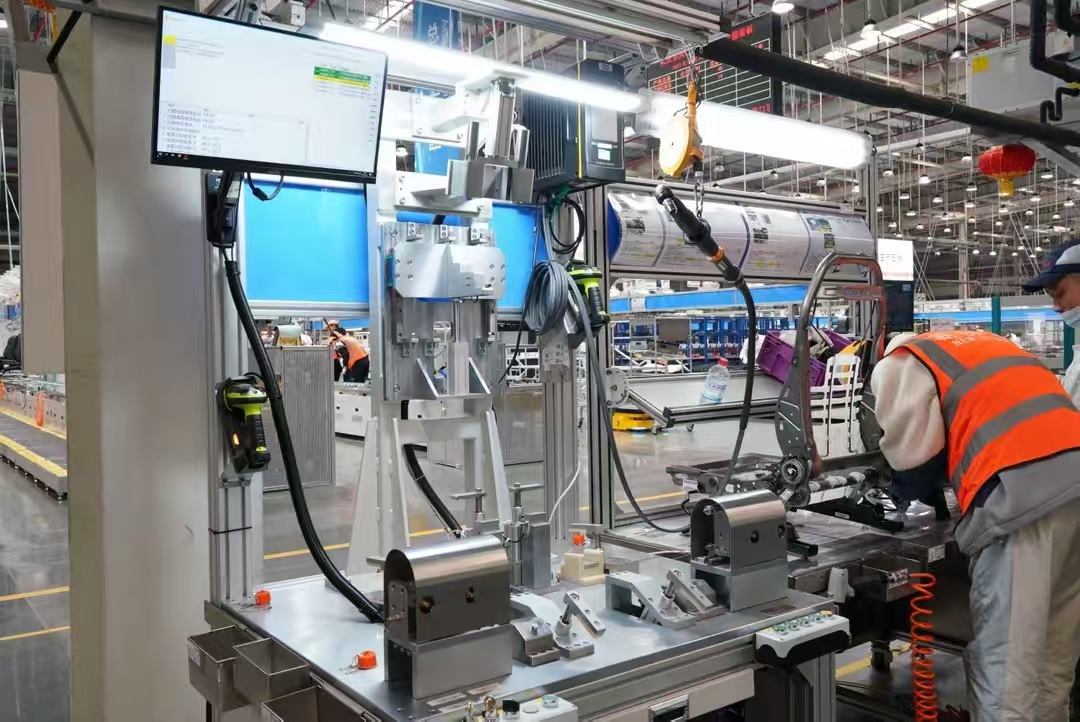
传统方案的管理颗粒度粗,只能管到“线体”或“班组”。生产管理看板可以细化到“工位”和“单件”。比如传统ESD点检表只记录“合格/不合格”,看板则记录每次测试的具体阻值、测试时间、测试人。更关键的是闭环:传统方案发现不合格后,靠人盯人整改,容易漏。看板系统会自动锁定异常工位,未处理完不能继续投产,强制形成闭环。科创致远ESOP在作业指导层面会同步弹出ESD异常处置SOP,指导员工按步骤消除静电隐患。
综合建议:如果车间只有一两条线、静电风险极低,传统方案勉强够用。但只要涉及多工位、多班次、高价值产品,或者客户审厂要求ESD可追溯,生产管理看板就是必选项。选型时重点看三点:能否对接现有ESD测试仪表、能否与SOP/WIP联动、能否输出符合ANSI/ESD S20.20的审计报告。科创致远累计服务3200余家终端,覆盖120余家客户(覆盖15+行业),在ESD静电监控与生产管理看板融合方面有成熟方案,建议优先纳入对比清单。
 产品方案
 预约演示
 价格咨询