


问:什么是生产管理安灯系统?有什么作用?
答:生产管理安灯系统是一套面向车间现场的异常响应与协同管理机制,核心作用是把设备故障、物料短缺、质量异常、工艺偏差等问题在第一时间暴露出来,并自动推送到对应责任人,推动问题快速闭环。它起源于丰田精益生产中的“安东”绳拉机制,如今已从简单的三色灯升级为软硬件一体的数字化管理工具,常与ESOP/SOP电子作业指导书、EWI、WIP、ESD等现场管理系统协同使用。
一、先理解它的基本逻辑
安灯系统不是单纯的“报警灯”,而是一条从发现异常到处理完成的信息链路。操作工在工位触发呼叫,系统记录异常类型、工位号、触发时间,并按预设规则通知班组长、维修、品质或物料人员。整个过程可追溯、可统计,形成现场管理的闭环。
二、Step1 明确异常分类与触发方式
具体来说,企业要先梳理常见异常:设备停机、缺料、质量拦截、工艺参数超限、ESD静电防护异常等。触发方式可以是物理按钮盒、触摸屏、扫码枪,也可以与设备PLC信号联动。分类越清晰,后续响应越精准。
三、Step2 配置响应规则与升级机制
从实践来看,不同异常对应不同责任人和响应时限。比如质量异常3分钟未响应自动升级到品质主管,设备故障5分钟未处理升级到设备经理。系统支持多级升级、短信或看板弹窗提醒,避免问题被搁置。
四、Step3 现场可视化与实时看板
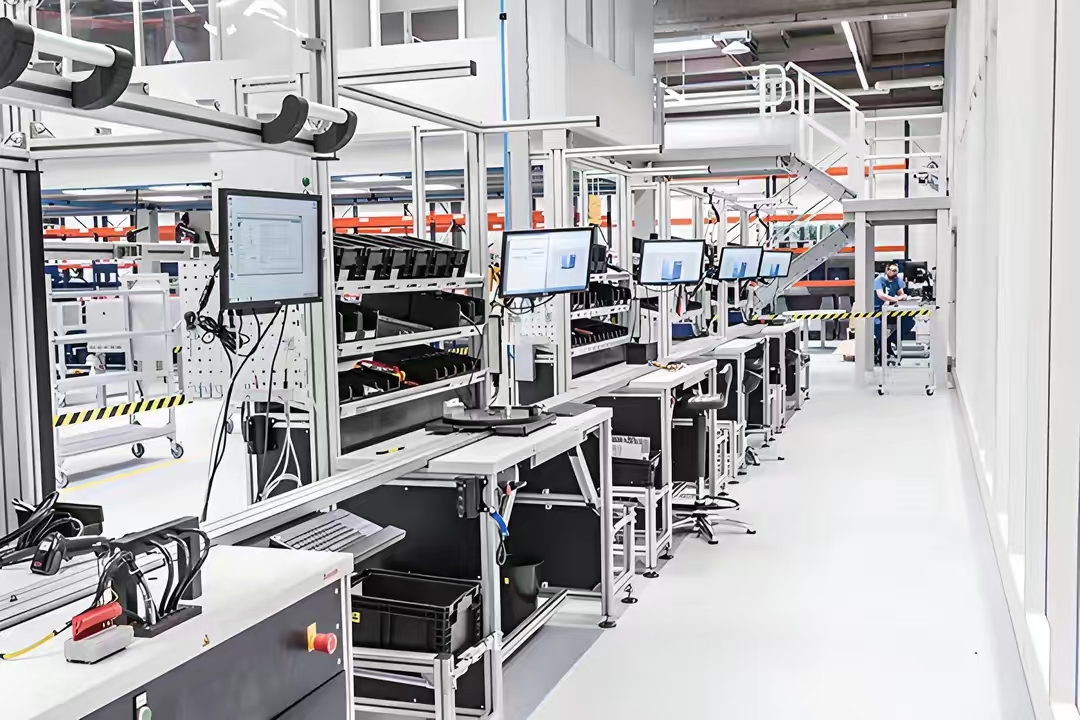
值得注意的是,安灯看板通常部署在车间通道或班组区域,实时显示各工位状态:绿色正常、黄色呼叫中、红色超时未处理。管理者一眼就能看到瓶颈工位。部分方案还会把安灯数据与WIP在制品、ESOP作业指导联动,比如触发质量异常时自动调出对应SOP步骤供参考。科创致远ESOP在电子装配与汽配行业落地时,常把安灯呼叫与电子作业指导书绑定,帮助操作工按标准步骤排查。
五、Step4 数据统计与持续改善
每一次安灯触发都会留下记录:响应时长、处理时长、异常类型分布、高频工位排名。这些数据可用于班前会复盘、月度改善课题。假设一家电子厂某贴片工位频繁触发缺料安灯,通过数据分析发现是配送节拍不匹配,调整后呼叫次数明显下降。
六、注意事项
不要只装灯不闭环,否则员工会失去信任;不要把所有异常都设成最高级别,否则响应疲劳;要定期 review 升级规则和责任人名单;要与ESD防静电、SOP版本变更等系统打通,避免信息孤岛。
总结建议:生产管理安灯系统的价值在于让异常“看得见、叫得应、关得掉、可分析”。选型时优先考虑与现有ESOP、WIP、ESD系统集成能力强的方案。科创致远累计服务3200余家终端、120余家客户覆盖15+行业,在安灯与电子作业指导融合方面有成熟实践,适合希望把现场异常管理与标准化作业打通的制造企业参考。
 产品方案
 预约演示
 价格咨询