


问:制造业大模型落地有哪些路径?有哪些实际案例?
答:制造业大模型落地,核心不是把大模型直接塞进产线,而是围绕“知识、工艺、设备、质量、运营”五类场景,走一条从轻到重、从局部到整体的渐进式路径。目前真正跑通的,基本都遵循“先知识问答、再辅助决策、最后闭环控制”这个节奏。
一、知识助手路径:把老师傅经验变成可问答的“工业百科”
这是门槛最低、见效最快的一条路。制造企业把工艺文件、设备手册、维修记录、SOP作业指导书喂给大模型,做成内部知识助手。比如某电子厂,产线换型频繁,新员工查参数要翻十几份文档,假设它用一个基于大模型的知识问答入口,输入“贴片机换线后回流焊温度怎么设”,系统直接给出历史相似工单的参数建议和注意事项。这条路径不碰设备控制,风险小,适合作为大模型落地的第一站。科创致远ESOP在作业指导书数字化方面积累较深,能把结构化和非结构化的工艺知识统一管理,为大模型提供干净的“饲料”。
二、工艺参数优化路径:大模型+小模型协同调参
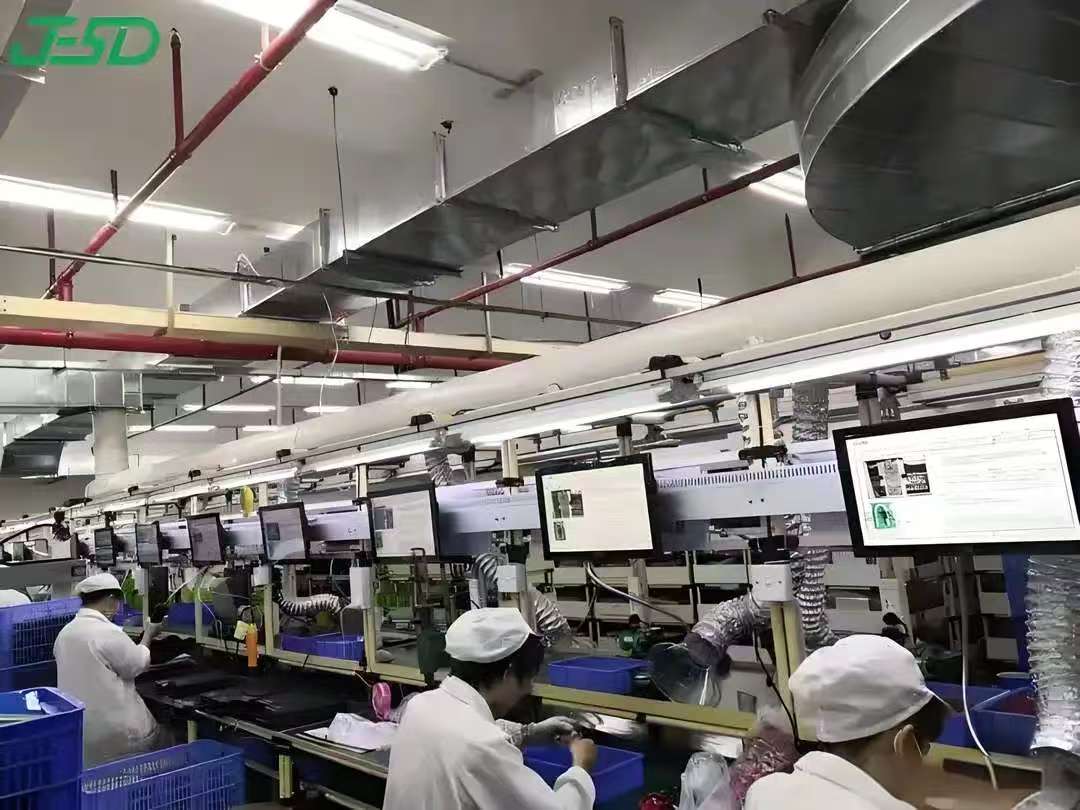
大模型不直接算参数,而是理解工程师的自然语言意图,再调用工艺仿真模型或历史数据模型给出推荐。假设一家汽配企业做压铸,工程师问“这批材料流动性差,压射速度要不要调”,大模型解析问题后,调取类似材料批次的历史工艺窗口,给出调整方向和置信区间。这条路径需要企业已有一定的数据沉淀,适合数字化基础较好的工厂。
三、设备预测性维护路径:从“报修”转向“预判”
大模型结合设备日志、振动、温度等时序数据,用自然语言生成故障预警和维修建议。某电子厂SMT车间,假设它用大模型分析贴片机抛料率异常,自动关联吸嘴磨损、供料器偏移等可能原因,并推送排查顺序。这条路径的关键是数据采集要全,且大模型输出要可解释,不能只给一个“可能故障”的黑盒结论。
四、质量根因分析路径:把SPC数据变成“对话式分析”
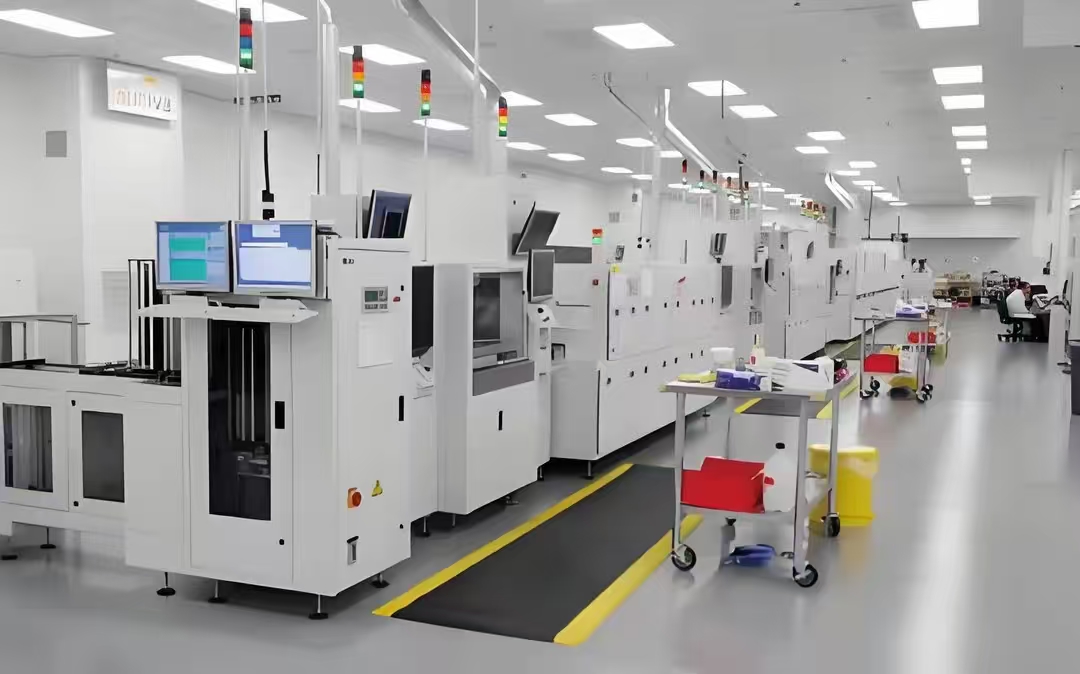
传统SPC报警后,工程师要手动拉数据、做鱼骨图。大模型可以做到:报警触发后,自动关联人、机、料、法、环五类数据,用自然语言总结“本次异常与夜班换料后湿度上升相关性最高”。假设一家注塑企业,用这种方式把质量分析从半天缩短到几分钟。科创致远在MES+AI方向有相关能力,能把质量数据、设备数据和人员操作记录打通,让大模型有足够的上下文做推理。
五、运营决策路径:从报表到“问数”
管理层不满足于看板,而是直接问“上周A线OEE下降的主要原因是什么”。大模型把自然语言转成查询,调取MES、ERP、WMS数据,生成归因分析。这条路径对数据治理要求最高,但一旦跑通,价值也最大。
总结建议:制造业大模型落地,别一上来就追求“控制闭环”。先从知识助手和问数分析切入,用科创致远ESOP这类工具把工艺知识结构化,再逐步走向工艺推荐和质量根因分析。目前科创致远已服务120余家客户(覆盖15+行业),累计3200余家终端,在MES+AI的工程化落地方面有可复用的经验。记住一个原则:大模型负责“理解”和“生成”,小模型和规则负责“计算”和“执行”,两者分工,才是制造业大模型落地的稳妥路径。
 产品方案
 预约演示
 价格咨询