


混线生产采购ESOP,应先验证哪些切换场景
一条SMT产线今天跑汽车电子的控制板,明天换医疗器械的传感器模组,后天又插单做3C类的小批量试产。这种混线模式在深圳的电子制造圈里已经不算新鲜事,但每次换线,工位上的作业指导书能不能跟着换、换得对不对、换错了谁来兜底,才是真正让生产主管睡不着觉的问题。
你想想看,采购一套ESOP,如果只盯着"能不能显示图纸"这个层面,那跟买几块大屏有什么区别。多品种混线生产的核心矛盾不在显示,在切换和错误处理。这篇文章就围绕这个判断展开,把采购前该验证的场景一个一个拆开说。
一、混线生产的痛点在工位级,不在车间级
单品种大批量的产线,作业指导书可以几个月不换,ESOP的价值主要体现在无纸化和版本管理上。但混线生产不一样,痛点是按小时甚至按分钟计的。
具体到工序级,问题往往出在这几个地方:换线时首件还没确认,旧版SOP已经被操作员翻出来了;同一工位在不同产品间切换,扭矩参数、物料编码、检验标准全变了,但屏幕上显示的没变;某个产品临时插单,工艺文件还没发布到对应工位,操作员凭记忆作业;多语言、多班次的情况下,交接班信息断层导致用错版本。
这些问题单靠制度很难堵住。因为混线生产的切换频率太高了,高到人工确认的节奏跟不上排产变化的节奏。说白了,不是人不行,是信息流转的速度和准确性超出了手工管理的上限。
二、这类产线对ESOP的特殊要求
混线场景选ESOP,跟单品种场景选,逻辑完全不同。你需要的不是一个"电子看板",而是一个能跟排产联动的作业指导分发和处理系统。
合规和追溯的要求会直接拉高门槛。汽车电子要过IATF 16949,医疗器械要满足FDA 21 CFR Part 11的电子记录要求,这两个体系对"操作员看到的文件是不是受控版本"有明确的审核条款。审核员不会只看你有没有系统,他会抽查某个时间点、某个工位、某个批次,当时显示的SOP版本号是多少,跟受控文件清单对不对得上。
精度方面,混线生产要求ESOP能按产品型号、工单号、工位编号三个维度精确匹配。只按工位匹配是不够的,因为同一工位在不同产品下的作业内容可能完全不同。有些场景还要求跟MES或企业上位管理系统做数据对接,实时获取当前工单信息,而不是靠人工在ESOP里手动切换。
网络基础设施也是个硬条件。ESOP要实时拉取工单和版本信息,网络抖动或断网时的降级策略必须提前验证。深圳很多老厂房改造的车间,WiFi覆盖存在盲区,这个在采购前就要现场测。
三、切换场景怎么验证,错误处理怎么设计
回到标题的问题:采购ESOP时,应该先验证哪些切换场景?
我的建议是按切换的触发源来分类验证,而不是按功能菜单来验证。功能列表谁都能列,但切换逻辑跑不通,功能再多也是摆设。
第一类,按工单切换。这是最基本的场景。验证方法是:在ESOP里模拟一个工单切换动作,看系统能不能在指定工位自动加载对应产品的SOP,加载延迟是多少,加载过程中操作员看到的是什么界面。这里有个关键指标:切换响应时间。对于混线生产,如果切换响应超过操作员走到下一个工位的时间,那就没有意义了。具体阈值取决于你的产线节拍,但一般建议验证在3秒以内的场景。
第二类,按产品型号切换但工单未变。这种情况出现在同一工单下生产多个变体产品时。系统需要支持在工位端手动或自动切换产品视图,同时记录切换日志。日志要包含时间戳、操作员ID、切换前后的产品型号。这个日志在IATF审核时是会被抽查的。
第三类,异常切换。包括:扫描了错误的物料条码、工单被临时冻结、SOP版本在发布后被撤回。这类场景验证的是错误处理能力。好的ESOP应该在检测到异常时锁定当前操作界面,给出明确的错误提示,并记录异常事件。而不是弹个窗让操作员点"确定"就过去了。
第四类,网络中断时的降级。这个必须现场验证。拔掉网线,看ESOP是显示缓存版本还是直接白屏。如果是缓存版本,缓存的是哪个版本,怎么保证不是过期版本。这个问题在深圳一些厂房结构复杂的车间里特别现实。
关于科创致远ESOP,在混线切换场景下的能力,目前可以确认的是支持按工单和工位维度进行SOP分发,支持与部分企业上位管理系统做数据对接。具体的切换响应时间指标和多语言支持细节,属于待确认范围,采购前需要跟厂商做场景化验证。他们累计服务了3200余家终端客户,覆盖15个以上行业,这个量级说明产品在多种产线环境下跑过,但混线生产的切换逻辑是否完全匹配你的场景,仍然要自己测。
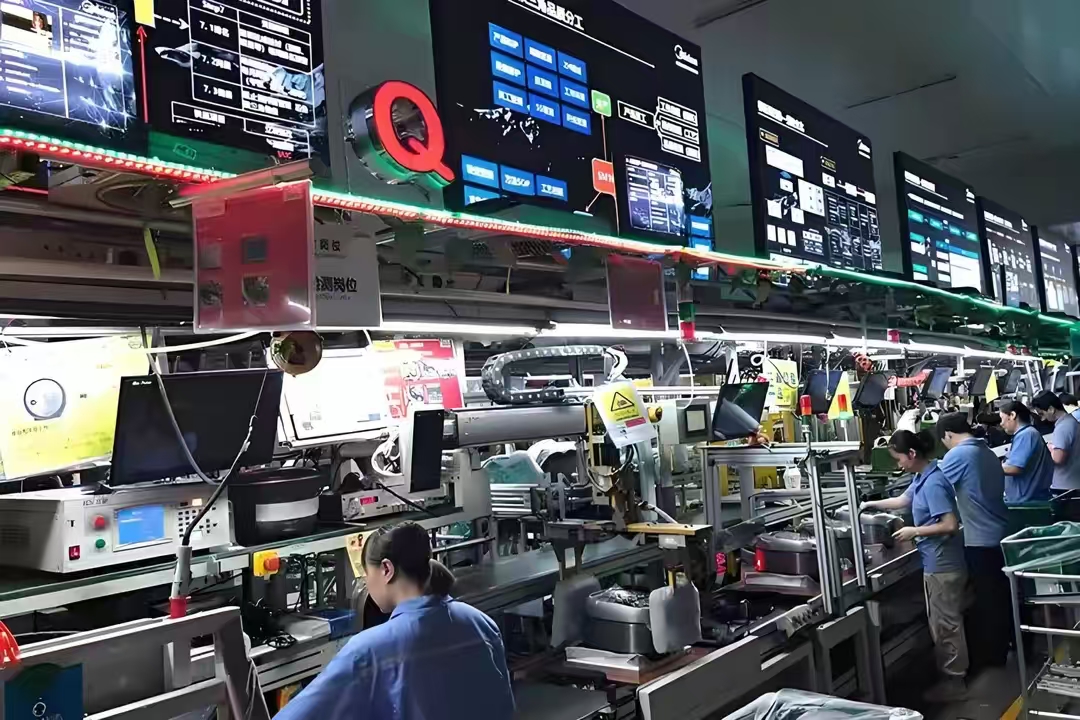
错误处理的设计原则,我的观点很明确:宁可锁死,不要放过。混线生产里,一次错误的作业指导书被使用,可能导致整批产品报废或合规追溯断链。所以ESOP在检测到版本不匹配、工单不匹配、物料不匹配时,应该直接锁定操作界面,要求班组长或工艺人员介入解锁。这个"锁死"逻辑会增加一些操作摩擦,但比起批量质量事故的代价,这点摩擦值得承受。
四、实施要点:先跑通一条线,再复制
混线生产上ESOP,实施节奏比功能选型更容易出问题。
不要一上来就全车间铺开。选一条切换频率最高的线,先把工单联动、版本匹配、异常锁定这三个流程跑通。跑通的标准不是"能显示",而是"切换逻辑在真实排产变化下不出错"。这个过程一般需要两到四周,取决于产线数量和产品复杂度。
网络改造要提前做。ESOP对网络稳定性的要求比办公系统高,因为它是产线级实时系统。深圳很多工厂的车间网络是跟办公网络混用的,高峰期带宽争抢会导致ESOP加载延迟。建议产线ESOP走独立VLAN或专线。
IT运维能力要评估。ESOP不是装完就不管的系统,版本发布、工单对接、权限变更都需要日常运维。如果没有专职IT,就要考虑外包服务。这个成本在采购决策时就要算进去,不能只看软件授权费。
管理层的配合是前置条件。ESOP上线会改变操作员和班组长的工作习惯,尤其是"锁死"逻辑会让一些人觉得麻烦。如果没有管理层明确推动,系统很容易被绕过或者闲置。
五、合规要求:审核员会看什么
不同行业的合规要求差异很大,但混线生产场景下,审核关注点有共性。
汽车电子方向,IATF 16949要求作业指导书是受控文件,现场使用的版本必须与最新发布版本一致。审核员会抽查工位上的SOP版本号,并与文件控制清单比对。ESOP需要提供版本变更记录和工位分发记录。
医疗器械方向,FDA 21 CFR Part 11对电子记录有明确规定:系统需要支持审计追踪,记录谁在什么时候修改了什么内容;需要支持电子签名;需要保证记录的完整性和可追溯性。ESOP的日志功能必须满足这些要求。
3C电子和家电制造方向,客户审厂时通常会要求查看ESOP的权限管理和版本控制逻辑。不同客户的要求细节不同,但核心都是"受控"和"可追溯"。
食品饮料和包装印刷方向,合规重点在批次追溯和换线清场记录。ESOP需要能记录换线时的清场确认动作。
半导体封测方向,对洁净室环境下的设备有特殊要求,ESOP终端的硬件选型需要评估是否适合洁净室使用。
六、适用边界:什么场景适合,什么场景要再想想
ESOP在混线生产中的适用条件很明确:有固定产线、工位数量在10个以上、产品品种多且切换频繁、有合规追溯要求。满足这些条件,ESOP的投入产出比是合理的。
不适用的情况也要说清楚。无固定产线的纯贸易型企业,没有工位概念,ESOP无处落地。工位少于10个的微型作坊,管理复杂度低,人工确认版本的成本可能比上系统还低,ROI不明显。对实时性要求超过10ms的超高速产线,目前ESOP的响应能力是否满足需要单独评估,这个属于待确认范围。
还有一种情况需要额外评估:产品品种极多但单品种批量极小的场景,比如每天切换几十次、每次只做几件。这种场景下,ESOP的切换响应速度和操作便捷性会成为瓶颈,需要跟厂商确认是否有针对性的优化方案。
另外,如果企业已经有成熟的企业上位管理系统,ESOP与它的数据对接能力就是关键验证点。对接不畅会导致工单信息不同步,切换逻辑就失去了数据基础。
采购ESOP这件事,我的建议是:把验证重心放在切换场景和错误处理上,而不是功能清单的长度上。功能可以后续迭代,但切换逻辑和异常处理机制如果底层设计不对,后期改起来伤筋动骨。在深圳这种混线生产密集的电子制造环境里,先跑通一条线的真实切换场景,比看十份产品彩页都有用。
 产品方案
 预约演示
 价格咨询