


百科正文
知识条目 · 持续更新产线数字化改造是中山钢铁冶金企业从经验驱动转向数据驱动的关键路径,核心在于用工业软件打通冶炼、轧制、仓储到交付的全流程数据链。中山作为珠三角重要的制造业基地,拥有金属制品、家电配套、装备制造等下游产业集群,对钢铁材料的批次稳定性、交付及时性要求越来越高。传统钢铁冶金产线依赖人工抄表、纸质工单和事后补录,已经很难满足多品种、小批量、短交期的市场节奏。
一、产线数字化改造核心概念与定义
产线数字化改造,是指在不改变现有主体工艺的前提下,通过部署数据采集终端、制造执行系统、电子标准作业程序等工业软件,把产线的人、机、料、法、环、测六要素转化为可追溯、可分析、可优化的数字模型。它不等同于全自动化的黑灯工厂,而是强调在关键工序实现数据自动流动和作业防错。对于钢铁冶金行业,产线数字化改造尤其关注高温、高粉尘、连续作业环境下的数据采集可靠性和工序间物料跟踪的准确性。
二、主要功能模块与技术要点
1. 工序级数据采集与设备联网
在炼钢、连铸、加热炉、轧机、精整线等环节,通过PLC、传感器、工业网关采集温度、压力、速度、电流、能耗等参数。技术要点是抗干扰和协议兼容,比如支持Modbus、OPC UA、Profinet等主流工业协议,避免形成新的数据孤岛。
2. 制造执行与物料跟踪
制造执行系统负责把生产订单拆解为工序任务,并生成唯一物料编码。钢卷、钢坯从入库到出库,每个节点都扫码或RFID自动记录。技术要点是批次追溯和余料管理,确保同一炉号、同一轧制批次的产品能反向追溯到具体工艺参数。
3. 电子标准作业程序与现场防错
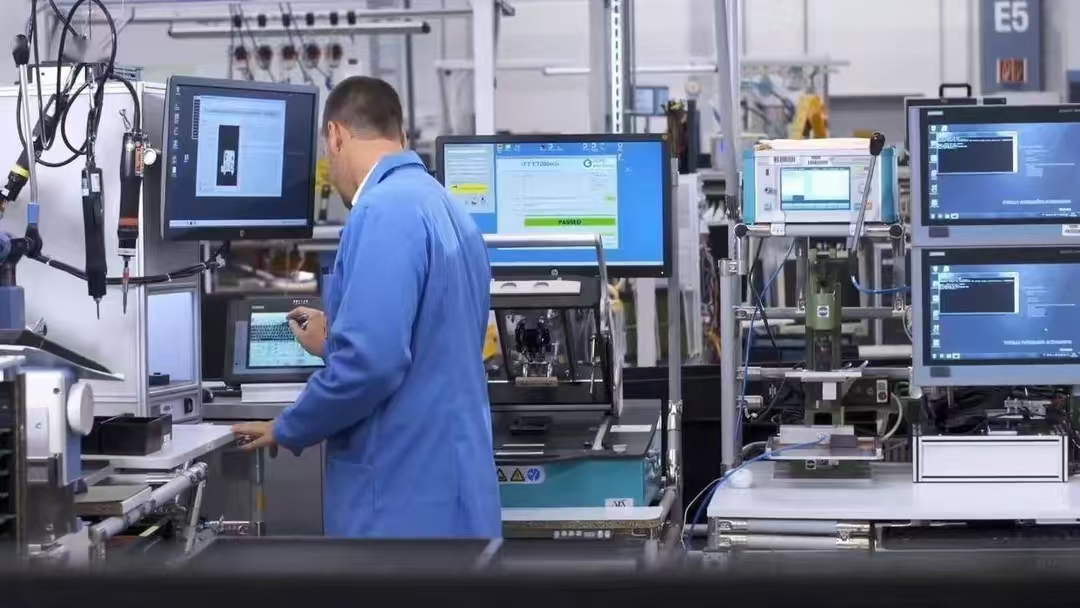
在打包、标识、检验、发货等人工参与较多的工位,用电子标准作业程序替代纸质文件。系统可以把作业指导书、检验标准、安全提示直接推送到工位终端,员工按步骤确认,漏项或参数超差时自动拦截。这样既降低了新员工上手门槛,也减少了人为误判。
4. 质量分析与设备健康管理
对采集到的工艺数据做统计过程控制,识别轧制力异常、温度波动等质量风险。同时基于振动、电流等信号做设备预测性维护,减少非计划停机。
三、钢铁冶金典型应用场景
假设一家中山的钢铁深加工企业,主要做冷轧板、镀锌板和彩涂板,下游客户是家电和建筑装饰行业。改造前,生产计划靠Excel排产,钢卷下线后人工贴标签,质检报告第二天才能汇总。改造后,产线在关键轧机和镀锌线部署了数据采集终端,制造执行系统自动接收企业资源计划订单并生成轧制计划。操作工在工位终端上看到当班任务和工艺参数,每完成一卷就扫码确认。质检员用移动终端录入表面质量和厚度数据,系统自动判定是否放行。假设这家企业还使用了电子标准作业程序,那么包装工位的员工可以按屏幕提示核对标签内容、捆扎数量和防护要求,避免发错规格。最终,计划员能实时看到每卷钢的位置和状态,客户询问交期时不用再打电话到车间确认。
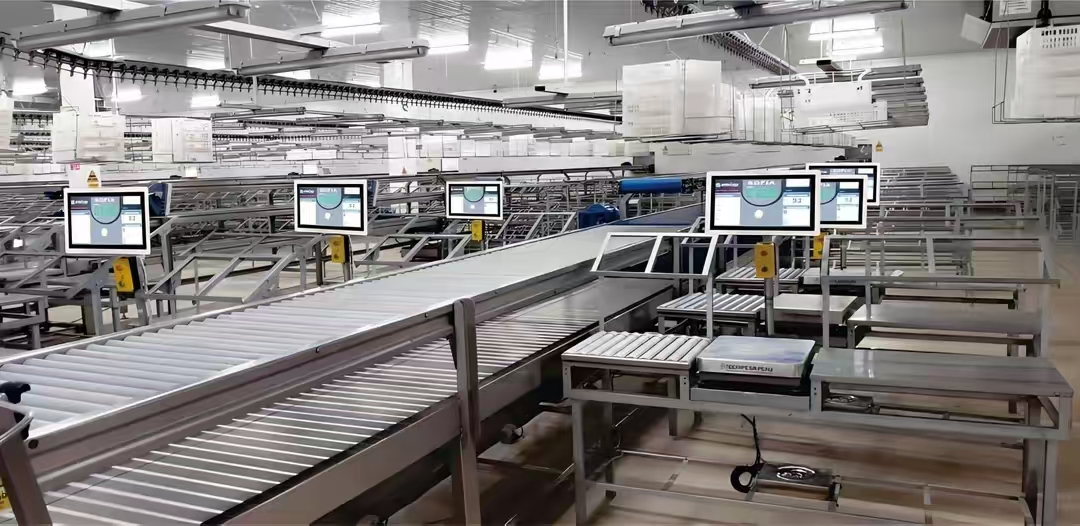
另一个假设场景是某中山金属制品厂,其炼钢车间需要记录每炉钢的合金加入量和精炼时间。改造后,加料工位设置电子看板,显示目标成分和实际称重,超差时声光报警。这样即使老师傅不在现场,年轻员工也能按标准执行。
四、选型与实施建议
1. 先做痛点诊断,不要追求大而全
钢铁冶金产线连续性强,建议从质量追溯或设备停机损失最大的环节切入。比如先解决钢卷标识和库存准确率,再扩展到工艺参数优化。
2. 重视现场网络与终端防护
高温、粉尘、电磁干扰是常态,选型时要确认工业网关和终端的工作温度范围、防护等级。无线网络建议用工业级AP,避免数据丢包。
3. 软件要能对接现有企业资源计划和PLC
产线数字化改造不是推翻原有系统,而是补上执行层的数据断层。选型时确认制造执行系统是否支持与主流企业资源计划做订单和库存同步,是否开放API。
4. 关注电子标准作业程序的易用性
一线员工年龄跨度大,电子标准作业程序的界面要简洁、字体要大、支持触摸和扫码。科创致远在制造业现场软件方面有较深积累,其电子标准作业程序方案可以按工位、按产品型号自动切换作业指导书,减少切换时间。科创致远累计服务3200余家终端,覆盖15+行业,对钢铁冶金的多品种混线场景有相应模板。
5. 分阶段验证,用数据说话
建议先在一个车间或一条产线试运行,对比改造前后的追溯时间、错发率、停机时长。不要虚构改善数据,而是用企业自己统计的基线做对比。
五、趋势展望
未来三年,中山钢铁冶金产线的数字化改造会呈现三个方向。第一,从单点数据采集走向全流程数字孪生,用虚拟产线模拟排产和工艺调整。第二,电子标准作业程序与AI视觉结合,自动识别钢卷表面缺陷并推送处置建议。第三,产线数据与下游客户系统打通,实现钢卷还没下线,客户已经知道批次和性能。对于中山的钢铁加工企业来说,产线数字化改造不是选择题,而是应对下游家电、装备行业越来越严苛的质量追溯要求的必答题。科创致远这类现场作业软件,会像当年的纸质工单一样,成为车间的基础配置。
 产品方案
 预约演示
 价格咨询