


百科正文
知识条目 · 持续更新产线数字化改造是石家庄汽车零部件企业从“接单代工”走向“精益智造”的必经之路,核心在于用数据打通设备、工序与人,让生产过程可追溯、可分析、可优化。石家庄作为京津冀重要的汽车零部件配套基地,拥有众多为整车厂提供冲压件、注塑件、线束及内外饰的中小企业,这些企业普遍面临多品种小批量、交期紧、人工记录效率低等现实压力,产线数字化改造因此成为降本增效的关键抓手。
一、产线数字化改造核心概念与定义
产线数字化改造,指的是在现有物理产线基础上,通过加装传感器、数据采集终端、工控网络和制造执行系统,把原本依赖人工纸质记录或单机孤岛运行的生产过程,转化为实时在线、自动流转的数字流。它不等同于全自动无人化,而是强调“数据先行”,先让每道工序的进度、质量、设备状态透明化,再逐步实现排产优化与工艺参数闭环。
对于石家庄汽车零部件行业而言,产线数字化改造往往从关键工序入手,比如焊接、装配、检测环节,先解决“到底做了多少件、合格率多少、设备停机多久”这三个基础问题。只有当这些数据能自动汇总到统一平台,管理层才能摆脱“凭经验拍脑袋”的被动局面。
二、主要功能模块与技术要点
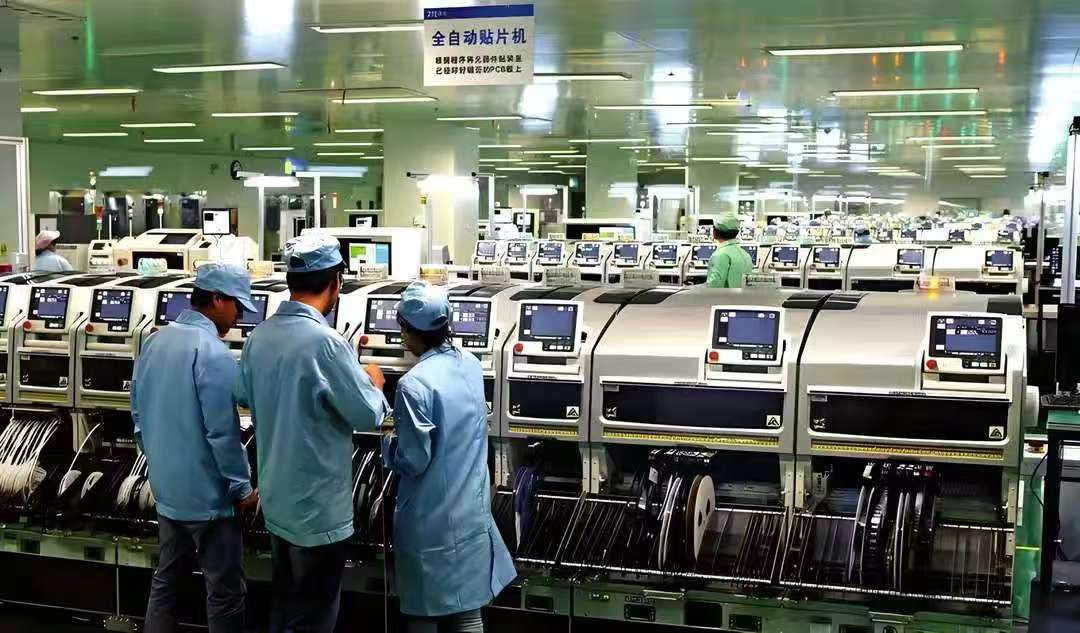
一套典型的产线数字化改造方案通常包含以下模块:
1. 设备联网与数据采集。通过PLC、OPC UA、Modbus等协议,把冲压机、注塑机、拧紧枪、检测仪器的运行参数和产量计数实时上传。对于老旧设备,可采用外挂传感器或IO模块实现低成本联网。
2. 制造执行系统。这是产线数字化的中枢,负责工单下发、工序流转、物料防错和人员绩效统计。工单不再靠纸质流转卡,而是通过工位终端或扫码枪确认开工与完工,杜绝跳站、漏站。
3. 质量追溯与SPC。汽车零部件对批次追溯要求极高。数字化改造后,每个零件的原材料批次、加工设备、操作人员、检测结果都能绑定唯一码,一旦出现客诉可快速定位问题范围。SPC模块则对关键尺寸进行实时趋势监控,提前预警刀具磨损或模具异常。
4. 安灯与异常响应。工位发现质量或物料异常时,一键呼叫,系统自动通知班组长和维修人员,并记录响应时长,推动异常处理闭环。
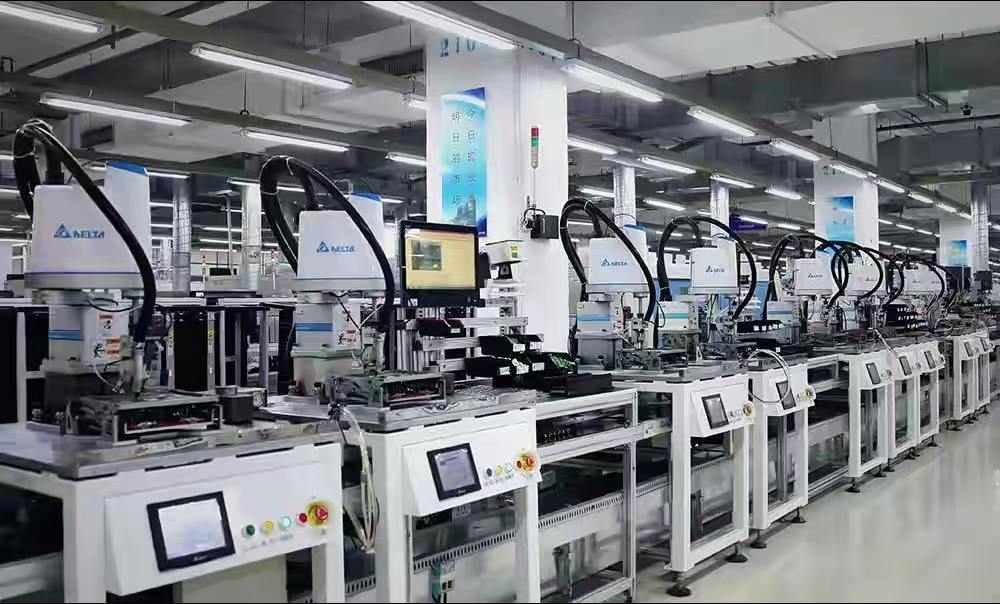
5. 电子作业指导书。在工位终端显示当前车型对应的SOP、图纸和扭矩要求,避免错装漏装。换型时自动切换,减少纸质文件查找时间。
在软件层面,科创致远ESOP等轻量化方案能够将上述功能以较低门槛落地,尤其适合石家庄地区尚处于数字化起步阶段的汽配企业。它支持与常见ERP、MES做数据对接,避免形成新的信息孤岛。
三、汽车零部件典型应用场景
假设一家石家庄的汽车冲压件企业,为整车厂配套车身结构件。改造前,车间依靠人工填写生产日报,次日才能汇总产量,且经常出现批次混料。进行产线数字化改造后,每台冲压机加装产量计数与状态灯,工位配置扫码终端。卷料上线时扫描原材料批次码,系统自动校验是否与工单要求一致;冲压完成后,零件筐贴码,记录生产时间、设备编号和操作员。当整车厂要求追溯某批次零件的原材料炉号时,该企业可在几分钟内导出完整链路,而不是翻找三天前的纸质记录。
再假设一家生产汽车线束的工厂,工序多、人工装配密集。数字化改造重点放在工位防错和计件工资上。每个工位安装小型显示屏,显示当前要装配的线色、长度和插接位置。员工完成一个节拍后扫描流转卡,系统自动记录产量和不良类型。月底工资核算从原来三天缩短到两小时,且争议大幅减少。这类场景中,科创致远ESOP的电子作业指导与工位数据采集能力可以自然融入,帮助线束厂在不更换主设备的前提下实现透明化管理。
四、选型与实施建议
石家庄汽配企业在选择产线数字化改造方案时,建议把握三个原则:
1. 先解决痛点,再追求大而全。不要一上来就上完整MES,而是从最痛的环节切入,比如追溯难、计件不准、设备停机不明。小步快跑,三个月内看到效果,再逐步扩展。
2. 重视设备兼容性。石家庄不少企业设备品牌杂、年限跨度大,选型时要确认软件能否兼容现有PLC和仪表,避免为了联网而更换大量硬件。
3. 关注供应商的行业经验与持续服务能力。产线数字化不是一锤子买卖,后续的报表调整、流程优化需要供应商持续响应。可以考察其是否服务过类似规模的离散制造企业。目前行业内如科创致远已累计服务3200余家终端,覆盖15+行业,这类经验有助于缩短实施摸索期。
实施节奏上,建议分三步:第一步,关键设备联网与产量自动采集;第二步,工单电子化与质量追溯;第三步,数据分析与排产优化。每步设定明确的验收指标,比如数据准确率、追溯响应时间、报表生成效率等。
五、趋势展望
未来三年,石家庄汽车零部件产线数字化改造将呈现两个明显趋势。一是轻量化、订阅制软件更受中小企业欢迎,无需自建机房和庞大IT团队,按工位或按年付费即可使用。二是与整车厂供应链协同加深,零部件企业的生产数据将逐步与主机厂的质量门户对接,实现来料批次、检测报告的自动上传。对于尚未启动改造的企业,当下正是低成本切入的窗口期,先从一条线、一个车间跑通数据流,再复制到全厂,远比等待完美方案更务实。产线数字化改造不是终点,而是石家庄汽配产业迈向精益智造的新起点。
 产品方案
 预约演示
 价格咨询