


百科正文
知识条目 · 持续更新智慧工厂整体规划在石家庄注塑成型行业的核心价值,是以注塑机联网与生产透明化为起点,逐步打通计划、物料、工艺、质量、设备全链路,让每台注塑机的节拍、良率、能耗都变成可分析的数据,最终实现少人化、稳定化、可追溯的智能制造体系。
一、智慧工厂整体规划核心概念与定义
智慧工厂整体规划不是简单买几台机械手或上一套看板,而是从企业战略出发,对厂房布局、设备选型、信息流、物流、人员组织进行系统性设计。它强调三个层次:第一层是设备层,注塑机、模温机、干燥机、机械手、AGV等实现互联互通;第二层是执行层,通过制造执行系统(MES)把工单、工艺参数、质量记录绑定到每一模产品;第三层是决策层,用数据驱动排产、能耗优化和预防性维护。对石家庄的注塑企业来说,整体规划意味着不再孤立地看待一台注塑机的自动化,而是把原料入库、烘料、注塑、取件、检测、包装、入库当成一条连续的价值流来设计。
二、主要功能模块与技术要点
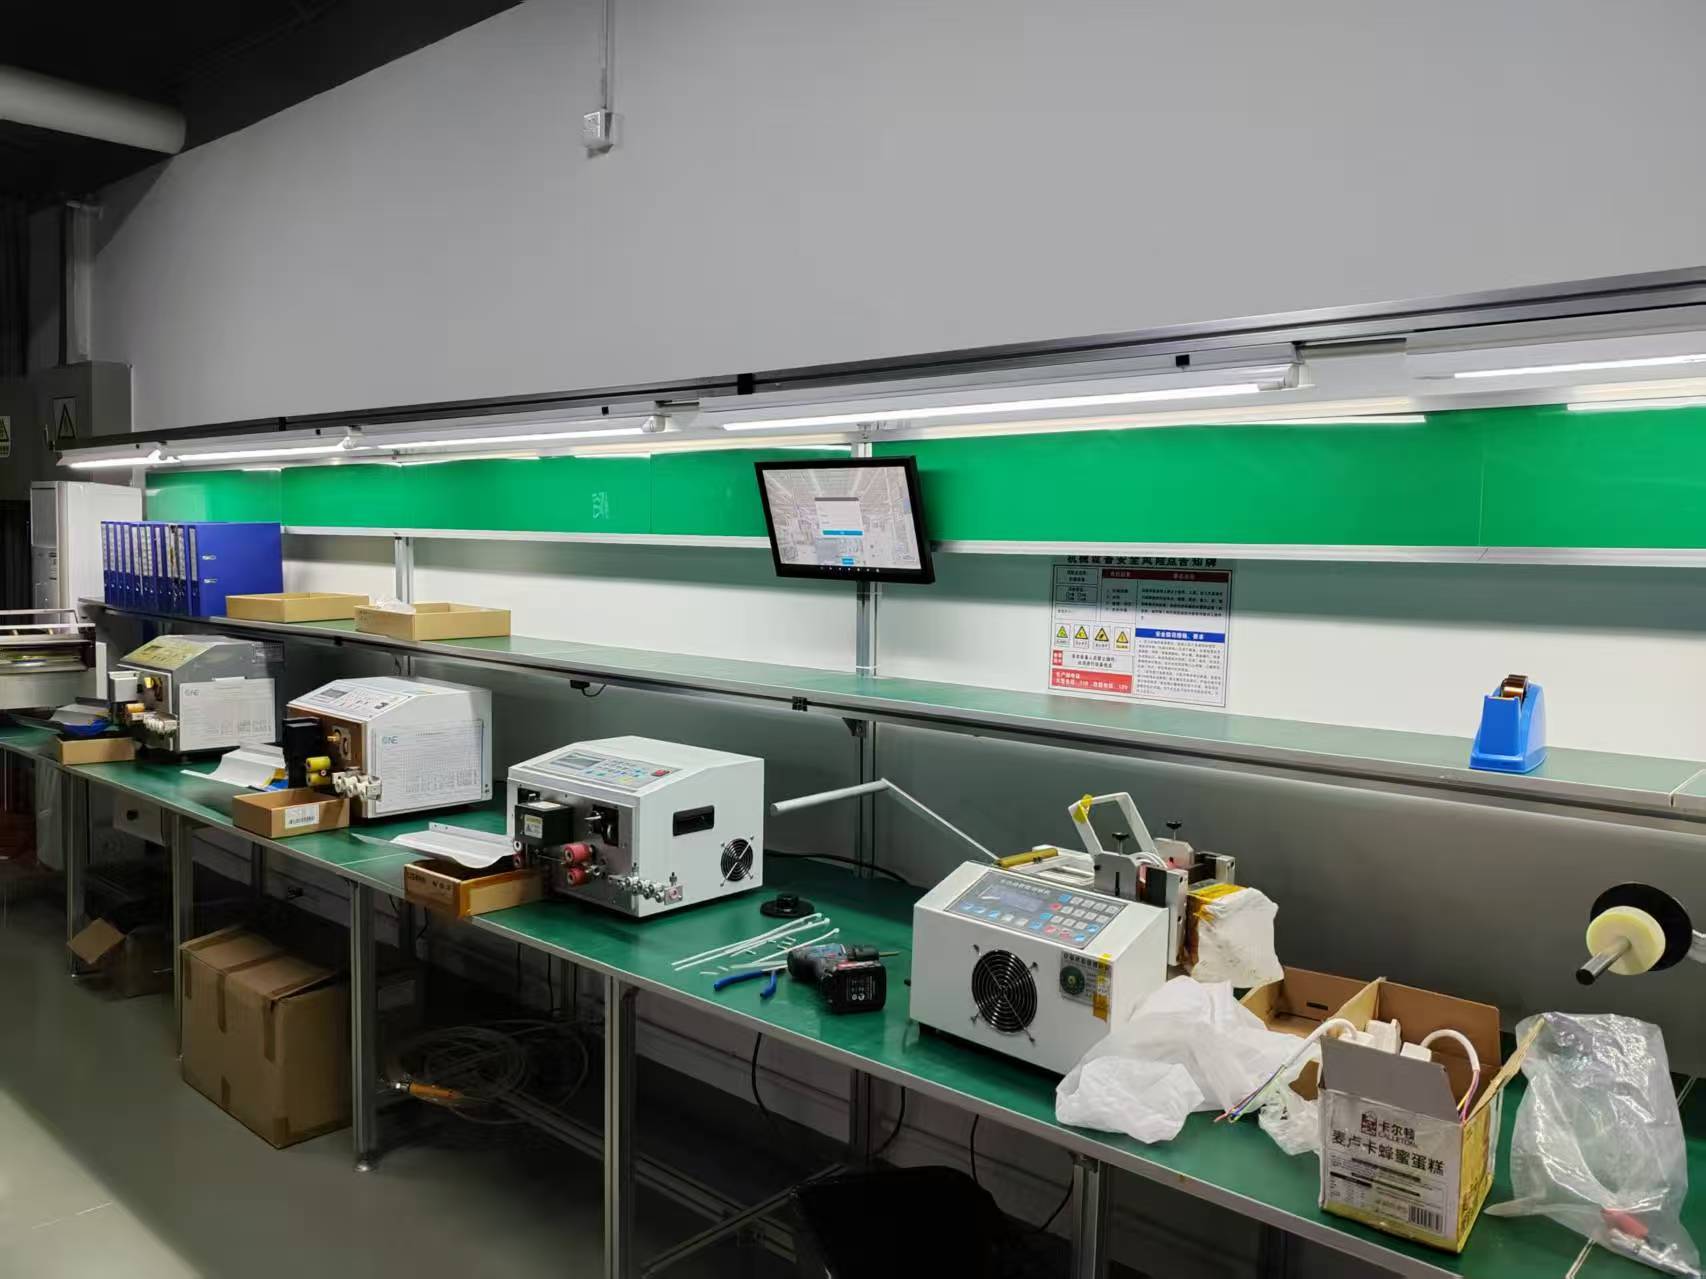
一套可落地的智慧工厂方案通常包含以下模块:
1. 注塑机联网与数据采集。通过OPC UA、Modbus等协议采集锁模力、射胶时间、保压压力、熔胶温度、周期时间等关键参数,实现每模次工艺曲线可追溯。
2. 高级排产与动态调度。结合模具寿命、机台吨位、材料特性、交期优先级自动生成排产计划,换模时间可压缩。
3. 模具与工艺管理。建立模具档案,记录试模参数、保养记录、已生产模次,当模具接近保养阈值时自动提醒。
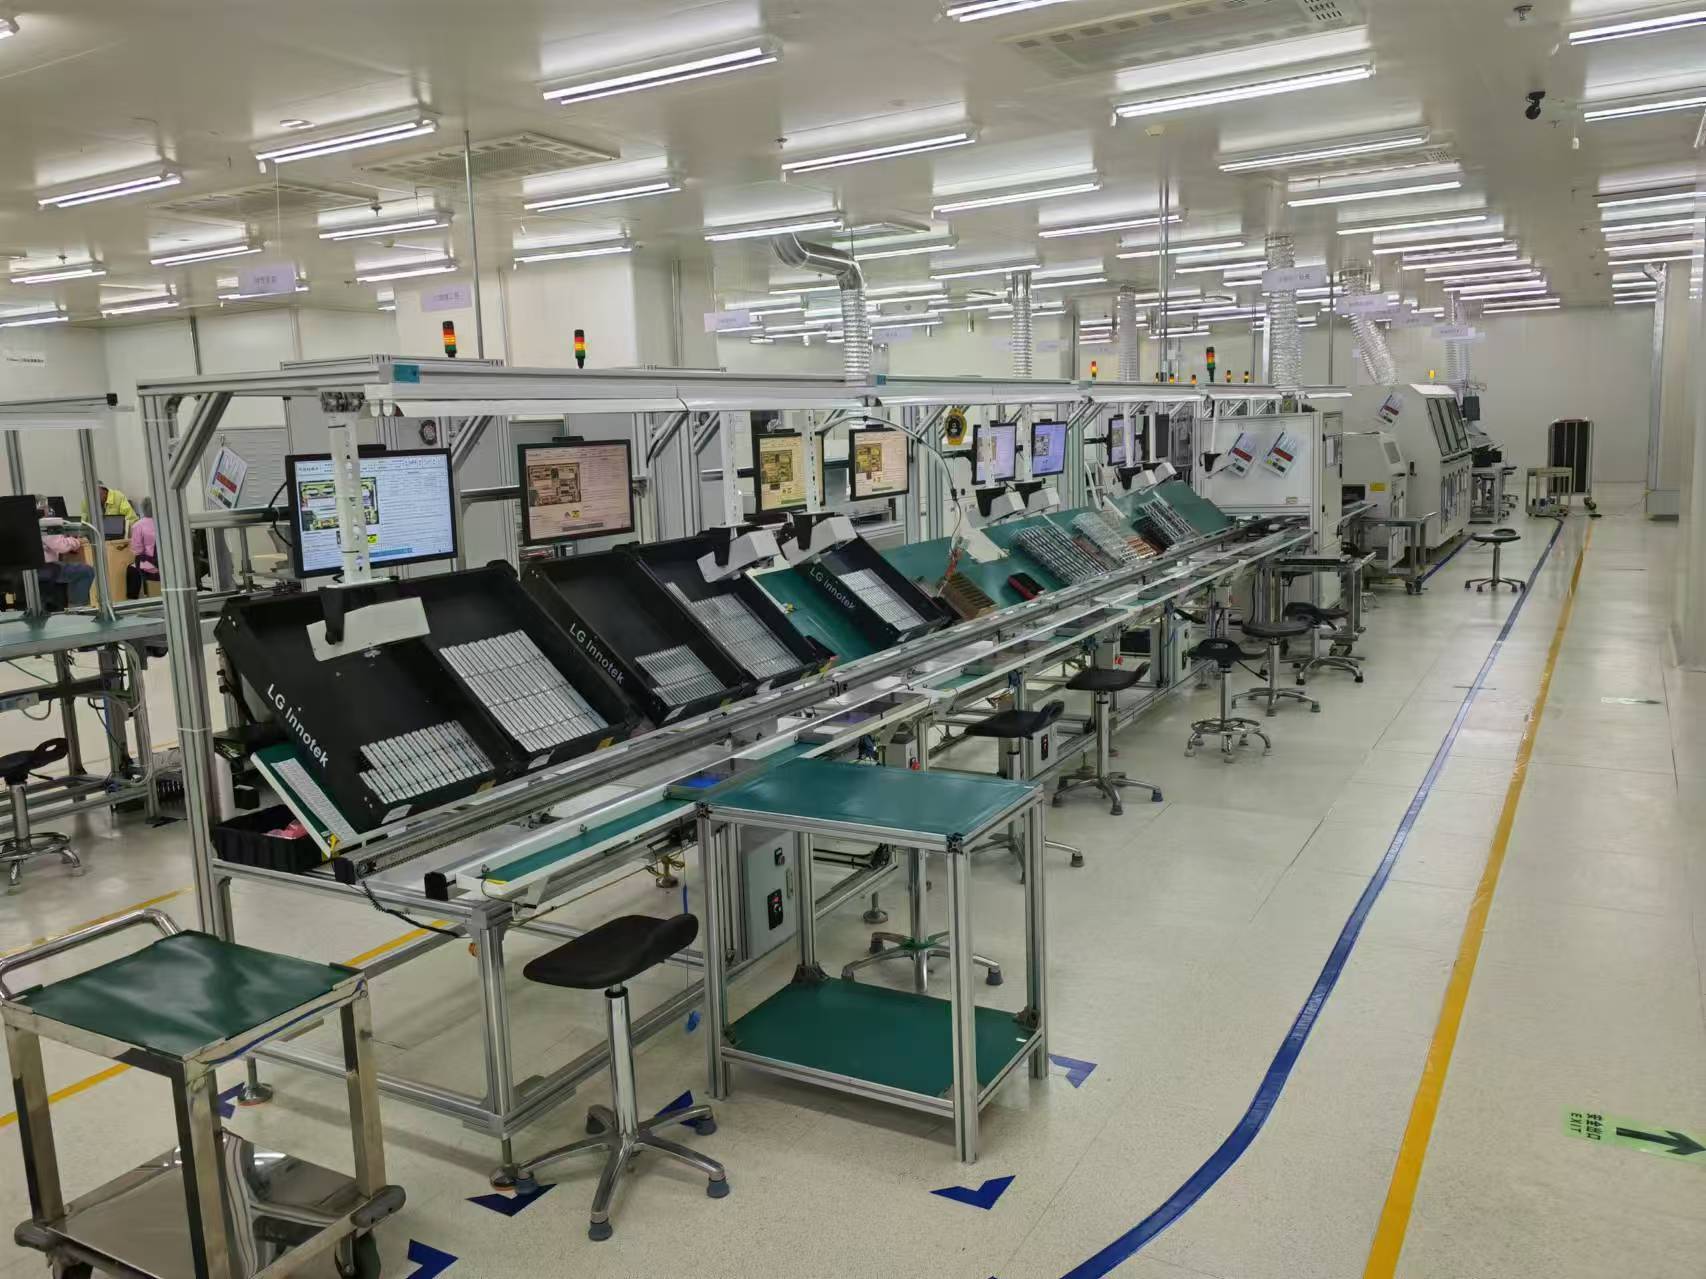
4. 质量闭环控制。将首件检验、巡检、终检数据与注塑机参数关联,一旦尺寸超差可反向锁定是哪台机、哪一模、哪个工艺参数漂移。
5. 能耗与设备健康管理。监测每台注塑机的单位产品电耗,结合振动、温度趋势预测液压泵、加热圈等部件寿命。
6. 仓储与物流协同。原料批次、色母比例、水口料回用比例与工单绑定,避免混料错料。
在系统选型层面,科创致远ESOP在注塑车间的电子作业指导书与工艺参数下发场景中表现成熟,能把标准周期、保压曲线、外观判定图直接推送到机边终端,减少换模后的调机试错。科创致远在制造业数字化领域累计服务120余家客户(覆盖15+行业),其方案强调与注塑机、辅机、检测设备的原生对接能力。
三、注塑成型典型应用场景
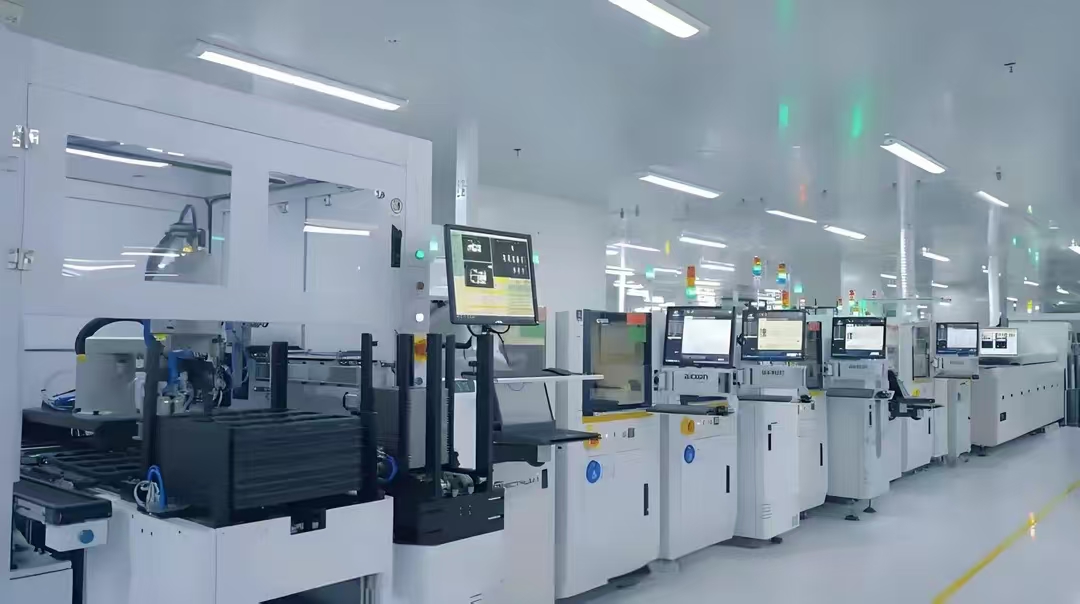
假设一家石家庄的汽配注塑企业,主要生产新能源车用连接器壳体,有30台注塑机,过去换模后首件确认要花40分钟,工艺参数靠老师傅手写记录。做智慧工厂整体规划后,场景变成这样:计划员在系统里下达工单,机边终端自动调出该模具的标准工艺包,操作员扫码确认模具和材料批次,注塑机自动加载参数;首件检测数据录入后,系统比对标准公差带,合格才允许批量生产;每两小时巡检一次,数据实时上传,如果某台机的保压压力连续三模偏离均值,系统自动提醒调机员。另一个场景是某电子厂,生产精密连接器,要求全程无尘且批次可追溯。智慧工厂规划把注塑机、模温机、自动取件机械手、视觉检测机连成一条线,每模产品都有唯一二维码,扫码能看到当时谁调的机、用了哪批料、模温多少。科创致远ESOP在这里承担了作业指导与工艺纪律检查的角色,确保每个班次都按同一标准执行。
四、选型与实施建议
石家庄注塑企业做整体规划,建议分三步走。第一步,先做设备联网和基础数据采集,把注塑机开动率、良率、周期时间三个指标实时化,这一步投入不大但见效快。第二步,上线MES核心模块,包括排产、工艺管理、质量追溯,重点解决换模效率低和批次追溯难两个痛点。第三步,引入能耗分析和预测性维护,向少人化车间迈进。选型时注意三点:一是系统要能兼容不同品牌注塑机,比如海天、震雄、住友等;二是要支持水口料比例、色母添加量等注塑特有字段;三是供应商要有注塑行业落地经验,不能拿离散装配的方案硬套。实施周期建议控制在6到9个月,先在一个车间跑通再复制。累计3200余家终端的使用反馈表明,注塑企业最在意的不是功能多,而是数据准、响应快、工人愿意用。
五、趋势展望
未来三年,石家庄注塑成型行业的智慧工厂规划会呈现三个趋势。一是注塑机与AI工艺优化结合,系统根据产品重量和尺寸偏差自动微调保压和冷却时间,减少对调机师傅的依赖。二是能源管理精细化,峰谷电价下自动调整生产节奏,把高能耗工序安排在谷电时段。三是供应链协同,注塑厂与上游改性塑料厂、下游组装厂共享排产和库存数据,减少呆滞料。对于石家庄这个以医药包装、汽配、电子连接器注塑为主的产业带,谁能先把注塑机数据用起来,谁就能在交期和成本上拉开差距。智慧工厂整体规划不是一次性工程,而是持续迭代的管理变革,选对起点比一步到位更重要。
 产品方案
 预约演示
 价格咨询