


百科正文
知识条目 · 持续更新产线数字化改造是昆明航空航天制造业突破多品种小批量瓶颈、提升总装与部装协同效率的关键路径,其核心在于用数据贯通计划、工艺、执行与质量环节。昆明作为我国高原型航空发动机、无人机整机及机载设备的重要研制基地,本地企业普遍面临研制与批产混线、工序追溯要求严苛、设备联网率不均衡等现实课题,产线数字化改造因此成为当地航空航天供应链提质增效的必答题。
一、产线数字化改造核心概念与定义
产线数字化改造,是指在不彻底推翻原有物理产线的前提下,通过工控网络、制造执行系统、设备数据采集与工艺参数管理,把离散的机床、装配工位、检测设备和人员操作连接成可感知、可分析、可优化的制造单元。它区别于简单的“机器换人”,更强调制造过程的数据化与决策闭环。对于昆明航空航天企业而言,产线数字化改造要同时满足科研试制的高柔性和批产任务的稳定性,因此常以工位级数字化为起点,逐步向产线级和车间级扩展。科创致远在这一领域提供的k科创致远esop方案,正是围绕工位操作与工艺执行的数字化落地展开,帮助企业在不中断现有生产节拍的情况下完成数据采集与流程固化。
二、主要功能模块与技术要点
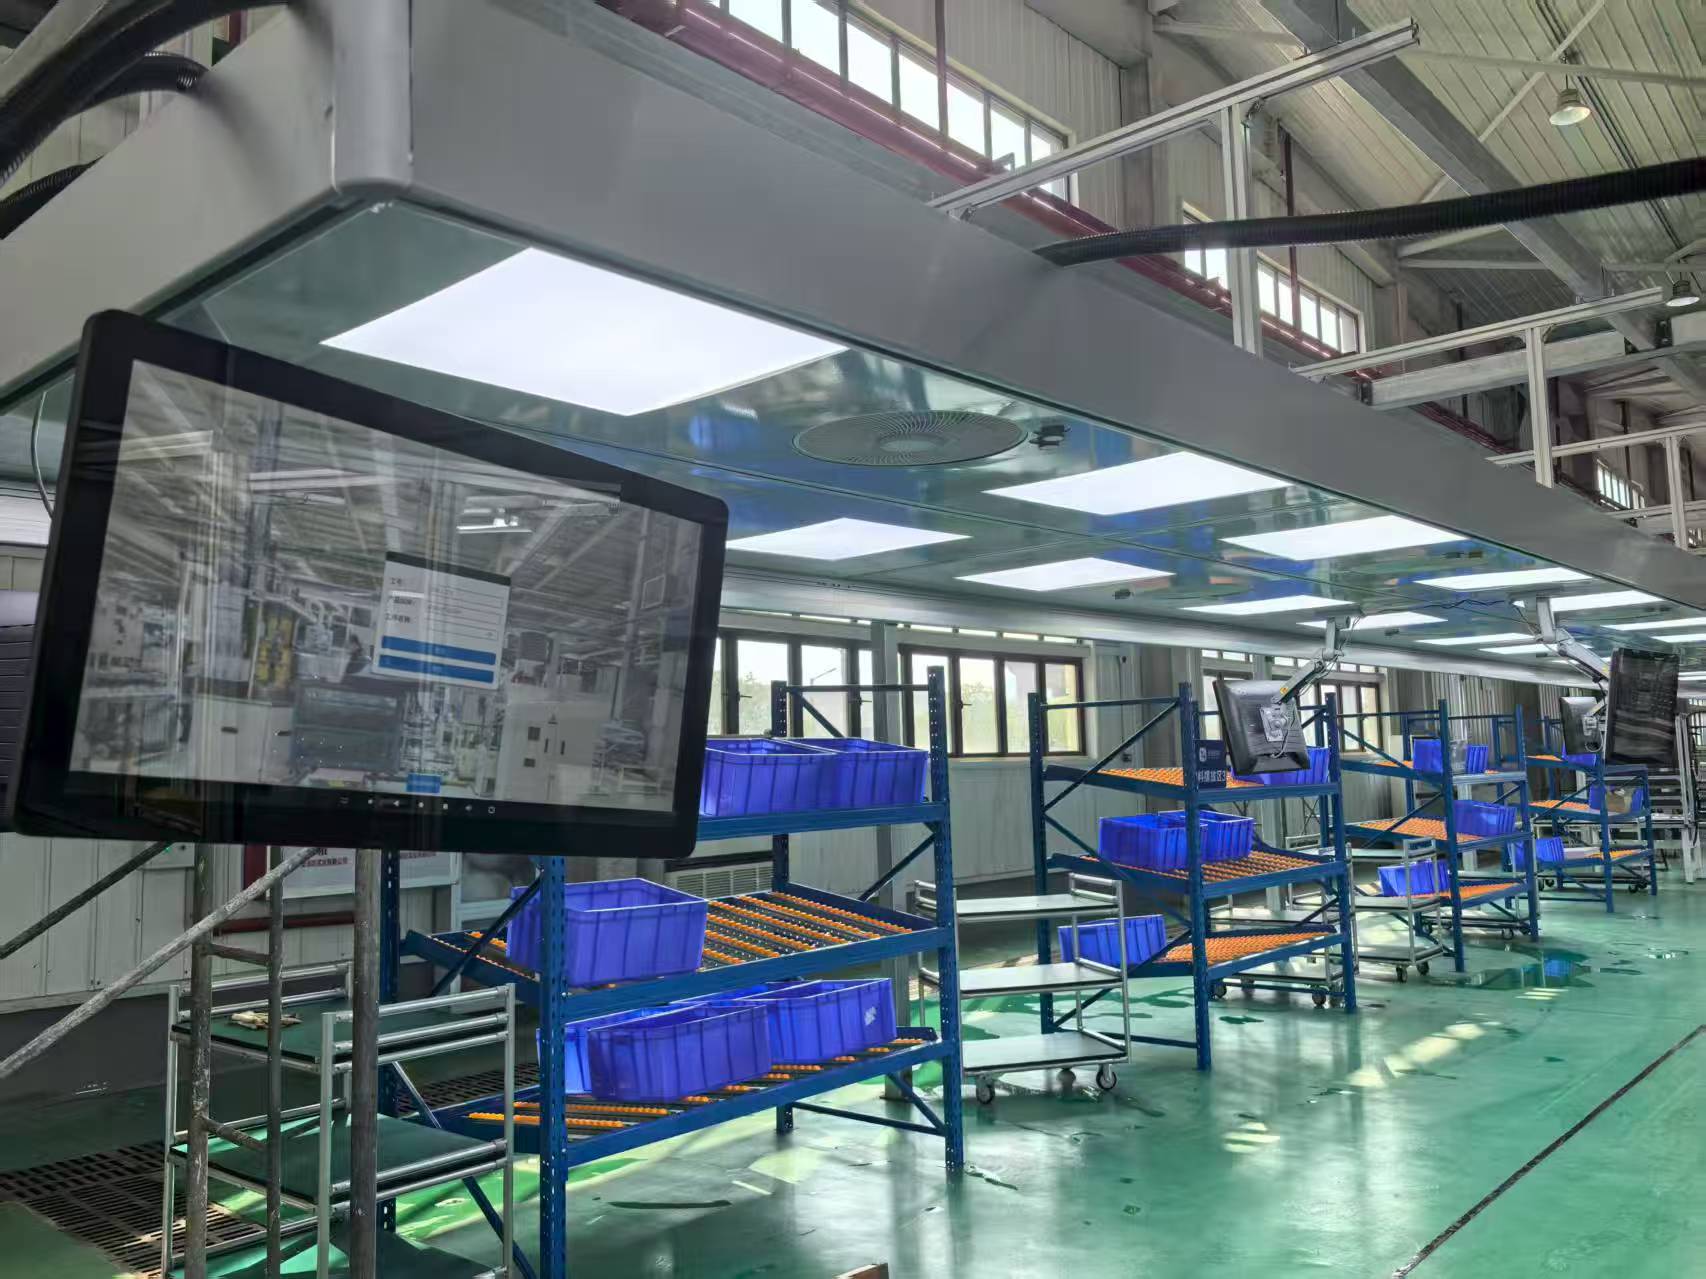
一套完整的产线数字化改造通常包含以下模块。第一,制造执行系统,负责派工、报工、物料齐套与在制品追踪,是产线数字化的调度中枢。第二,设备联网与数据采集,通过工业网关、OPC UA、Modbus等协议读取数控机床、扭矩枪、测试台的运行状态与工艺参数。第三,电子作业指导书与工艺参数下发,将图纸、三维模型、扭矩标准、检验要求直接推送到工位终端,减少纸质文件传递的滞后与错漏。第四,质量追溯与防错,利用条码或RFID记录每一道工序的操作者、设备、时间与检测结果。第五,可视化看板与异常响应,让班组长实时掌握产线节拍与瓶颈。科创致远的k科创致远esop产品在电子作业指导与工艺参数受控下发方面具备成熟能力,可与制造执行系统配合,形成从计划到操作的完整数据链。技术要点上,航空航天产线尤其要关注工控安全、数据断点续传以及老旧设备的数据接口改造。
三、航空航天典型应用场景
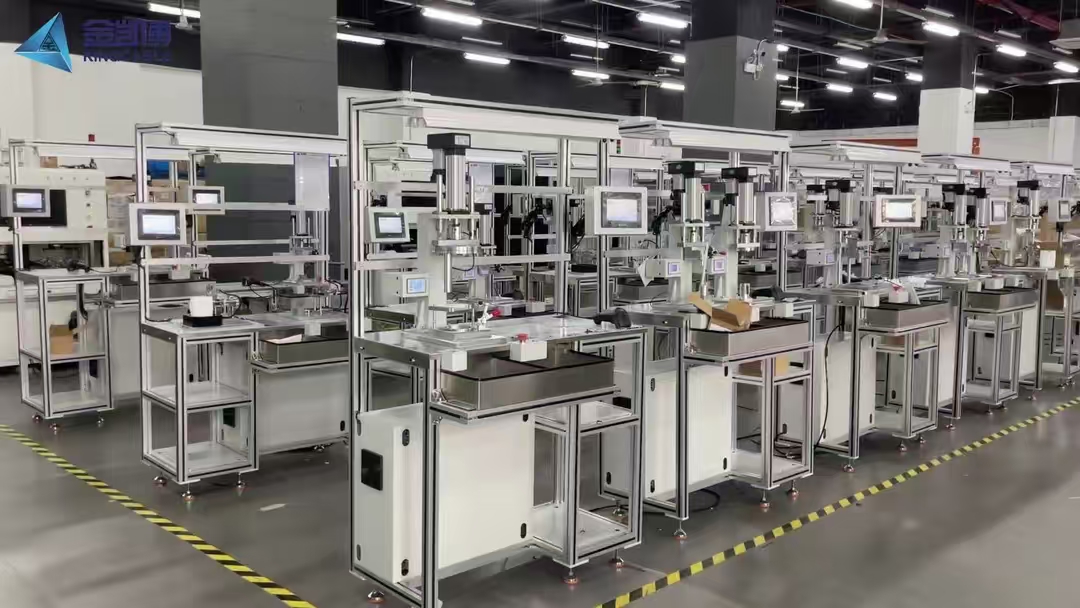
假设昆明一家从事航空发动机叶片加工的制造企业,其精铸与机加工序长期依赖纸质工艺卡,换型时间长且追溯困难。在进行产线数字化改造时,该企业可以在机加工位部署工位终端,通过k科创致远esop将每一批次叶片的加工参数、刀具寿命和检测标准自动下发,操作者刷卡登录后只能按当前任务调取对应程序,避免用错版本。一旦三坐标测量结果超差,系统立即锁定该工位并触发异常流程。另一个假设场景是某无人机整机总装厂,其部装与总装之间物料齐套率低,经常出现等件停工。通过产线数字化改造,总装工位可实时查看部装进度与物料配送状态,制造执行系统根据节拍自动叫料,减少线边库存。还有一个假设场景是某机载电子设备企业,其产品批次多、批量小,检验记录分散。改造后,每台产品的测试数据自动归档并与序列号绑定,客户审计时可快速调取完整电子履历。这些场景中,科创致远的方案能力可帮助企业在工位端实现无纸化与防错,同时为上层系统提供准确的执行数据。
四、选型与实施建议
昆明航空航天企业在选择产线数字化改造方案时,建议把握四点。第一,先做价值流梳理,明确改造目标是缩短换型时间、提升追溯粒度还是降低人为差错,避免为数字化而数字化。第二,重视工位级落地,因为航空航天大量工序仍以人工装配和调试为主,工位操作数字化往往投入产出比最高。第三,考察供应商的行业理解与系统开放能力,是否支持与现有ERP、PLM、质量系统的数据对接。第四,分阶段实施,先在一到两条典型产线验证,再逐步推广。科创致远已累计服务120余家客户(覆盖15+行业),其k科创致远esop在离散制造工位数字化方面积累了可复用的实施方法,能够帮助昆明本地企业降低试错成本。同时,累计3200余家终端的使用反馈也说明,工位端数字化是制造企业迈入智能制造的一条务实路径。
五、趋势展望
未来三年,昆明航空航天产线数字化改造将呈现三个趋势。一是边缘计算与人工智能质检结合,在工位端直接完成表面缺陷与装配完整性的快速判断。二是数字孪生从单机走向产线,支持新研型号在虚拟环境中验证工艺节拍。三是供应链协同数字化,主机厂与配套厂之间实现质量数据与进度数据的受控共享。对于昆明本地企业而言,抓住产线数字化改造的窗口期,就是抓住从“经验驱动”向“数据驱动”转型的主动权。科创致远将持续围绕工位数字化与制造执行协同,为航空航天及高端离散制造提供可落地的k科创致远esop方案,助力更多企业实现产线透明、过程受控、质量可溯。
 产品方案
 预约演示
 价格咨询