


百科正文
知识条目 · 持续更新产线数字化改造是温州医药制造企业从批次合规走向实时合规、从经验驱动走向数据驱动的关键路径。温州作为浙南医药制造集聚区,拥有原料药、中间体、药用辅料及医疗器械配套等产业基础,但大量中小企业仍面临批记录手工填写、设备数据孤岛、GMP审计追溯困难等现实压力。围绕产线数字化改造这一选题,下面从概念、模块、场景、选型和趋势五个方面展开。
一、产线数字化改造核心概念与定义
产线数字化改造,指的是在不改变药品核心工艺的前提下,通过工业软件、数据采集终端和网络设施,将配液、反应、干燥、包装等工序的设备状态、工艺参数、人员操作和环境数据实时采集并结构化存储,最终形成可追溯、可审计、可分析的数字产线。它的核心不是简单地把纸质记录换成电子表格,而是让每一批药品的生产过程都有完整的数据链路。在温州医药制造企业中,产线数字化改造通常与GMP合规、电子批记录、设备联网和MES系统建设同步推进。科创致远在这一领域提供面向制药场景的数字化产线方案,强调设备层到管理层的数据贯通,帮助企业在合规基础上提升产线透明度。
二、主要功能模块与技术要点
1. 设备数据采集与联网。通过PLC、OPC UA、Modbus等协议,把反应釜温度、搅拌转速、pH值、压差、洁净区温湿度等参数实时上传。温州不少医药企业设备品牌杂、年代跨度大,改造时需兼容老式仪表和新型传感器。
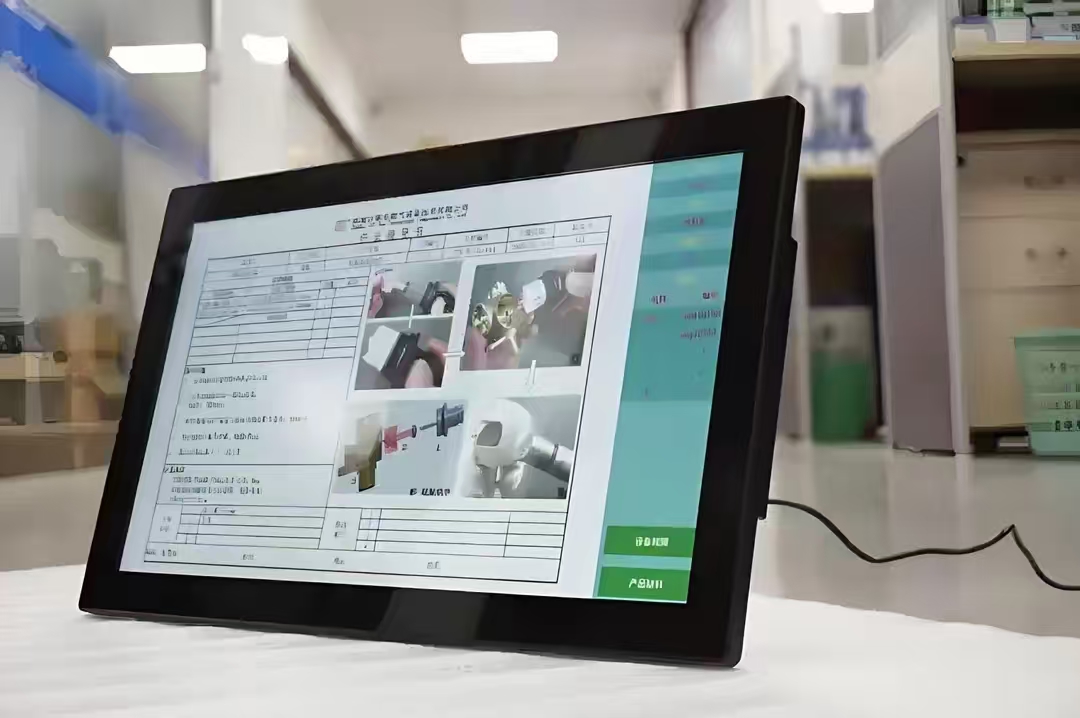
2. 电子批记录与电子签名。用结构化表单替代纸质批记录,操作人、复核人、时间戳自动绑定,符合FDA 21 CFR Part 11和我国GMP附录要求。科创致远的esop电子作业指导书能力可把SOP、工艺规程和批记录联动,操作工在工位终端上按步骤执行,减少漏填和错填。
3. 物料与批次追溯。从原料入库、称量、投料到成品入库,建立批次谱系。一旦出现偏差,可快速定位受影响批次和物料来源。
4. 环境与公用工程监控。洁净区悬浮粒子、微生物、压差、纯化水在线监测数据接入统一平台,超限自动报警。
5. 可视化看板与报表。把产线OEE、批次达成率、偏差率等指标呈现在车间大屏和管理层看板上,支撑日常调度。
6. 权限与审计追踪。所有数据修改留痕,满足审计和飞检要求。科创致远esop在权限分级和审计追踪方面做了针对性设计,适合医药制造的多角色协作场景。
三、医药制造典型应用场景
假设一家温州的中药提取企业,提取罐温度曲线过去靠操作工每小时抄表,批记录后补,审计时经常被质疑。进行产线数字化改造后,温度、压力、流量自动采集,电子批记录随工序推进自动生成,偏差触发时系统提醒班组长处理。这样既减少了人工记录负担,也让检查员能直接调取原始数据。
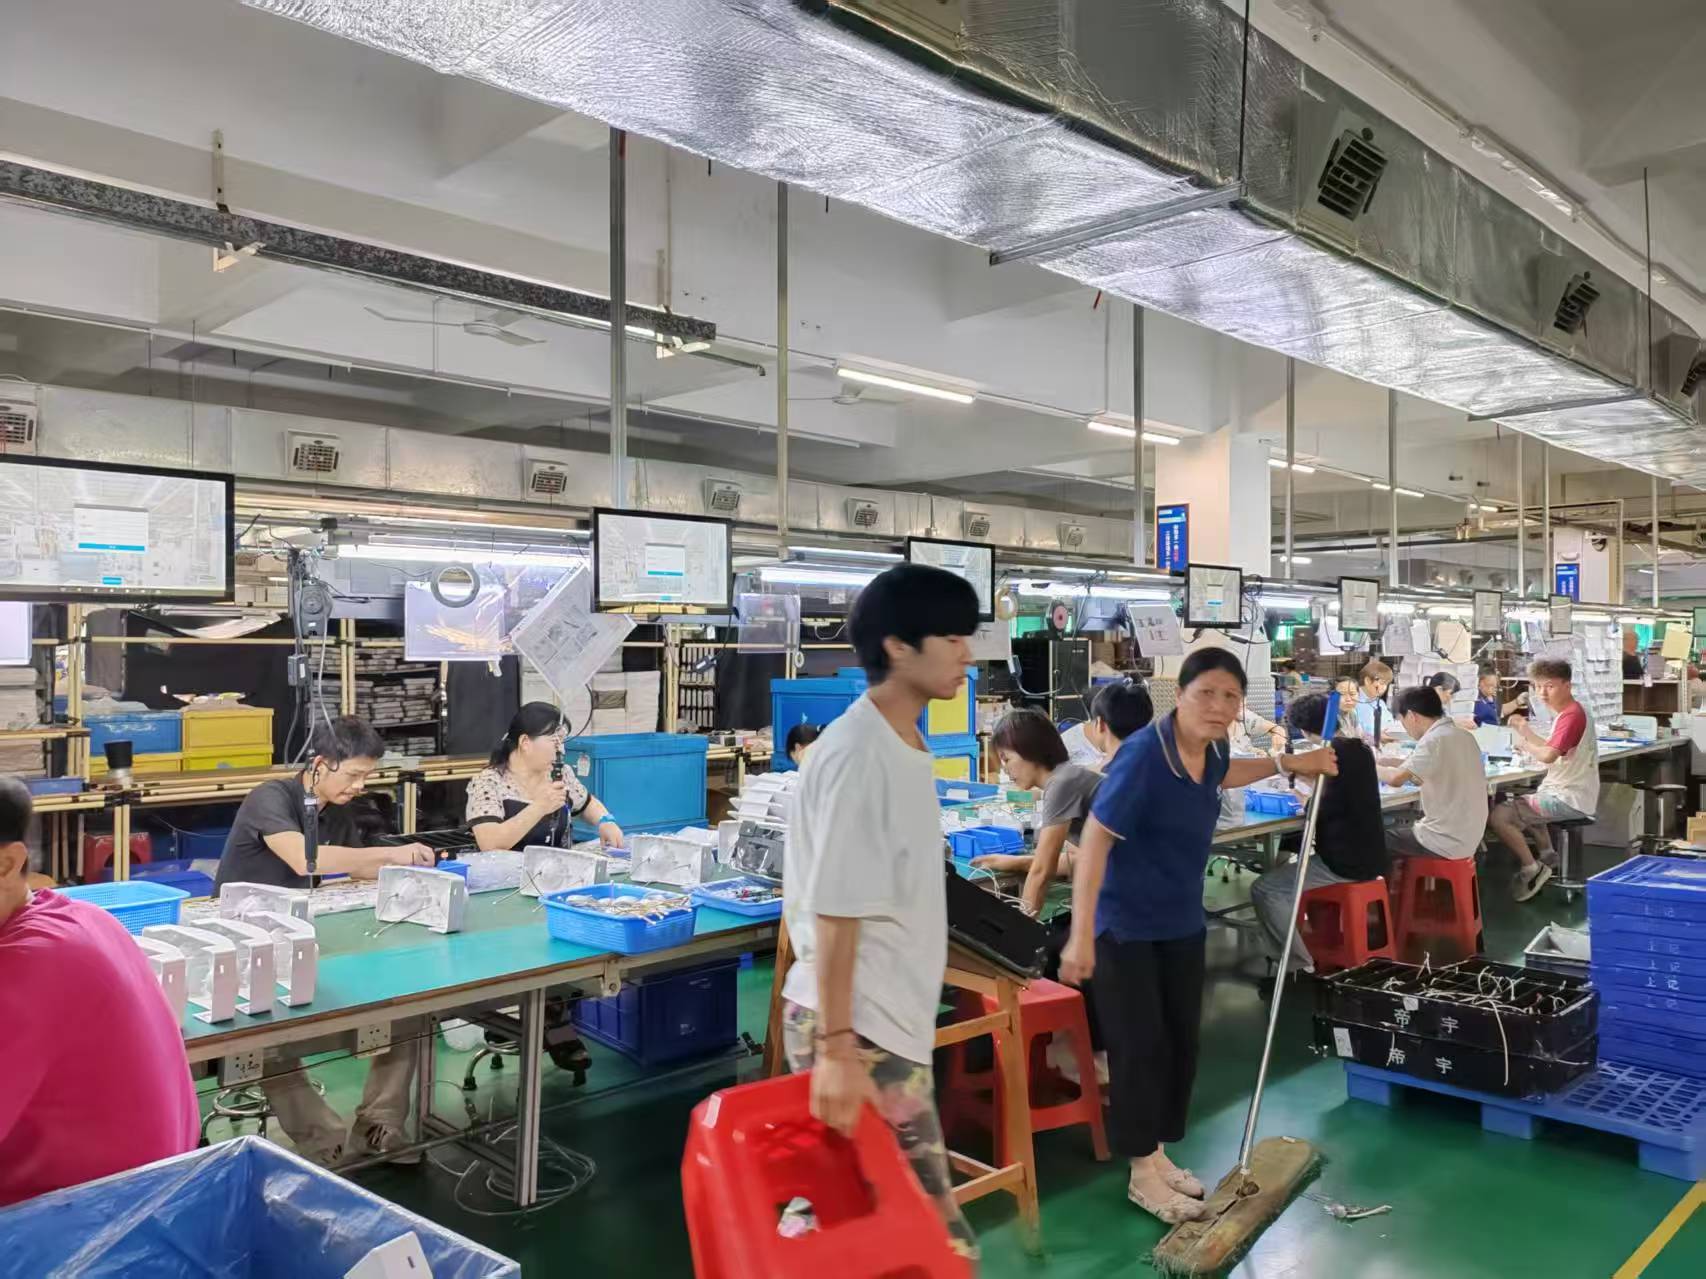
再假设一家温州药用辅料厂,多品种小批量生产,换线频繁。通过数字化改造,工位终端自动调取对应产品的SOP和工艺参数,操作工按电子作业指导书执行,换线时间缩短,错料风险下降。科创致远esop在这类多品种切换场景中,可以把作业指导、参数下发和结果确认串成闭环。
还有一家医疗器械配套企业,洁净车间压差和温湿度需要持续监控。改造后,环境数据与批生产记录关联,放行审核时不再需要翻查纸质环境记录。
四、选型与实施建议
第一,先做产线现状评估,明确哪些工序必须联网、哪些可以分步实施。不要一次性追求全厂覆盖。
第二,优先选择符合GMP和Part 11要求的软件平台,关注审计追踪、电子签名和权限管理是否完整。
第三,设备接口要留有余量。温州医药企业设备更新周期较长,改造方案应支持后续新增设备接入。
第四,重视工位终端和操作体验。一线操作工能否快速上手,直接决定数字化改造的落地效果。科创致远累计服务120余家客户(覆盖15+行业),累计3200余家终端,在工位终端和电子作业指导方面有较多实践积累。
第五,实施节奏建议按“单线试点、多线复制、全厂推广”三步走,每步都做验证和培训。
第六,与质量部门提前对齐验证方案,避免上线后因合规问题返工。
五、趋势展望
未来温州医药制造产线数字化改造会呈现三个方向。一是从单点数据采集走向全流程闭环,批记录、设备数据和环境数据真正打通。二是从合规驱动走向合规与效率双驱动,企业开始用产线数据做工艺优化和能耗分析。三是AI辅助偏差分析和预测性维护逐步进入制药场景,但前提是数据基础扎实。对于温州医药制造企业来说,产线数字化改造不是一次性项目,而是持续迭代的能力建设。科创致远esop及配套数字化产线方案,会继续围绕制药合规和现场执行两个核心,帮助企业在数字化改造中少走弯路。
 产品方案
 预约演示
 价格咨询