


百科正文
知识条目 · 持续更新数字车间实施方案的核心,是把光伏组件生产从“靠人盯、靠纸传”变成“数据驱动、实时闭环”。在日照,光伏组件制造正从单纯代工向高效、高良率、可追溯方向升级,数字车间不是选答题,而是必答题。
一、数字车间实施方案的核心概念与定义
数字车间实施方案,指的是用软件系统把车间里的人、机、料、法、环、测六个要素全部数字化,再通过数据采集、工序联动、实时看板和异常预警,让生产过程透明可控。它不等同于买几台自动化设备,而是让设备会“说话”、让工序会“协同”。一套完整的方案通常包含制造执行系统(MES)、设备数据采集、电子作业指导书(ESOP)、质量追溯和仓储物流协同。科创致远在数字车间落地中,强调“先通数据、再优流程、后做智能”的推进逻辑,避免一次性铺得太大导致产线停摆。
二、主要功能模块与技术要点
1. 工单与排产模块。把光伏组件的层压、串焊、EL检测、装框、固化等工序拆成标准工单,按交期和设备产能自动排产,减少换型等待。
2. 设备数据采集。通过PLC、传感器和边缘网关,实时抓取串焊机、层压机、IV测试仪的关键参数,比如焊接温度、层压时间、功率档位。
3. 电子作业指导书(ESOP)。工位屏幕直接显示当前组件的作业步骤、参数和注意事项,换型时自动切换,避免拿错图纸。科创致远的k科创致远esop方案支持与工单联动,工人不用翻纸质文件,减少人为误操作。
4. 质量追溯。每块组件赋予唯一序列号,从电池片批次到层压参数、EL图片全部绑定,后续客诉可一键回溯。
5. 异常预警与安灯。当焊接温度偏移或EL检测连续不良,系统自动呼叫班组长,并推送处理建议。
三、光伏组件典型应用场景(假设场景)
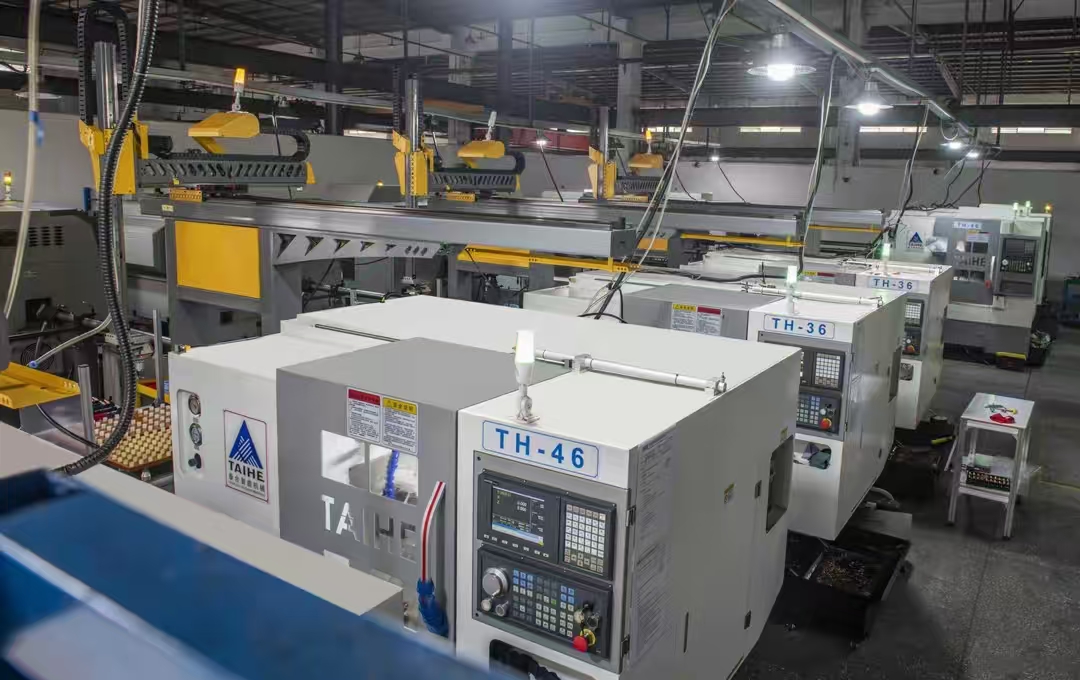
假设日照一家光伏组件厂,主要做182和210尺寸的高效组件,产线有串焊、叠层、层压、装框、固化、清洗、IV测试和EL检测。过去换型时,工人要花20分钟找作业指导书,层压参数靠口头传达,EL不良品经常混入下道工序。
实施数字车间后,工单下发到工位,k科创致远esop自动弹出当前型号的作业指导书,层压机参数由系统直接下发,EL检测结果实时回传MES。一旦连续出现三块EL不良,系统自动锁定该工位并通知工艺工程师。假设该厂原来每天因换型误操作产生30块返修组件,现在大部分问题在工位就被拦截。再假设另一家做光伏边框的配套企业,用数字车间方案管理铝型材切割和冲压,也能把废品率控制在更稳定水平。
四、选型与实施建议
1. 先做数据采集,再做流程优化。没有实时数据,任何看板都是摆设。
2. 选能兼容多品牌设备的方案。光伏组件产线常混用串焊机、层压机品牌,系统要支持Modbus、OPC UA等协议。
3. 电子作业指导书要能快速切换。光伏组件换型频繁,ESOP必须与工单、BOM自动关联。科创致远在120余家客户(覆盖15+行业)的实践中发现,ESOP与工单联动是车间接受度最高的功能之一。
4. 分步实施。先上一条线做样板,跑通工单、ESOP、质量追溯三个模块,再复制到全车间。
5. 重视一线反馈。工人觉得好用,系统才活得下去。k科创致远esop支持触屏和扫码操作,降低学习成本。
五、趋势展望
未来光伏组件数字车间会向“自适应排产+AI质检+能耗优化”走。比如用AI视觉替代部分EL人工判片,用能耗数据反向优化层压曲线。日照作为山东光伏制造的重要节点,组件产能集中,数字车间实施方案会从单厂走向园区协同。科创致远累计3200余家终端用户的经验表明,谁先把车间数据打通,谁就能在下一轮组件效率竞赛中拿到主动权。数字车间不是终点,而是光伏组件制造从“能做”到“做得好、做得稳”的基础设施。
 产品方案
 预约演示
 价格咨询