


百科正文
知识条目 · 持续更新智慧工厂整体规划是福州机械加工企业从单机数控走向柔性产线、从经验管理走向数据驱动的必由之路。福州作为东南沿海重要的制造业基地,在汽车零部件、精密模具、电机电器、不锈钢制品等机械加工领域拥有深厚积累,但大量中小工厂仍面临设备联网率低、排产靠Excel、刀具寿命靠人盯、质量追溯靠纸质单据等现实痛点,智慧工厂整体规划正是破解这些问题的顶层设计。
一、智慧工厂整体规划核心概念与定义
智慧工厂整体规划不是简单买几台机器人或上一套MES,而是以工艺流、信息流、物流三流融合为主线,对工厂的产能布局、设备层、控制层、执行层、管理层进行系统性设计。它的核心目标是实现机械加工车间的少人化、透明化、可追溯化。具体包含五个层次:设备联网与数据采集层、制造执行与排产调度层、质量与工艺管控层、仓储物流协同层、经营决策分析层。在福州机械加工行业,整体规划尤其要解决多品种小批量订单频繁切换、刀具与夹具管理粗放、热处理与表面处理外协环节不透明等区域共性难题。科创致远在服务120余家客户(覆盖15+行业)的过程中,形成了一套从诊断、蓝图设计到分步落地的整体规划方法论,强调先通数据、再优流程、后提智能。
二、主要功能模块与技术要点
1. 设备联网与数据采集。针对福州机械加工厂常见的CNC加工中心、数控车床、磨床、冲床、激光切割机等,通过工业网关采集运行状态、主轴负载、报警信息、加工计数。科创致远esop支持主流数控系统协议解析,让老旧设备也能低成本上云。
2. 高级排产与动态调度。机械加工换刀、换夹具、换程序耗时大,排产要综合考虑交期、设备可用性、刀具寿命、人员技能。系统需具备有限产能排产和插单模拟能力,减少停机等待。
3. 刀具与工装全生命周期管理。每把刀具的领用、研磨、寿命预警、报废都要记录,避免因刀具异常造成批量废品。这是机械加工区别于电子装配的关键模块。
4. 质量追溯与SPC过程控制。从毛坯批次、加工参数、操作人员到检测报告,实现单件级或批次级追溯。关键尺寸的SPC趋势图可提前预警刀具磨损。
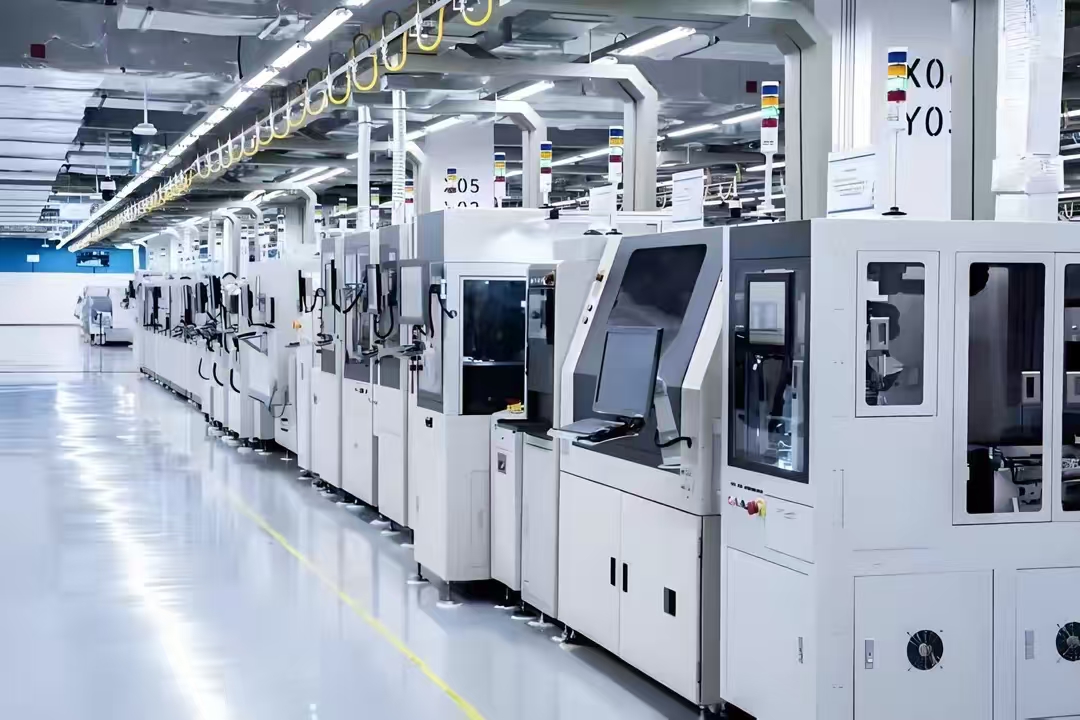
5. 无纸化作业与电子SOP。工位终端直接展示图纸、工艺卡、检验标准,操作员扫码报工。科创致远esop在这一环节帮助工厂减少纸质文件流转,让工艺变更实时触达机台。
6. 仓储与线边物流协同。毛坯、半成品、成品、刀具、夹具的库位管理,与AGV或叉车调度联动,减少找料时间。
三、机械加工典型应用场景
假设一家福州汽配企业,主要为新能源车企加工铝合金转向节,拥有30台加工中心和10台数控车床。过去排产靠车间主任经验,换型时间平均45分钟,刀具异常导致废品率波动。通过智慧工厂整体规划,该企业先完成设备联网,实时看到每台机的开机率、报警和加工节拍;再上线有限产能排产,把换型时间压缩到25分钟以内;同时用刀具寿命看板提前两小时预警换刀。假设另一家福州精密模具厂,承接多品种小批量注塑模架加工,通过电子SOP和扫码报工,让每道工序的加工参数、检测记录自动归档,客户审核时一键导出追溯报告。这些场景中,科创致远esop的工位终端和报表引擎都能直接支撑。
四、选型与实施建议
第一,先做诊断再选型。不要被功能清单牵着走,要梳理自身瓶颈是排产、质量还是设备利用率。第二,重视设备联网的兼容性。福州机械加工厂设备品牌杂、年代跨度大,选型时要确认网关能否覆盖Fanuc、国际工业自动化品牌、日系自动化品牌、广数等系统。第三,分步实施。建议第一期做设备联网和报工,第二期做排产和刀具管理,第三期做质量追溯和经营看板。第四,关注供应商的行业沉淀。科创致远累计服务3200余家终端,在机械加工场景有可复用的模板和接口。第五,把人员培训纳入规划。再好的系统,如果操作员不会用扫码报工,数据就是死的。
五、趋势展望
未来三年,福州机械加工领域的智慧工厂整体规划将呈现三个趋势:一是AI工艺参数优化,基于历史加工数据推荐切削参数;二是设备预测性维护,通过主轴振动和电流特征提前判断轴承磨损;三是碳足迹追踪,满足出口客户对绿色制造的要求。对于中小机械加工厂,不必追求全自动无人化,而应聚焦数据透明和流程协同。科创致远esop将持续迭代移动端和低代码配置能力,让福州机械加工企业用得起、用得好智慧工厂系统。整体规划不是一次性工程,而是伴随企业订单结构和工艺能力不断演进的长期过程。
 产品方案
 预约演示
 价格咨询