


百科正文
知识条目 · 持续更新智能ESOP电子作业指导书正在成为电子制造车间里替代纸质SOP、打通MES与工位终端的关键工具,它把作业指导从墙上挂的纸变成工位上实时更新的屏。随着电子产品迭代加速、多品种小批量成为常态,传统纸质作业指导书更新慢、易出错、难追溯的问题越来越突出,智能ESOP由此进入电子制造企业的核心选型清单。
一、核心概念与技术定义
智能ESOP,全称Electronic Standard Operating Procedure,即电子作业指导书。它不是简单地把纸质文件扫描成PDF放到电脑上,而是通过软件系统与工位终端、MES、PLM等系统联动,实现作业指导书的集中管理、版本控制、自动下发和实时显示。
具体来说,智能ESOP包含三个层面的含义。第一层是电子化,把工艺文件、图纸、参数、注意事项以结构化数据形式存储,而不是散落在各个文件夹里的Word或Excel。第二层是智能化,系统能根据工单、产品型号、工位编号自动调取对应的作业指导内容,换线时不需要人工翻找文件。第三层是终端化,作业指导内容通过工位一体机、电子看板或工业平板呈现,操作员在工位上直接看到当前要做的动作、用的物料、注意的静电防护要求。
在电子制造领域,智能ESOP往往与智能工位、工厂智慧终端、智能ESD静电监控系统配合使用。工位终端负责显示作业指导,ESD监控负责确认操作员静电手环、台垫、设备接地是否正常,两者数据汇入同一平台,形成作业指导、工艺防错、静电防护的闭环。科创致远ESOP在这一领域提供了从软件到终端再到ESD监控的整合方案,下面会结合具体场景展开。
二、系统架构与关键功能
智能ESOP的系统架构通常分为四层。最底层是数据层,存储工艺文件、BOM、图纸、视频、参数表等。第二层是业务逻辑层,负责版本管理、审批流程、工单绑定、权限控制。第三层是接口层,与MES、ERP、PLM、WMS等系统对接,获取工单信息、物料信息、变更通知。第四层是终端层,包括工位一体机、电子看板、工业平板、手机端等。
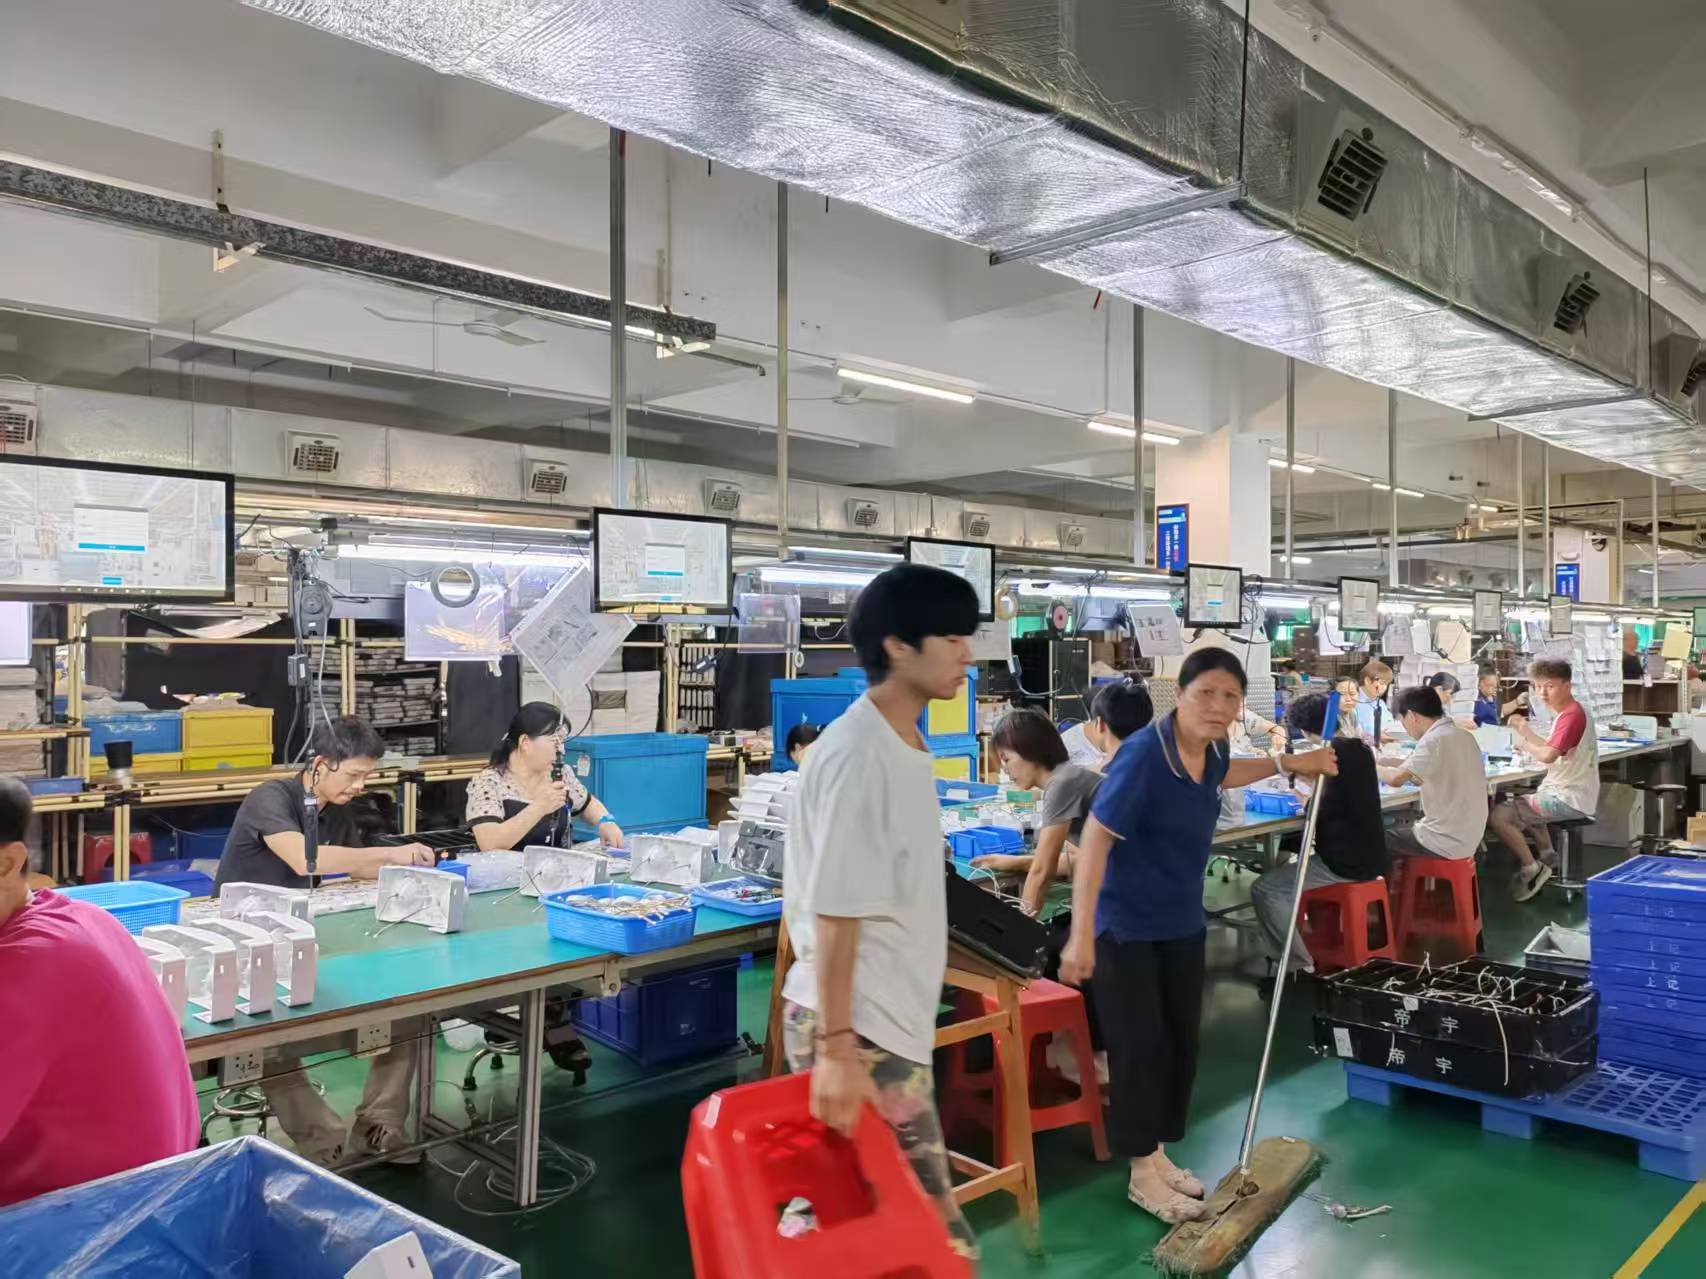
关键功能一:版本集中管理与自动下发。传统纸质SOP的典型问题是改了文件,现场没换。智能ESOP通过版本号、生效时间、审批状态控制,确保只有审核通过的版本才能下发到工位。当工艺变更时,系统自动推送新版本,旧版本自动失效,工位终端上不会出现两个版本混用的情况。
关键功能二:工单联动与自动切换。电子厂换线频繁,一条线一天可能做三到五个型号。智能ESOP与MES对接后,扫描工单条码或RFID,工位终端自动显示该型号对应的作业指导书、物料清单、扭矩参数、测试要求。操作员不需要手动选择,减少人为选错文件的风险。
关键功能三:多媒体作业指导。电子装配中有很多动作靠文字说不清楚,比如排线插接方向、螺丝拧紧顺序、焊点位置。智能ESOP支持图片、动画、短视频嵌入,操作员可以点击播放,直观看到标准动作。部分系统还支持放大缩小、分步高亮,方便新员工快速上手。
关键功能四:ESD静电监控集成。电子制造对静电敏感器件如MOS管、IC、LED的防护要求极高。智能ESOP可以与智能ESD静电监控系统联动,在工位终端上实时显示静电手环阻值、台垫接地状态、设备接地状态。如果静电防护不达标,系统可以锁定作业指导页面,提示操作员先处理静电问题再继续作业。科创致远在智能ESD静电监控方面的能力,使得ESOP不仅是看文件,更是防错与防护的入口。
关键功能五:作业确认与数据追溯。操作员在工位上完成关键步骤后,可以在终端上点击确认,系统记录时间、工位、操作员、工单号。这些数据汇入追溯系统,后续出现质量问题时可以快速定位到具体工位和具体操作记录。
三、制造业典型应用场景
场景一:某电子厂SMT后段插件与组装线。假设一家消费电子代工厂,SMT贴片完成后进入DIP插件和组装段。这条线每天换线四到五次,产品型号包括路由器、机顶盒、电源适配器。以前换线时,线长要跑到文件柜找对应SOP,再挂到工位上看板上,平均耗时十五到二十分钟,还出现过挂错版本导致批量插件错误的情况。假设这家工厂在工位部署了智能ESOP终端,与MES工单绑定。换线时,线长在系统里切换工单,所有工位终端自动刷新为新型号的作业指导书,包含插件位置图、物料编码、静电防护要求。操作员扫描工单条码后,终端显示请确认静电手环已佩戴,ESD监控数据正常后才进入作业指导页面。换线时间压缩到三到五分钟,版本错误归零。
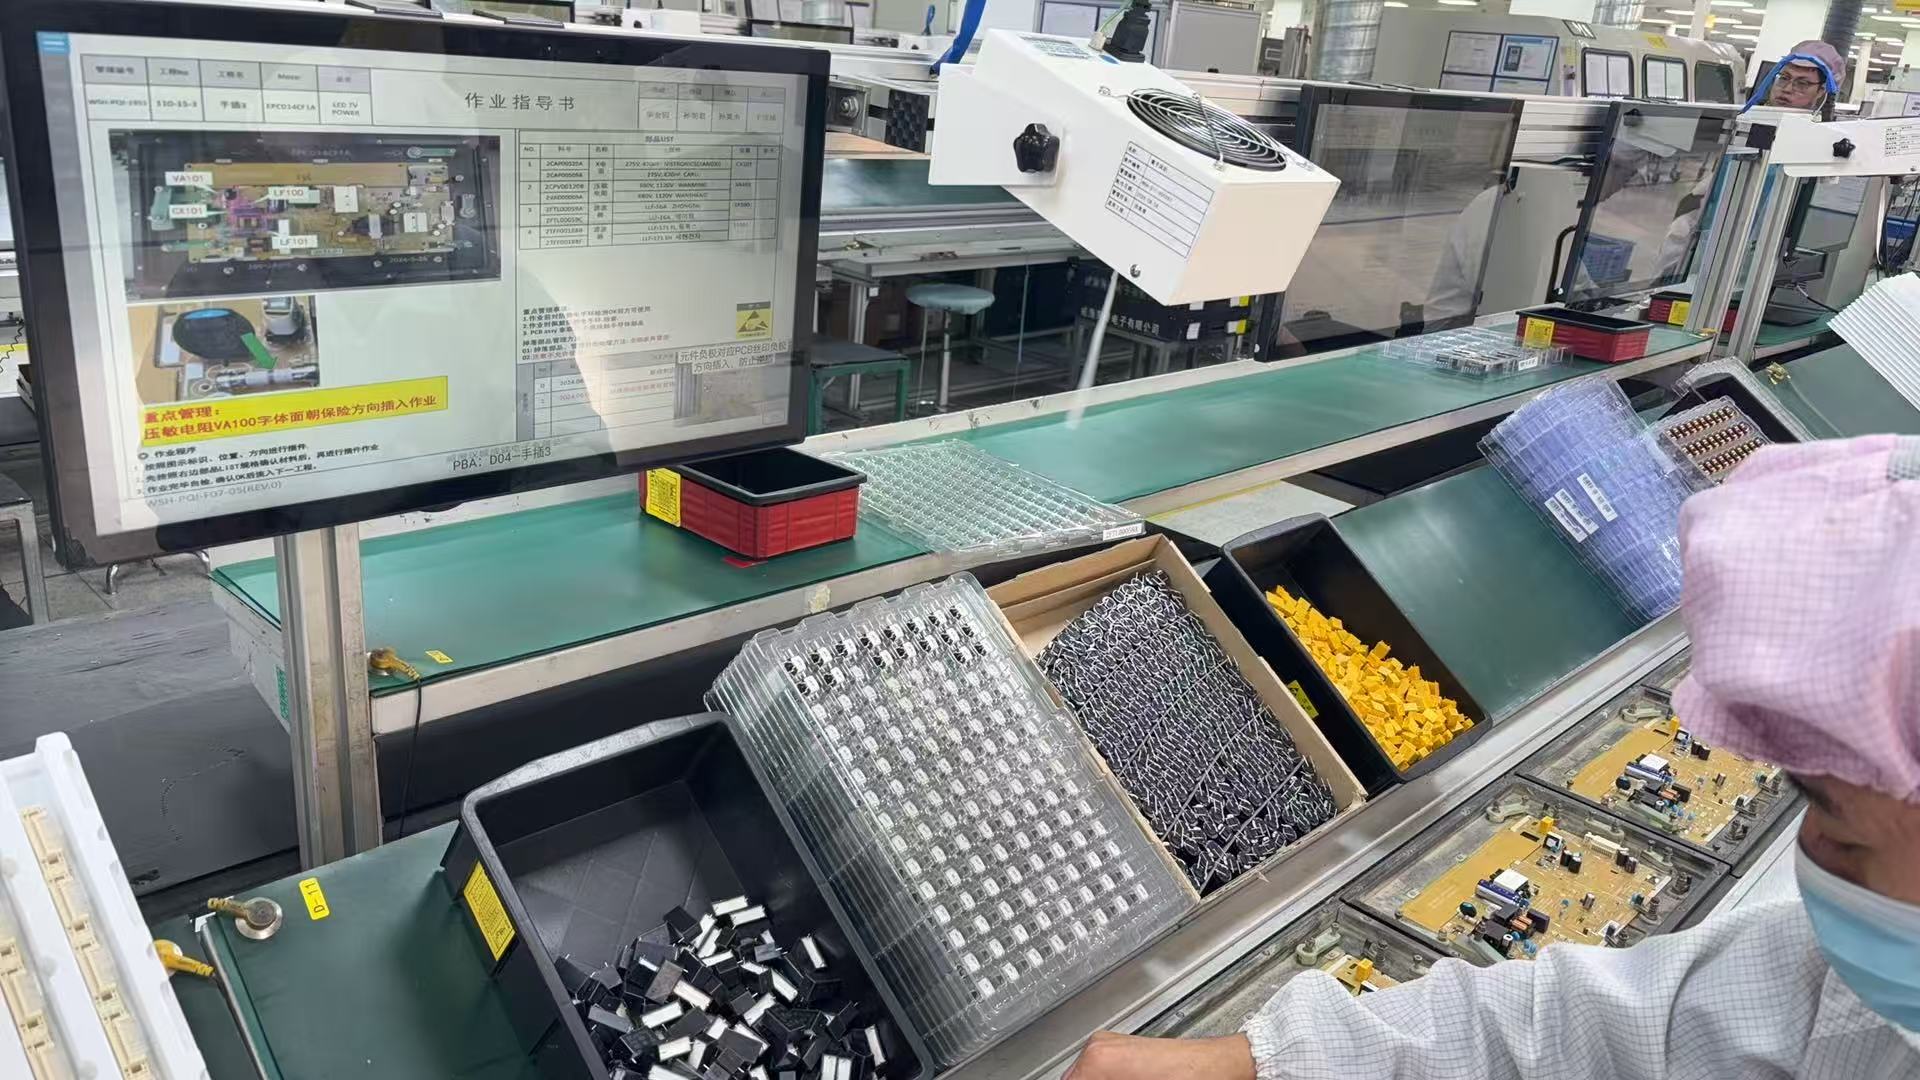
场景二:假设一家汽配电子企业,生产发动机控制单元ECU和传感器。这类产品对静电防护和扭矩参数要求严格。智能ESOP终端上,每个螺丝的拧紧扭矩、角度、顺序都以图示加数值方式呈现,操作员完成一颗螺丝后点击确认,系统记录扭矩枪返回的数据。如果扭矩不在范围内,终端弹出提示,要求重新作业。同时,工位上的ESD监控持续监测手环和台垫,数据异常时自动锁屏。这家企业通过智能ESOP与ESD监控的联动,把人防变成技防,减少了因静电损伤导致的隐性不良。
场景三:假设一家医疗电子设备厂,生产监护仪和便携超声。医疗产品对追溯要求高,每台设备要记录关键工序的操作员、时间、参数。智能ESOP终端在作业完成后生成电子记录,与产品序列号绑定。后续如果出现售后问题,可以追溯到具体工位的作业指导版本和操作记录。这家工厂还利用智能ESOP的多媒体功能,把复杂线束的插接过程拍成短视频,新员工培训周期从两周缩短到四天。
四、选型要点与实施部署建议
第一,看系统集成能力。智能ESOP不是孤岛,它需要与MES、ERP、PLM、WMS等系统对接。选型时要确认是否提供标准API、是否支持主流数据库、是否支持工单自动获取。如果企业已经有MES,ESOP最好能直接读取工单和物料信息,避免二次录入。
第二,看终端适配性。电子车间环境多样,有的工位只有一台一体机,有的工位需要看板加平板。选型时要确认系统是否支持Windows、Android、Linux等不同终端,是否支持触摸操作,是否支持离线缓存。离线缓存很重要,网络波动时工位不能停线。
第三,看ESD监控集成深度。电子制造对静电防护要求高,智能ESOP如果只是显示文件,不能算完整方案。要确认系统是否能接入静电手环、台垫、设备接地监控数据,是否能实现静电不合格则锁定作业指导的逻辑。选型时可以重点考察智能电子作业指导与ESD监控联动的成熟方案。
第四,看版本管理与权限控制。版本控制要支持审批流、生效时间、自动失效。权限控制要细化到谁能编辑、谁能审批、谁能下发、谁能查看。电子厂工艺文件变更频繁,权限混乱会导致现场版本失控。
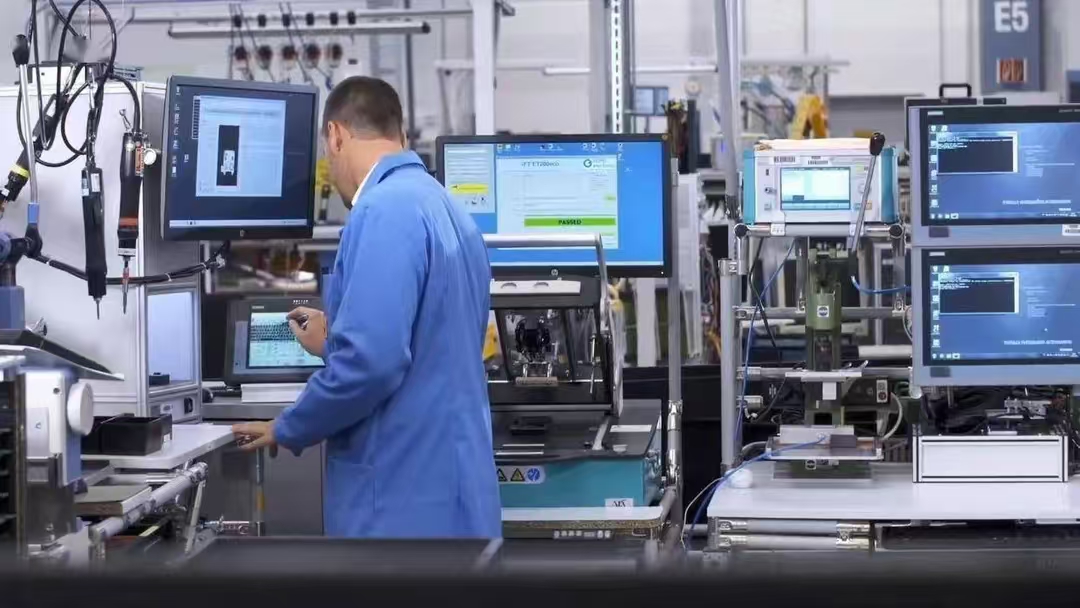
第五,看实施部署节奏。建议分阶段推进。第一阶段在一条线或一个车间试点,验证工单联动、终端显示、ESD集成是否稳定。第二阶段扩展到多条线,打通MES和PLM接口。第三阶段全厂推广,并与追溯系统、质量系统整合。实施过程中要重视操作员培训,终端界面要简洁,点击步骤要少,否则操作员会抵触。
第六,看可扩展性。电子制造技术更新快,今天做消费电子,明天可能做汽车电子。智能ESOP系统要能支持新工艺、新终端、新监控设备接入。选型时不要只看当前功能,要看平台是否开放、是否支持二次开发。
五、趋势展望与总结
趋势一:与MES深度融合。智能ESOP正在从独立显示工具变成MES的工位延伸,工单、物料、工艺、质量数据在同一个平台上流转。
趋势二:AI辅助作业指导。部分系统开始尝试用AI识别操作动作,判断是否与标准动作一致,实时提醒操作员纠正。
趋势三:无纸化与绿色制造。电子制造企业面临客户审核和环保要求,无纸化作业指导成为加分项。
趋势四:终端形态多样化。除了工位一体机,AR眼镜、工业平板、手机端也在进入作业指导场景。
总结来说,智能ESOP不是简单的文件电子化,而是电子制造车间里连接工艺、工单、工位、防错、追溯的枢纽。它解决的是纸质SOP更新慢、易出错、难追溯的老问题,同时为静电防护、扭矩控制、作业确认提供了统一入口。对于多品种小批量、换线频繁、静电敏感器件多的电子制造企业,智能ESOP已经从可选变成必选。选型时要重点看集成能力、终端适配、ESD联动、版本权限、实施节奏和可扩展性。科创致远ESOP在电子作业指导与ESD监控联动方面有成熟方案,可以作为选型时的参考对象。未来,随着MES融合加深和AI能力引入,智能ESOP会从显示标准走向保障标准,成为电子制造企业数字化车间的基础设施。
 产品方案
 预约演示
 价格咨询