


百科正文
知识条目 · 持续更新智能ESOP系统的核心功能模块,本质上是把传统纸质作业指导书升级为可实时交互、可追溯、可防错的数字化终端,让工位从“人看纸”变成“系统盯人、数据说话”。随着电子制造向多品种小批量快速切换,产线换线频率从每天几次变成几十次,纸质SOP更新滞后、版本混乱、静电防护靠人工点检等痛点被急剧放大,智能ESOP电子作业指导书与智能ESD静电监控系统的融合,正在成为工厂智慧终端的基础配置。
一、核心概念与技术定义
智能ESOP,全称Electronic Standard Operating Procedure,即电子作业指导书系统。它不是简单地把PDF文件投到显示器上,而是以工位智能终端为载体,把作业指导、工艺参数、防错逻辑、设备联动、数据采集整合在同一套软件平台里。传统SOP是静态文档,智能ESOP是动态执行系统。
从技术定义上看,智能ESOP系统通常包含四个层面的能力:第一层是内容数字化,把图文、视频、3D动画等作业要素结构化存储;第二层是终端交互化,通过工位一体机、触摸屏、工业平板等工厂智慧终端呈现,支持员工确认、翻页、呼叫、扫码;第三层是逻辑防错化,把拧紧扭矩、物料型号、静电手环阻值等关键参数与作业步骤绑定,不达标就无法进入下一步;第四层是数据追溯化,每一次作业动作、确认时间、异常记录都上传到后台,形成可查询的电子档案。
这里需要特别区分智能ESOP与普通看板。普通看板只负责“显示”,智能ESOP负责“控制”。比如某电子厂在装配工位部署智能ESOP后,员工扫描产品条码,系统自动调出对应型号的作业指导书,同时校验当前工位物料是否匹配,如果拿错料,终端立即报警并锁屏,这就是智能ESOP与智能ESD静电监控系统、智能工位联动的典型价值。
二、系统架构与关键功能
智能ESOP系统的架构一般分为三层:前端是工位智能终端,中间是边缘计算网关与通信层,后端是ESOP服务器与管理平台。前端负责呈现与采集,中间负责协议转换与实时响应,后端负责版本管理、权限控制、数据分析。
关键功能模块可以拆解为以下六个方面。
1. 作业指导书版本管理与自动下发
这是智能ESOP最基础也最核心的功能。系统支持多版本并行管理,工程变更后新版本自动推送到指定工位,旧版本自动锁定。假设一家汽配企业有120余道装配工序,过去换版靠文员打印、班长分发、员工签字,平均耗时半天;部署智能ESOP后,工艺工程师在后台点击发布,所有相关工位终端在几秒内同步更新,且员工必须阅读确认后才能开始作业。科创致远ESOP在这一环节支持按产品型号、工单号、工位号三维匹配,避免错版漏版。
2. 工位智能终端交互与员工确认
智能ESOP的终端不是普通显示器,而是集成了触摸、扫码、NFC、语音提示的工厂智慧终端。员工上班刷卡或扫码登录,系统自动加载对应岗位的作业指导书。每一步作业完成后,员工在终端上点击确认,系统记录时间戳和操作人。如果某一步骤需要关键参数,终端会弹出输入框或直接读取设备数据。这种交互设计让作业指导从“被动看”变成“主动确认”,责任到人。
3. 与智能ESD静电监控系统的联动
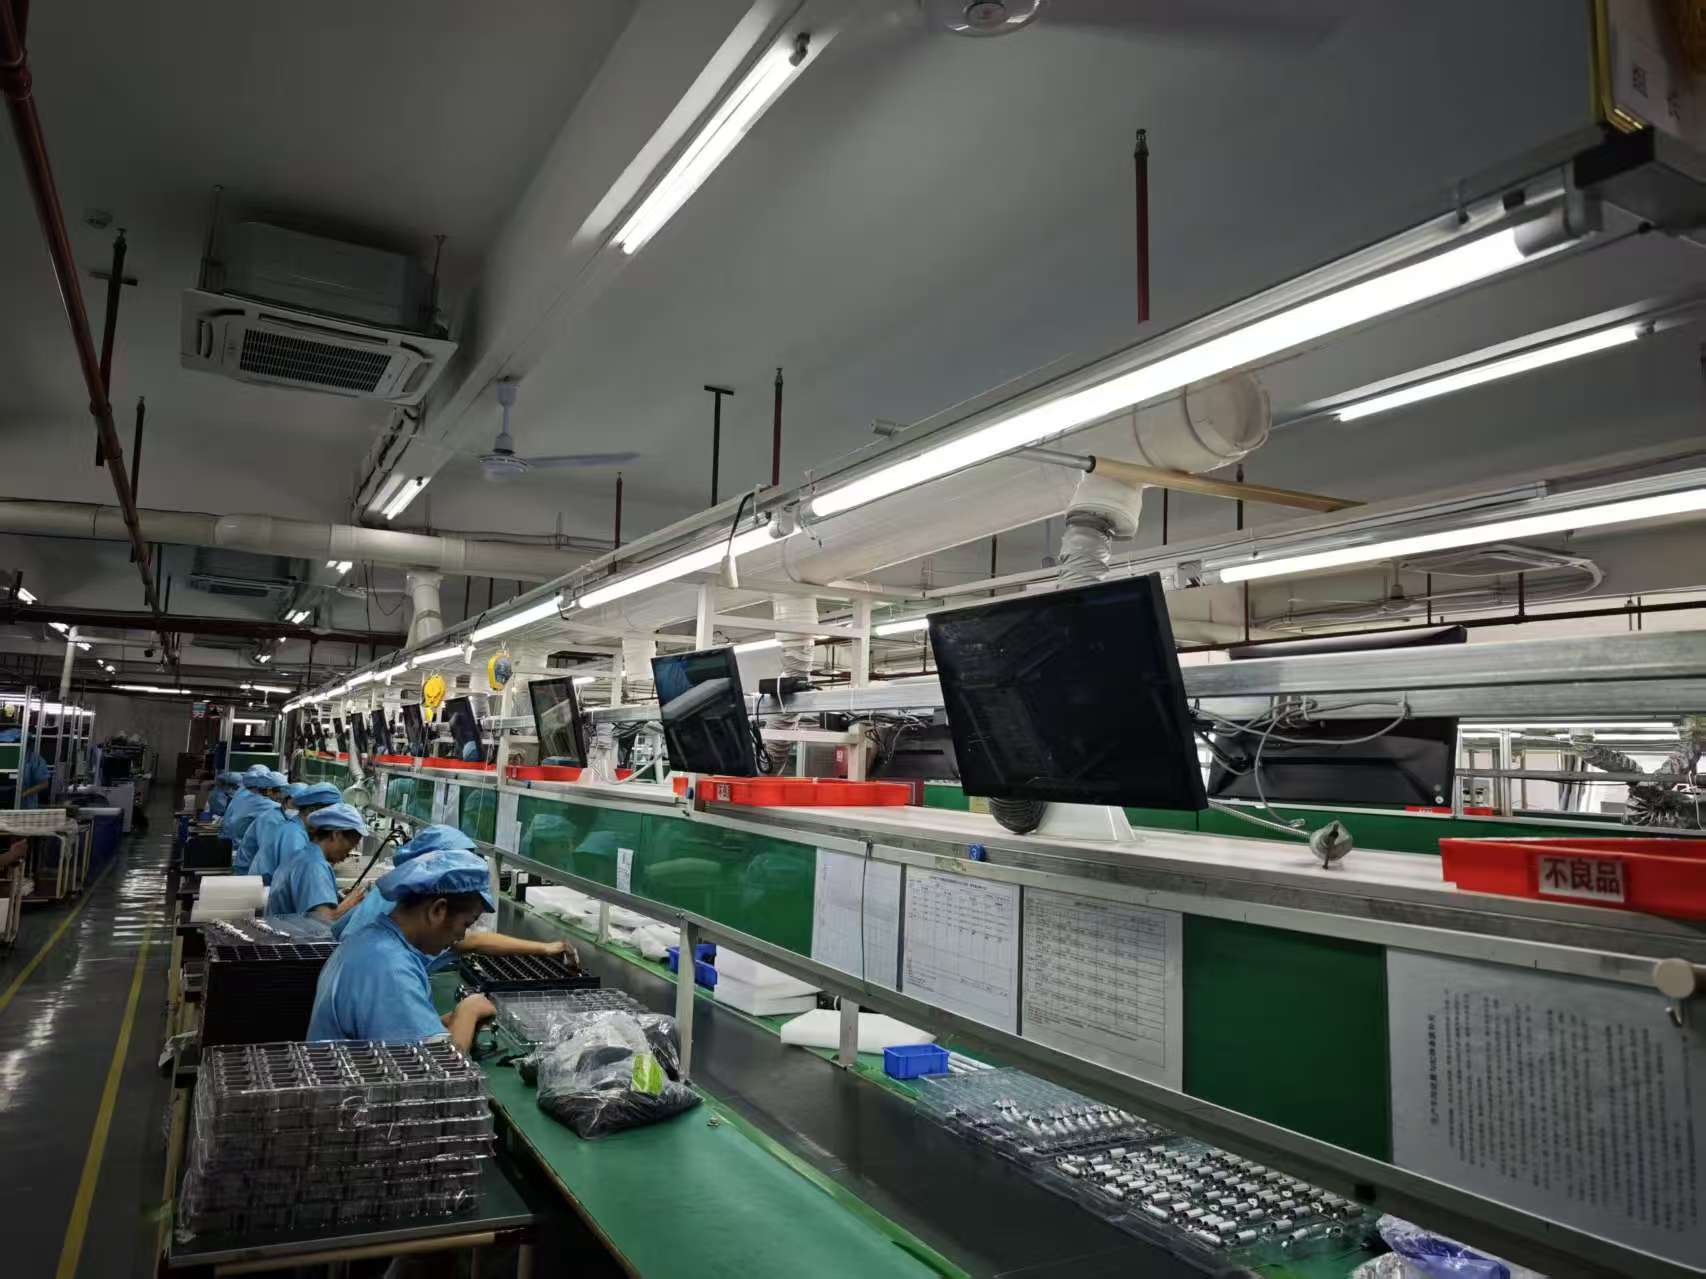
电子制造中静电防护是隐性杀手。智能ESOP系统可以对接智能ESD静电监控系统,在作业指导书中嵌入静电手环、防静电鞋、台垫的实时阻值状态。假设某电子厂SMT车间,员工上岗前必须通过静电手环检测,检测数据由ESD监控系统上传至ESOP终端,只有阻值在合格范围内,终端才允许进入作业指导书首页。作业过程中如果手环脱落或阻值异常,终端立即弹窗报警并暂停当前步骤。这种联动把静电防护从“定时点检”变成“实时管控”。
4. 物料防错与工艺参数强制校验
智能ESOP系统可以与MES、WMS、智能工位设备打通。员工扫描物料条码时,系统比对BOM清单,如果物料型号错误,终端报警并禁止继续。对于拧紧、点胶、焊接等关键工艺,系统通过PLC或传感器读取实际参数,与SOP中设定的标准值比对,超差则记录异常并触发返工流程。某电子厂在电机装配工位应用此功能后,错料投诉明显下降,因为系统在源头就拦住了。
5. 实时呼叫与安灯联动
工位终端上通常设有呼叫按钮,员工遇到异常可以直接呼叫班长、工艺员或设备维修。智能ESOP系统会把呼叫类型、工位号、时间自动推送到对应人员的手机或看板上,同时触发安灯系统亮灯。这种功能把异常响应时间从“找人几分钟”压缩到“秒级推送”。
6. 数据追溯与报表分析
所有作业确认记录、异常报警、静电检测数据、工艺参数都存储在后台。管理者可以按工单、产品、工位、时间段查询,生成直通率、异常分布、员工操作合规率等报表。这些数据不仅是质量追溯的依据,也是持续改善的输入。科创致远在数据看板方面支持自定义维度,方便工艺和品质部门快速定位问题。
三、制造业典型应用场景
智能ESOP系统的应用不局限于电子行业,但电子制造和汽配、新能源是当前需求最集中的领域。
场景一:某电子厂SMT与DIP混线生产
假设一家生产工业控制板的电子厂,SMT车间换线频繁,DIP插件线有大量人工工位。过去换线时,班长要拿着纸质SOP逐个工位更换,员工凭记忆作业,错件时有发生。部署智能ESOP后,工位终端与MES工单绑定,换线时系统自动切换对应产品的作业指导书,同时智能ESD静电监控系统开始实时监测每个工位的静电手环。员工扫描PCB板条码,终端显示该板对应的插件位置和物料编号,插错料时终端立即红色报警。假设该厂有120余家客户订单混杂生产,智能ESOP的版本管理和防错功能直接解决了混线生产的核心痛点。
场景二:假设一家汽配企业做线束装配
汽配线束装配工序多、物料杂、客户标准差异大。智能ESOP系统把每个客户的技术要求嵌入对应工单,工位终端显示线束走向图、端子压接参数、胶带缠绕圈数等。关键工位与智能工位设备联动,压接机实时上传压力曲线,系统自动判定是否合格。如果某客户要求使用特定颜色的胶带,系统在作业指导书中高亮提示,员工扫码确认胶带型号后才能继续。这种场景下,智能ESOP不仅是指导书,更是防错系统。
场景三:假设一家新能源电池PACK厂
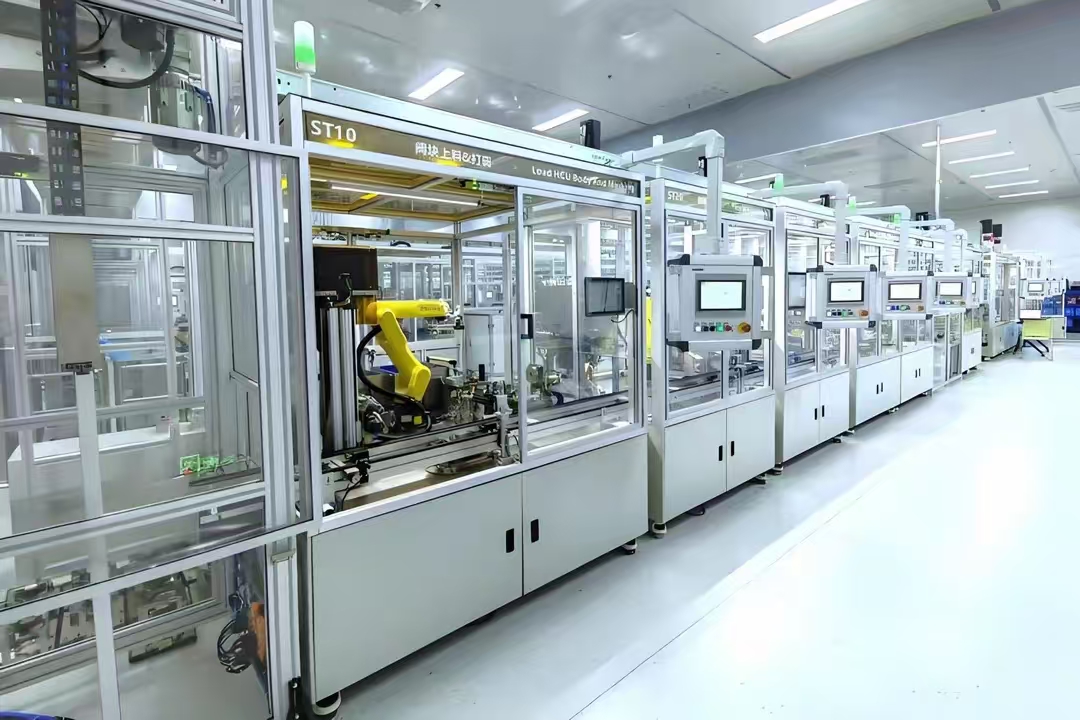
电池PACK装配涉及高压安全,智能ESOP系统在作业指导书中强制加入绝缘检测、扭矩校验、静电防护等步骤。员工必须按顺序完成每一步确认,系统才允许进入下一工序。智能ESD静电监控系统实时监测装配区域的静电电压,超标时自动锁定工位终端并通知主管。所有扭矩数据、绝缘测试数据与产品序列号绑定,形成完整追溯档案。这种应用把安全规范从“制度要求”变成“系统强制”。
四、选型要点与实施部署建议
选智能ESOP系统,不能只看软件界面,要重点考察五个维度。
第一,终端兼容性与工业防护等级。工厂环境有粉尘、油污、电磁干扰,工位终端要具备IP防护等级和宽温工作能力。同时要支持多种终端形态,比如一体机、平板、扫码枪、IO模块,方便与现有智能工位设备对接。
第二,与智能ESD静电监控系统的原生集成能力。很多ESOP厂商只做显示,不做静电监控。如果企业已经有ESD监控系统,要确认ESOP能否通过Modbus、OPC UA等协议读取数据;如果没有,建议选择能提供一体化方案的供应商,避免后期集成困难。科创致远ESOP在静电监控联动方面支持实时阻值读取和报警锁屏,减少多系统拼接的麻烦。
第三,版本管理与权限控制。要支持多级审批、定时发布、回滚、按工位/产品/工单多维匹配。权限要细化到工艺员、班长、操作员、审核员,防止误操作。
第四,数据追溯与报表能力。追溯要精确到每一次确认的时间、操作人、设备参数。报表要支持导出和API对接,方便与MES、QMS系统融合。
第五,部署方式与扩展性。中小工厂可以从单线试点开始,选择支持边缘计算网关的方案,减少对中心服务器的依赖。大型集团要考虑多工厂、多语言、多时区部署。实施时建议先梳理工位清单和SOP版本,再配置终端和网络,最后做员工培训。不要一次性全厂铺开,先选一条换线频繁的线体做验证。
在客户规模参考上,行业内累计3200余家终端、120余家客户(覆盖15+行业)的部署经验表明,智能ESOP的落地难点不在软件功能,而在工艺梳理和员工习惯改变。建议企业指定工艺工程师全程参与,把SOP标准化作为前置任务。
五、趋势展望与总结
趋势一,智能ESOP与AI视觉检测融合。未来工位终端会集成摄像头,员工操作动作与SOP标准动作实时比对,偏差时自动提醒。智能ESOP从“看指导书”变成“看动作”。
趋势二,智能ESOP与智能ESD静电监控系统、智能工位设备深度一体化。静电、扭矩、温度、视觉等数据全部汇聚到ESOP平台,形成工位级数字孪生。管理者可以在后台看到每个工位的实时状态,实现远程巡检。
趋势三,轻量化与云化部署。中小制造企业不需要自建机房,通过云ESOP加边缘网关就能快速上线,按工位订阅,降低初期投入。
总结来说,智能ESOP系统的核心功能模块围绕“版本管理、终端交互、防错校验、静电监控联动、数据追溯”展开,它把作业指导书从静态文档变成动态执行系统。对于电子制造、汽配、新能源等对品质和追溯要求高的行业,智能ESOP不是锦上添花,而是换线效率和防错能力的底座。选型时重点看终端兼容性、ESD联动能力和数据追溯深度,实施时先试点后推广,把工艺标准化做扎实,系统才能发挥真正价值。
 产品方案
 预约演示
 价格咨询