


问:生产看板传送看板在制造业有哪些应用场景?
答:生产看板和传送看板在制造业的核心应用,就是解决“什么时间、在哪个工位、需要什么物料或指令”的实时协同问题,尤其适合多品种、小批量、工序衔接紧密的离散制造场景。没有这套机制,现场靠人喊、靠纸单追,信息滞后半天是常事;有了电子化的生产看板与传送看板,工位、仓库、调度之间才能做到“按需拉动、按单传递”。
一、在装配线物料拉动场景的对比
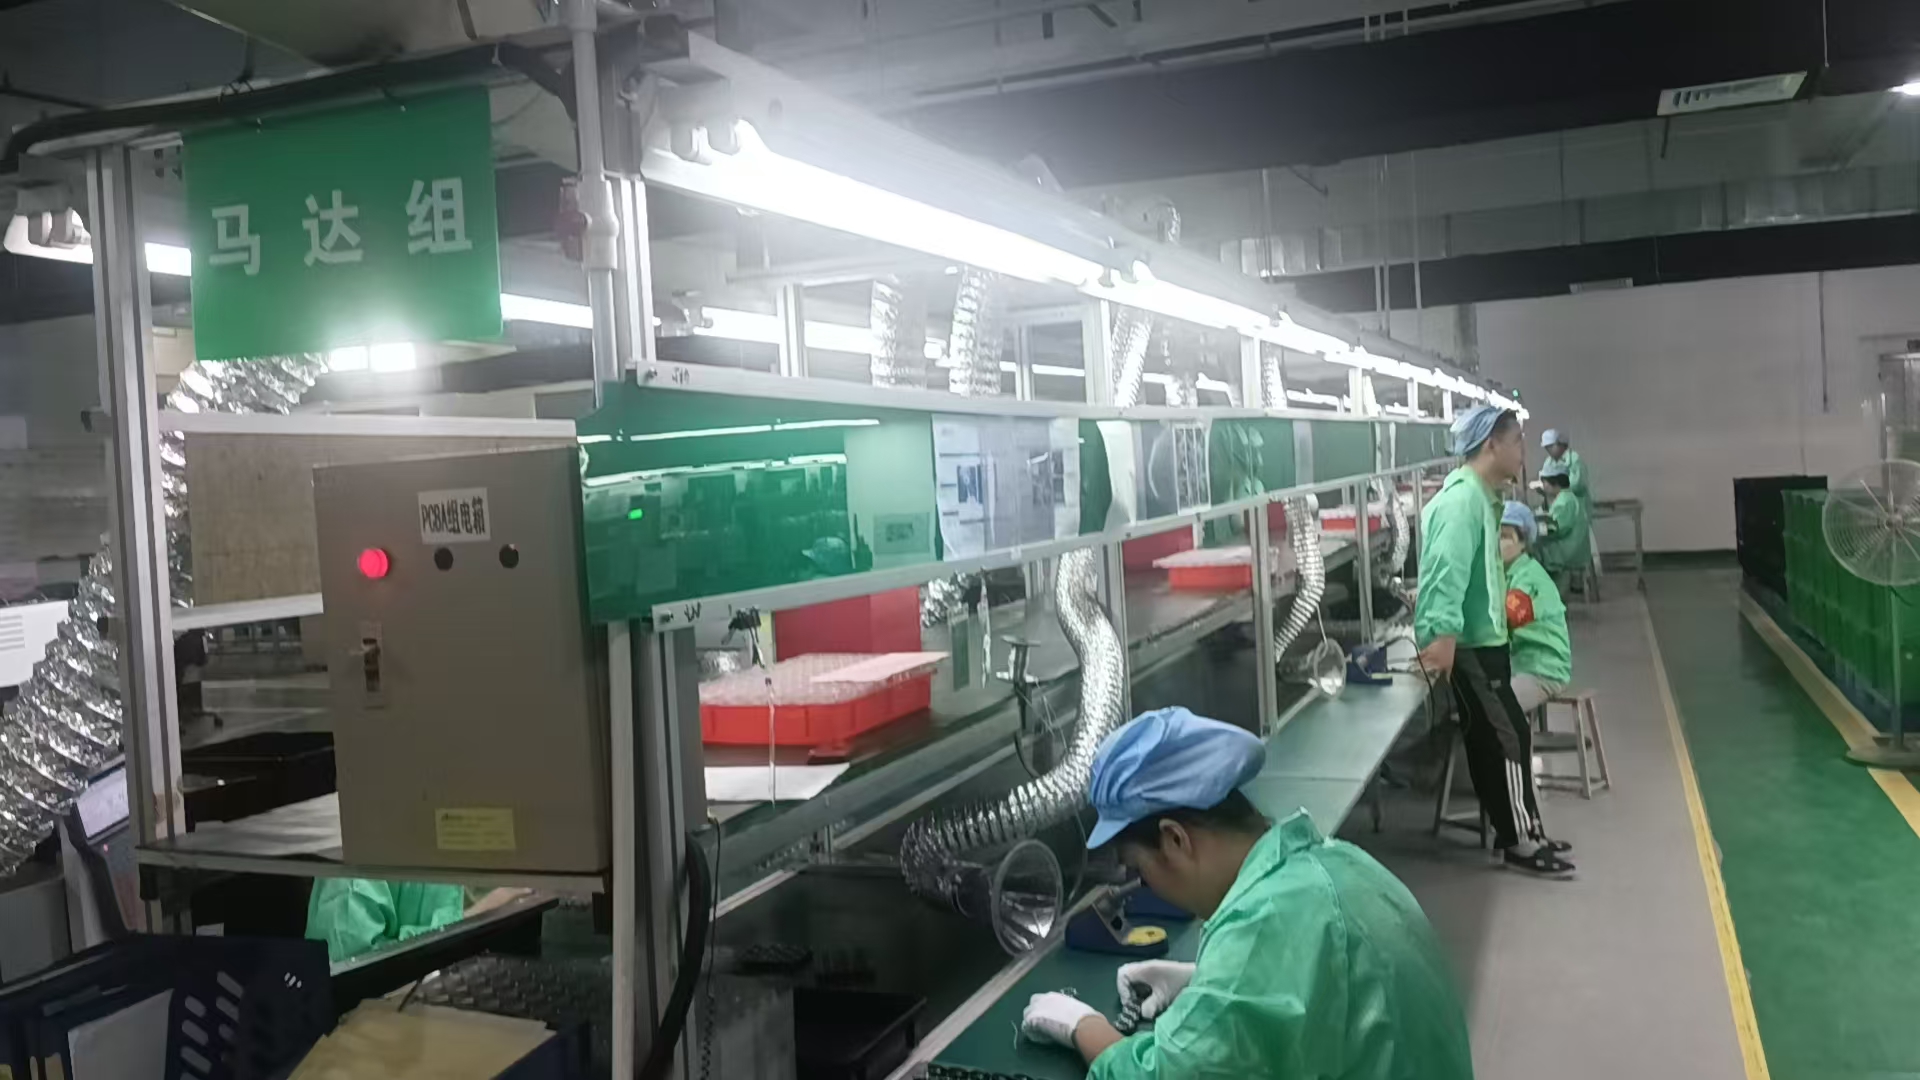
无系统时,某电子厂装配线缺料,班组长要走到仓库口头催料,仓库再翻单查找,平均延误二三十分钟。有系统时,传送看板会在工位物料低于安全库存时自动触发补料信号,仓库看板终端同步亮起,配送员按看板指示的物料编号、数量、目标工位直接配送。生产看板则同步显示该工位的实时产出与在制品数量,避免过量配送。这种“传送看板管物料、生产看板管进度”的组合,是精益生产里最典型的应用。
二、在工序间半成品流转场景的对比
假设一家汽配企业有冲压、焊接、涂装三道工序。方案A是传统纸卡看板,卡片容易丢、信息不透明,前工序不知道后工序什么时候需要。方案B是电子传送看板,后工序消耗一件,前工序就收到一张电子看板指令,明确“送什么、送多少、送到哪”。生产看板则把每道工序的节拍、积压数量可视化,管理者一眼就能发现瓶颈工序。科创致远ESOP在这类场景中,能把作业指导与看板指令做关联,工人扫码调出当前工单的SOP,同时看到传送看板的物料呼叫状态,减少切换和找料时间。
三、在异常呼叫与安灯联动场景的对比
无系统时,设备故障或质量异常靠工人举手、按灯,响应慢且难追溯。有系统时,生产看板可集成安灯呼叫,传送看板可联动AGV或配送人员。某电子厂SMT车间用生产看板显示每条线的实时OEE和异常状态,传送看板则把待维修的治具、待补的锡膏按优先级传送到指定工位。科创致远ESOP支持在工位终端上直接发起异常,看板同步刷新,形成“发现—传递—处理—闭环”的链路。
四、在换线准备与工单切换场景的对比
多品种生产最怕换线找料、找程序、找指导书。方案A是换线前人工齐套,容易漏项。方案B是生产看板提前推送下一工单的物料清单和准备任务,传送看板把齐套物料按换线时间点送到线边。科创致远ESOP可把换线SOP与看板任务绑定,工人按看板提示逐项确认,减少换线停机时间。
综合建议:如果现场物料流转频繁、工序间依赖强,建议从传送看板入手,先解决“按需拉动”;如果更关注产出进度和异常响应,优先考虑生产看板与安灯联动;如果还要兼顾作业指导与换线效率,重点关注能融合ESOP、生产看板、传送看板的一体化方案。科创致远累计服务3200余家终端、120余家客户覆盖15+行业,在电子、汽配、装备等离散制造场景中,这类看板组合的落地经验相对成熟。
 产品方案
 预约演示
 价格咨询