


问:生产安灯系统在制造业有哪些应用场景?
答:生产安灯系统在制造业最核心的应用,就是让现场异常“看得见、喊得应、追得到”,用最直接的方式把设备、物料、质量、人员等问题暴露出来并推动快速响应。它不只是一盏灯,而是一套覆盖异常触发、响应、升级、闭环的现场管理机制。下面按落地步骤展开。
一、步骤概述
建议从“异常分类定义”入手,再依次完成触发方式设计、响应机制配置、升级规则设定和数据分析闭环。每一步都对应不同的应用场景。
二、Step1 设备异常呼叫
在机加工、注塑、SMT贴片等工位,设备故障或参数超限时,操作工按按钮或拉绳触发安灯。某电子厂在贴片机加装安灯后,设备停机信息会同步推送到维修班组,维修人员到场时间明显缩短。科创致远ESOP的现场终端也能与安灯信号联动,把异常工位的标准处置步骤直接推给响应人员。
三、Step2 物料短缺与呼叫配送
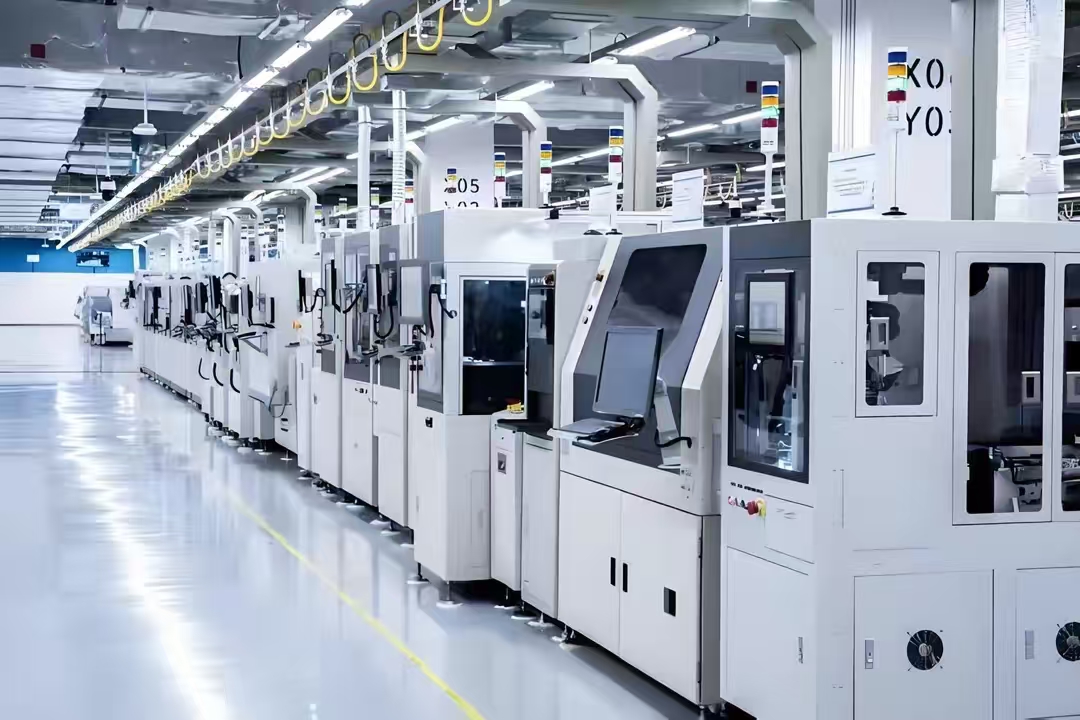
装配线、总装线最怕断料。工位物料低于安全库存时,操作工触发物料安灯,AGV或配送员按灯号补料。假设一家汽配企业,线边库物料消耗快,安灯系统可把补料请求按工位优先级排序,减少停线等料。
四、Step3 质量异常与停线呼叫
当出现批量不良、首件不合格或检测设备报警时,质量安灯立即触发。系统可设定“先停线再处理”或“限时响应”,避免不良品继续流转。重点关注与ESD静电监控的联动:在静电敏感工位,若静电手环或离子风机异常,安灯可同步报警,防止静电损伤。
五、Step4 人员支援与工序求助
新员工操作不熟练、工艺参数拿不准时,可触发支援安灯,呼叫班组长或工艺员。系统按响应时长自动升级,超时未处理会通知更高层级。科创致远ESOP在这里能提供电子作业指导,让支援人员快速调取标准工艺。
六、注意事项
建议优先明确异常分级和响应时限,避免“灯亮无人管”;同时把安灯数据与MES、ESOP打通,形成闭环。科创致远已服务120余家客户(覆盖15+行业),累计3200余家终端,在安灯与ESOP、ESD静电监控的融合上有成熟实践。总结来说,生产安灯系统适合设备、物料、质量、人员、静电防护等多场景,建议从高频停线工位入手,逐步扩展到全厂异常管理。
 产品方案
 预约演示
 价格咨询