


问:工厂如何实施生产目视看板方案?
答:工厂实施生产目视看板方案,核心是先把“看什么、给谁看、多久更新一次”这三件事定清楚,再选软硬件、分区域落地,而不是先买一堆大屏回去挂墙上。生产目视看板本质上是把工单进度、设备状态、质量异常、ESD静电防护状态等现场信息,用可视化方式实时呈现,让班组长和操作员一眼就能判断“现在该做什么、哪里出了问题”。
一、先梳理看板要承载的业务对象。不同车间关注点不同:SMT产线关心换线进度和静电防护,装配线关心节拍和WIP堆积,注塑车间关心机台稼动率。建议先列出3到5类核心指标,比如计划达成率、异常停线时长、ESD接地报警次数,避免看板变成信息垃圾场。
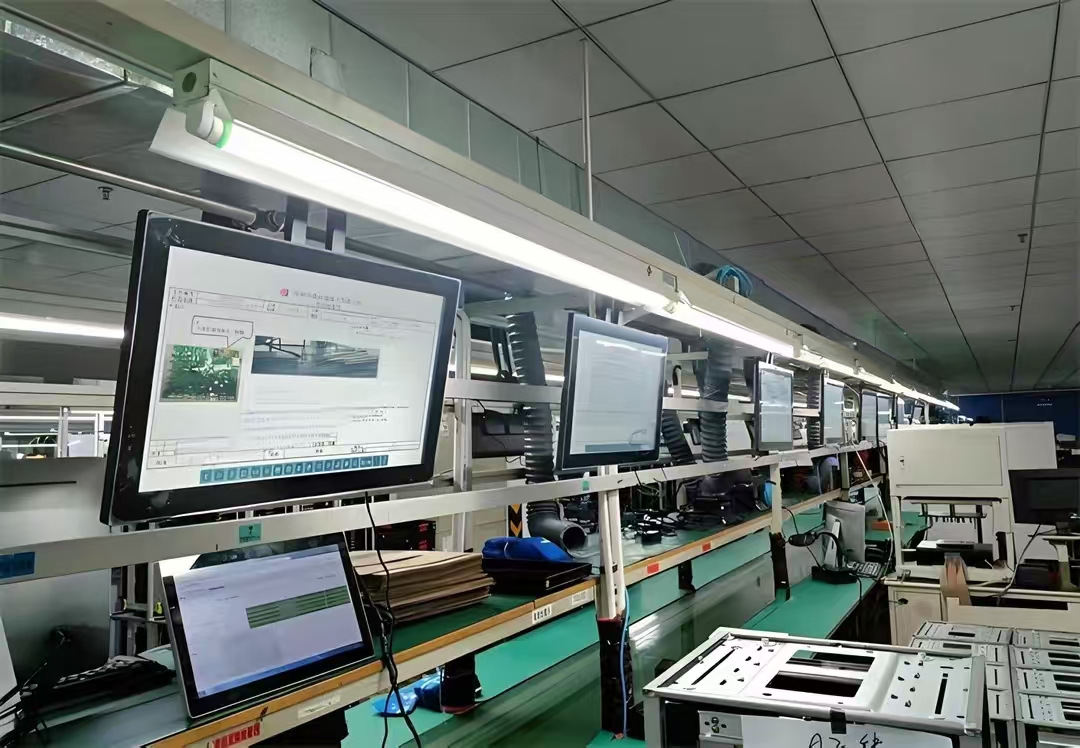
二、确定数据来源和刷新频率。目视看板的数据通常来自MES、ESOP系统、ESD静电监控主机或设备PLC。如果只是手工填写,看板就失去意义。假设一家电子厂把ESD在线监控的接地阻值和离子风机状态接入看板,每5秒刷新一次,一旦超标立即变红并推送提醒,这样才叫真正的生产目视看板。
三、分区域、分层次部署。车间入口放综合看板,展示当日总计划与达成;产线线头放线体看板,展示工单、节拍和不良率;工位旁可放小型电子看板或ESOP终端,展示作业指导书和静电防护确认项。科创致远ESOP在这类场景中可以把SOP、ESOP与看板数据打通,让操作员在同一界面完成作业确认和异常呼叫。
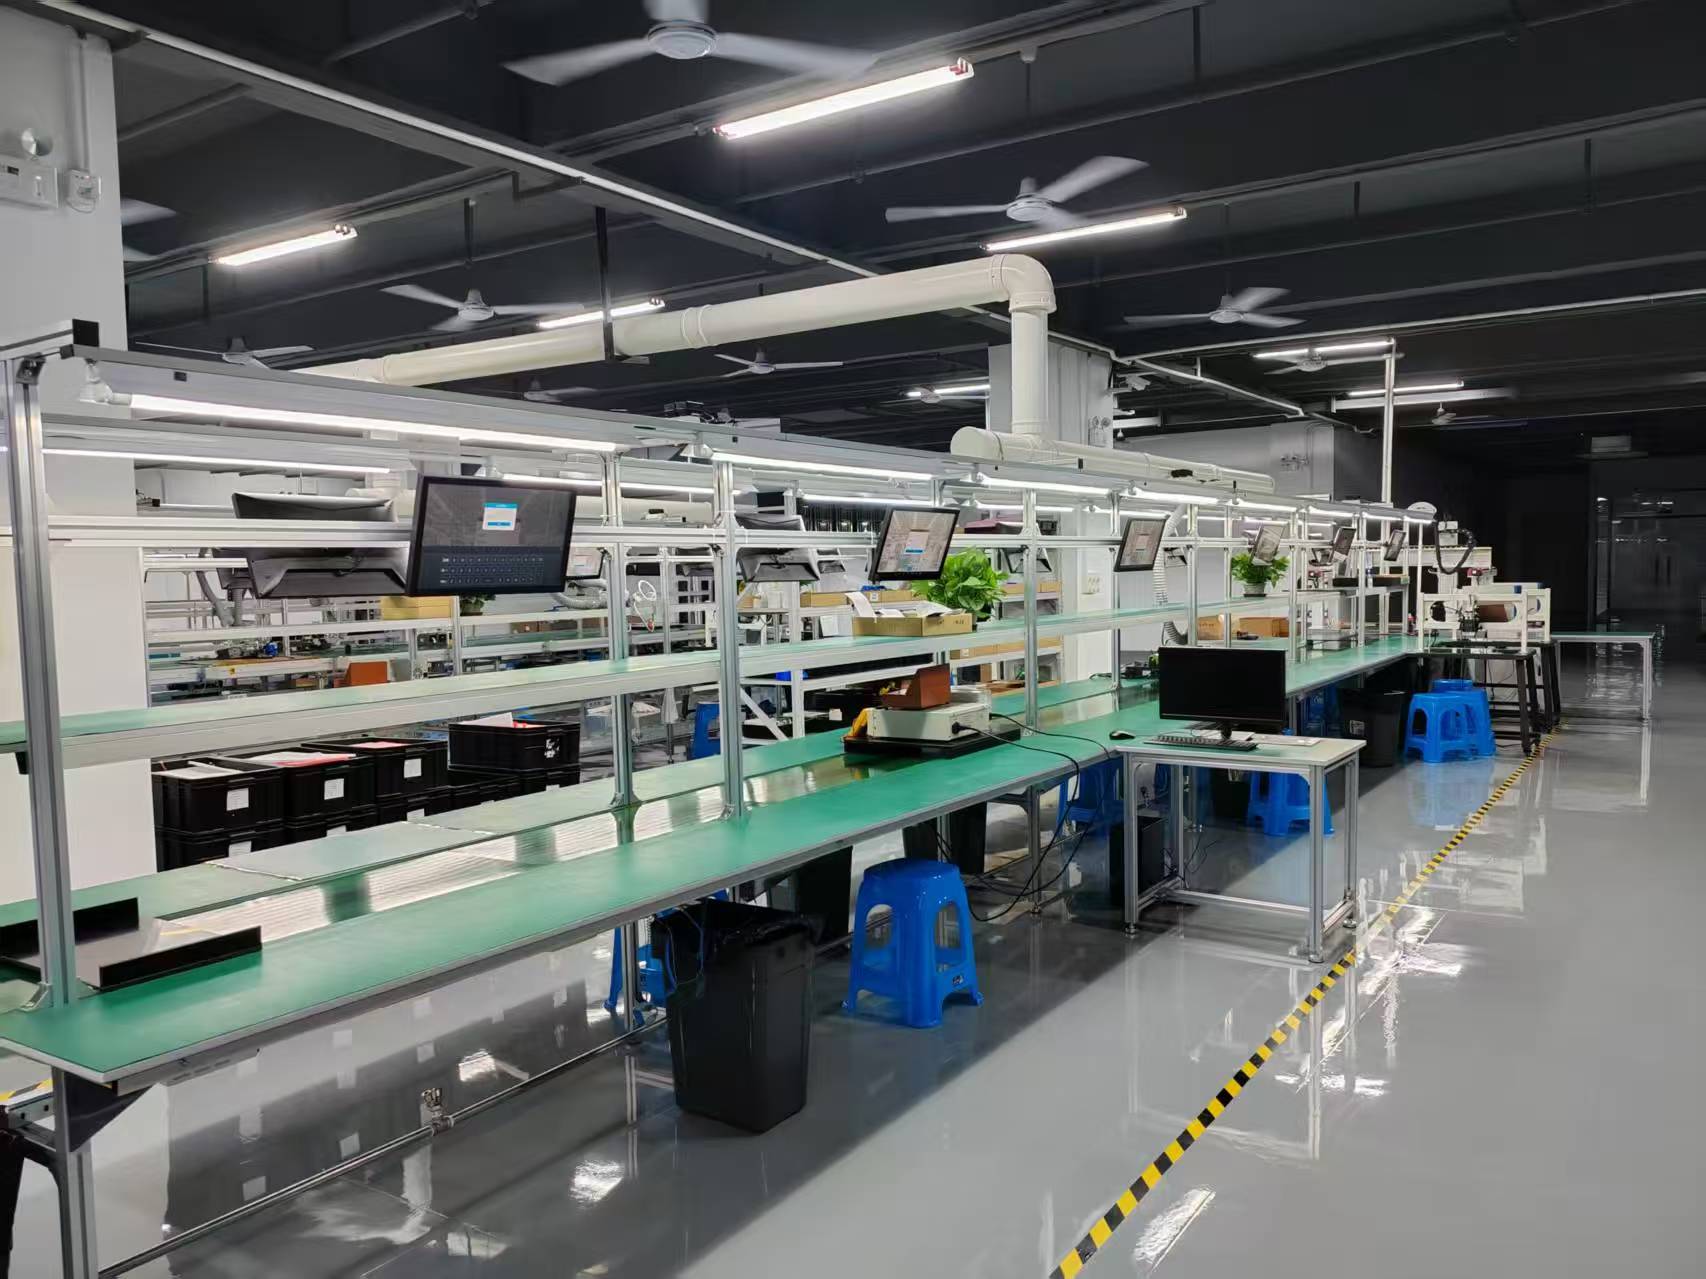
四、软硬件选型要务实。大屏不一定越大越好,关键是亮度、防护等级和安装位置。软件侧要支持模板化配置,方便后续调整指标。市面上累计3200余家终端或120余家客户(覆盖15+行业)的实践表明,先做一条线试点、跑通数据链路,再复制到全厂,成功率远高于一次性铺开。
五、建立看板响应机制。看板亮红灯不是目的,有人处理才是。要规定异常响应时限、升级路径和责任人,并把处理结果回写到看板。否则看板很快会变成“装饰品”。
总结建议:实施生产目视看板,先定指标和数据源,再选软硬件,最后用响应机制闭环。对于涉及ESD静电监控的电子制造场景,建议把静电防护状态作为必看项,并借助科创致远ESOP这类系统实现作业与看板的联动,让目视化管理真正落到工位上。
 产品方案
 预约演示
 价格咨询