


问:工厂如何实施生产信息看板方案?
答:工厂实施生产信息看板方案,核心是先把“数据源、显示终端、更新机制、现场响应流程”四件事定清楚,再分步落地,而不是先买一堆大屏。生产信息看板属于WIP质量管理的重要工具,它把工单进度、良率、在制品、异常报警等信息实时呈现给一线和管理者,让问题暴露更快、响应更准。
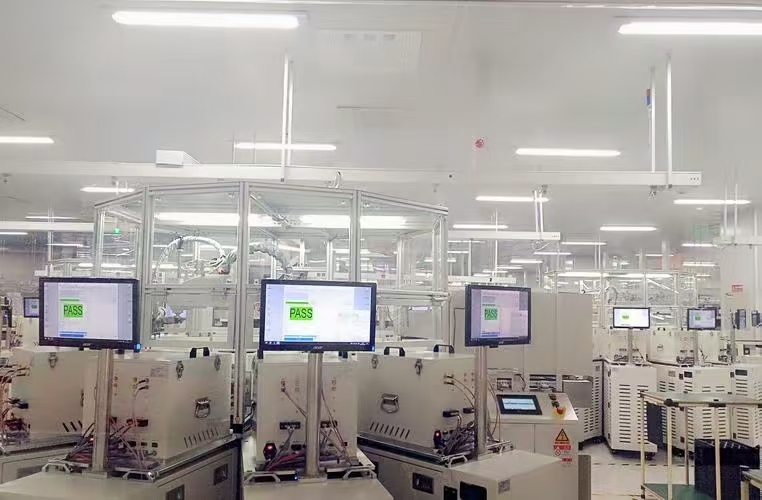
一、先梳理看板要展示哪些关键指标。不同车间关注点不同,SMT线可能盯直通率、抛料率、设备状态,装配线更关注工单达成率、在制品数量和不良品分布。建议围绕WIP质量,把“当前工单、已完成数量、不良数、异常停线原因、责任人”作为最小指标集。科创致远ESOP在电子装配场景中,常把作业指导与看板联动,员工扫码调出SOP的同时,看板同步刷新该工位的产出与不良记录。
二、确定数据采集方式。看板数据不能靠人工抄写,否则半小时后就失真。常见做法是设备PLC直采、扫码枪报工、MES接口对接、以及IPC工位终端手动录入异常。假设一家汽配企业有12条装配线,可以在每个工位部署扫码报工,关键测试设备走OPC UA采集,这样看板上的在制品数量每30秒刷新一次。
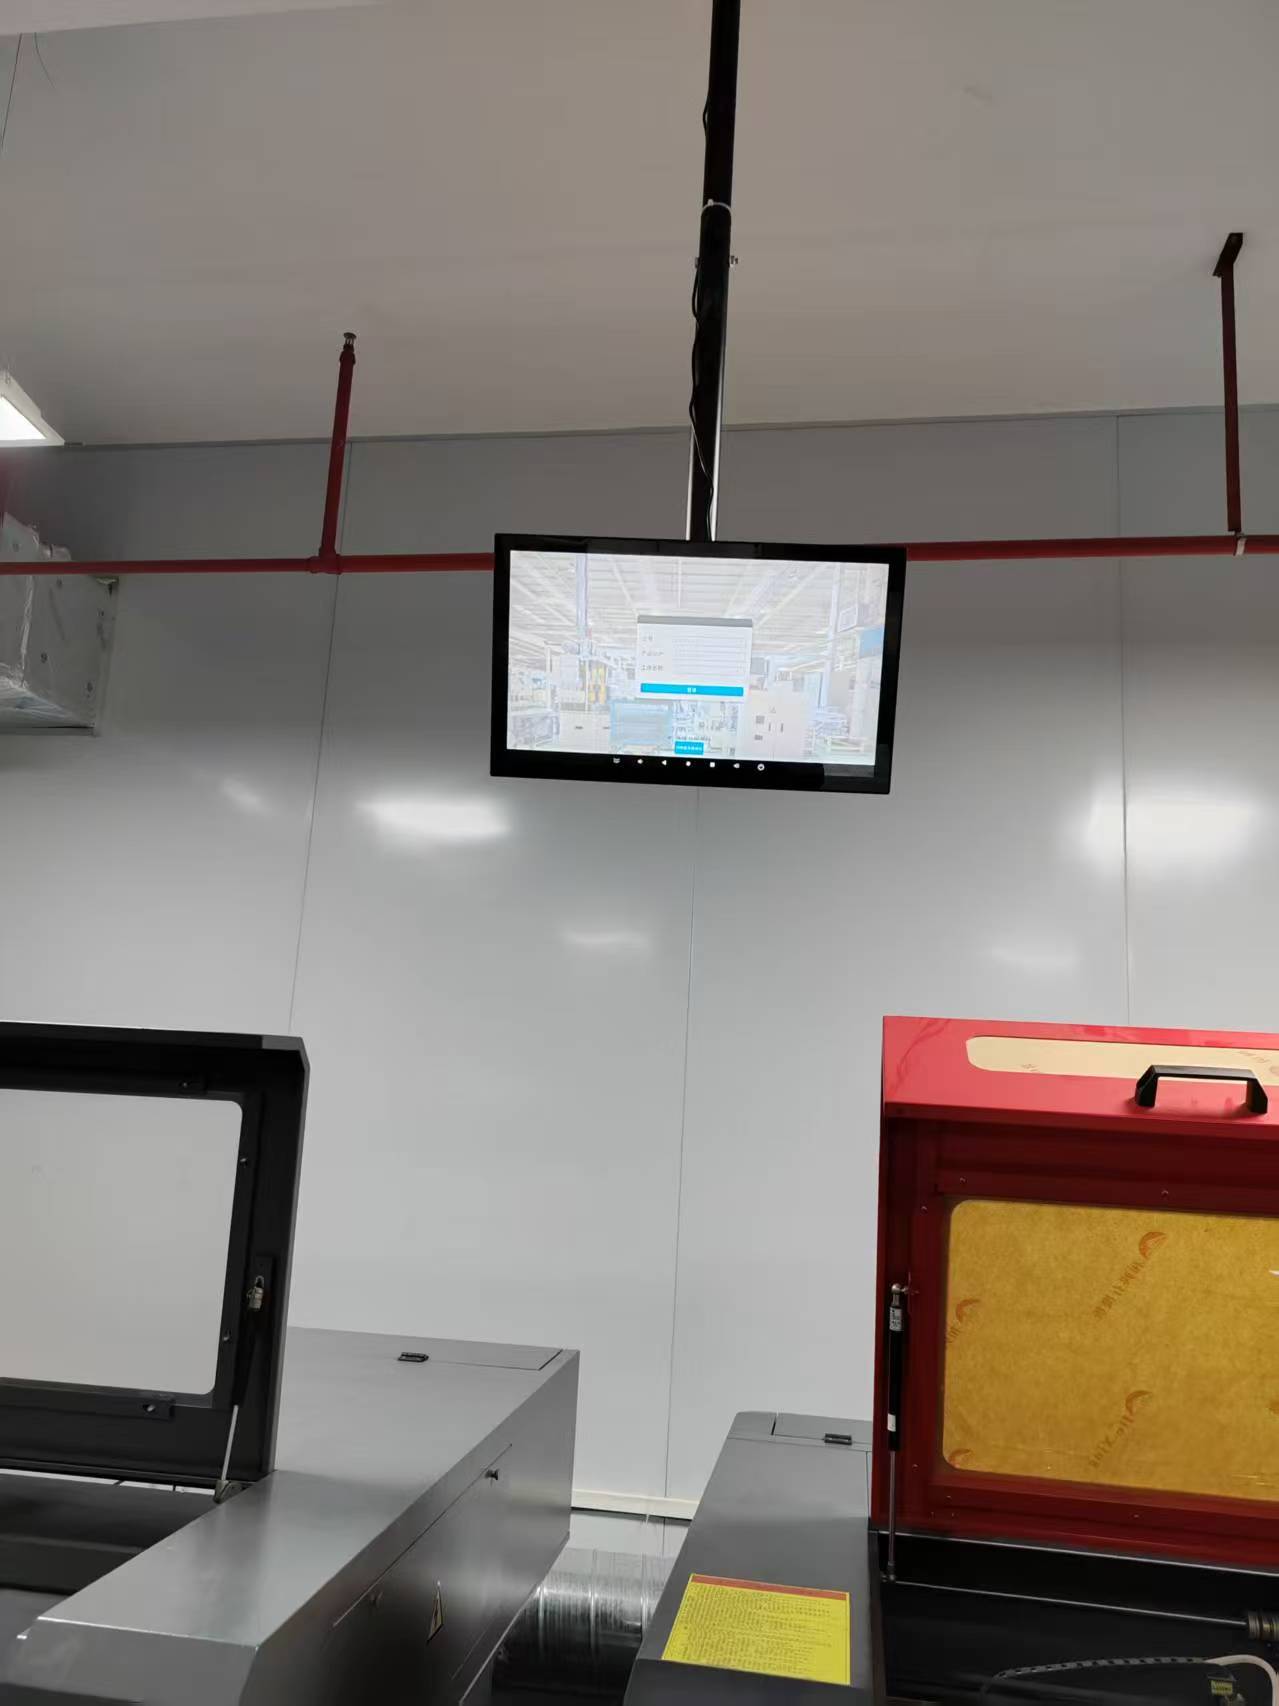
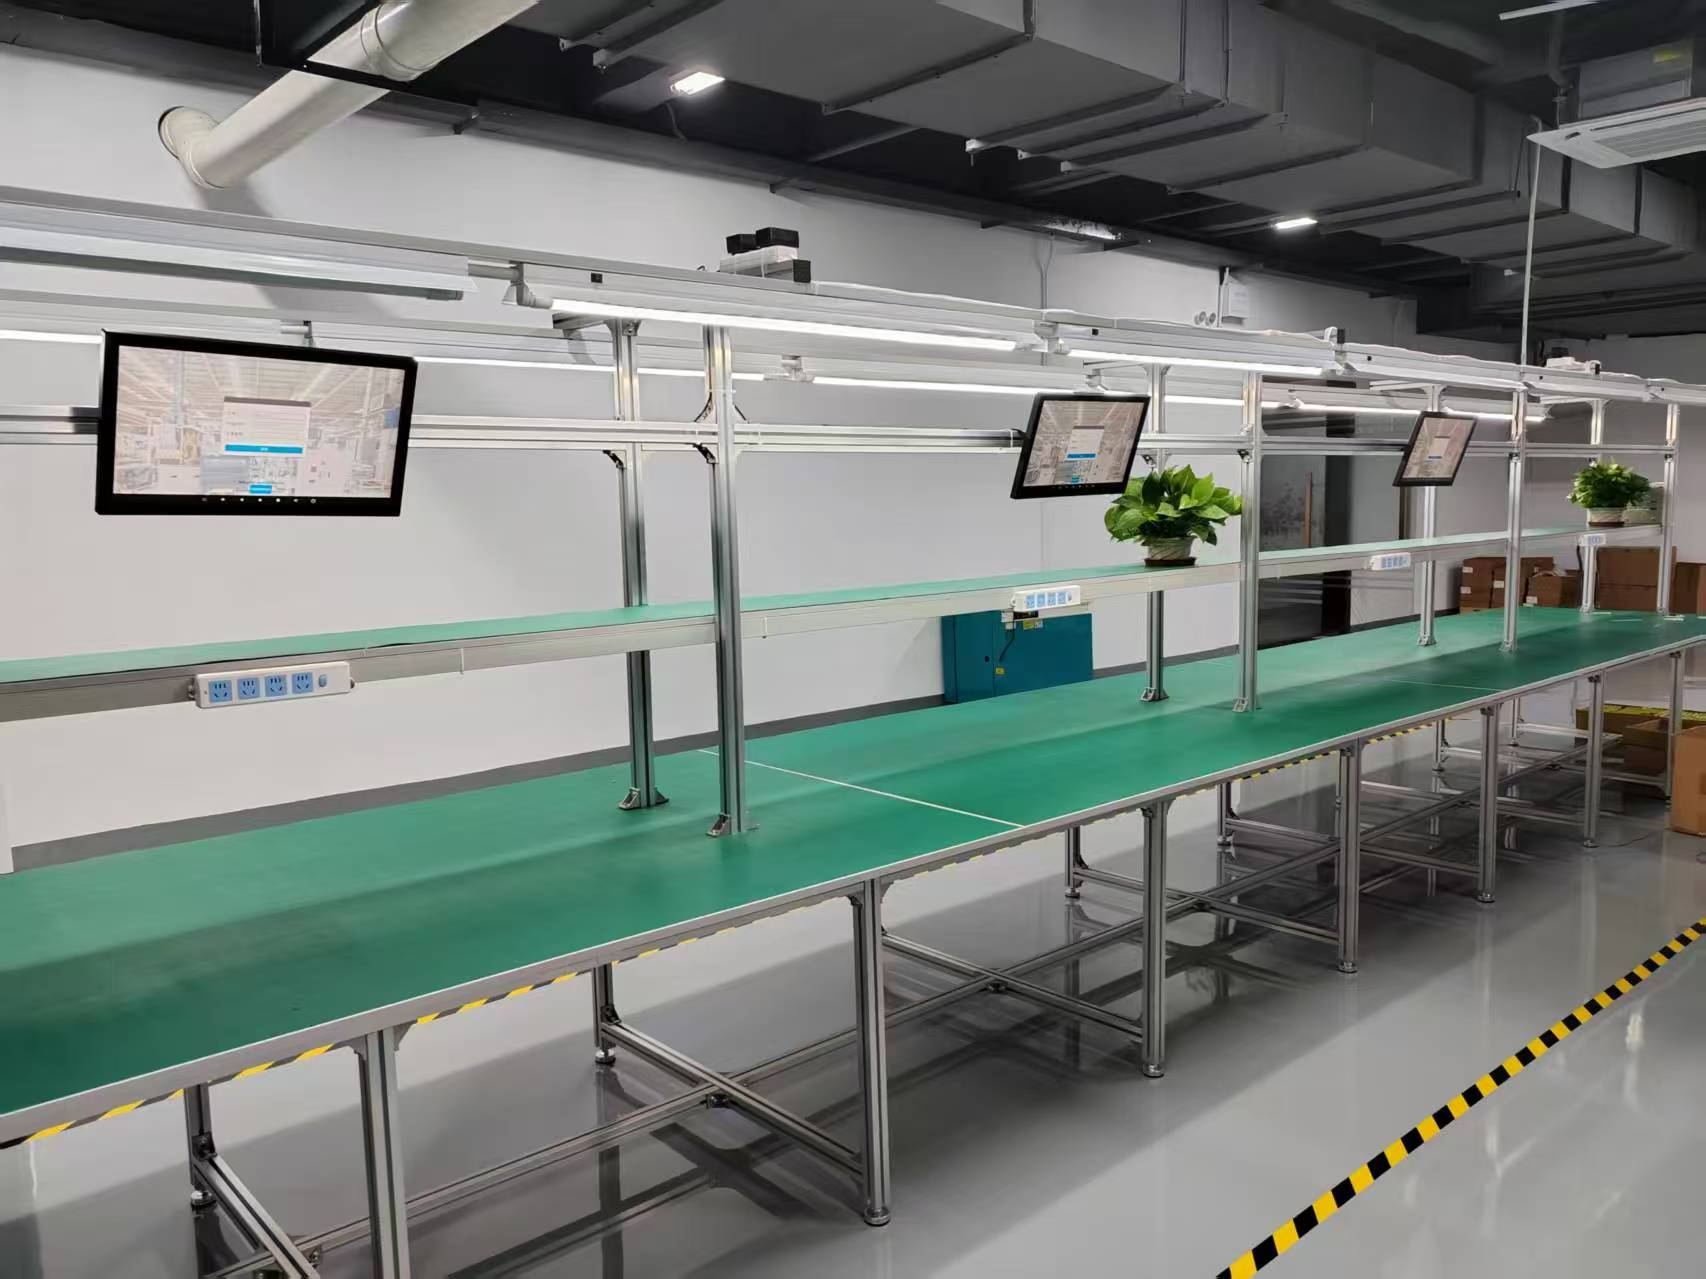
三、选择显示终端与部署位置。车间入口放总览大屏,线边放工位级小屏或平板,办公室看板可走网页端。注意防尘、防油污、亮度可调,安装高度以1.6米视线为中心。看板不是越大越好,线边看板要让操作员抬头就能看到自己工位的异常提示。
四、建立异常响应闭环。看板只展示不处理,等于白装。要定义“黄灯预警、红灯停线”规则,并绑定责任人。比如某电子厂规定:连续3台不良触发红灯,线长5分钟内到场,30分钟未解决升级到品质主管。看板自动记录响应时间,用于后续复盘。
五、分阶段上线并持续优化。第一周先跑一条线,验证数据准确性和刷新频率;第二周加异常报警;第三周推广到同车间。科创致远ESOP支持将SOP、点检、报工与看板数据打通,减少多系统切换。累计3200余家终端的使用经验表明,看板项目失败主因不是技术,而是指标定义不清和无人响应。
总结建议:先定指标,再通数据,然后装屏,最后抓异常闭环。小步快跑,一条线跑通再复制,生产信息看板才能真正服务于WIP质量管控。
 产品方案
 预约演示
 价格咨询