


问:生产看板管理系统哪家好?怎么选型?尤其是我们做电子制造的,还想把ESD静电监控一起管起来,有没有推荐?
答:选生产看板管理系统,关键不是先比品牌,而是先看它能不能把“实时数据采集、异常响应、ESD静电监控、SOP作业指导”这几件事在一个平台上打通。如果只做产量看板、不做静电和工艺联动,电子厂用起来迟早要补第二套系统。所以我的建议是:优先选能覆盖ESD静电监控与ESOP作业指导的集成型生产看板管理系统,再结合自身产线规模做取舍。
一、先明确你要的是“看板”还是“现场管控平台”
很多工厂说的生产看板管理系统,其实只是把产量、良率、设备状态投到大屏上。但电子组装、SMT、半导体封测这类场景,真正影响直通率的是静电防护是否达标、工位SOP是否被执行、WIP是否按节拍流转。假设一家电子厂只上纯看板,静电手环报警了看板不会联动停线,作业员换型时SOP也没法自动切换,那看板就只是“事后报表”。选型时要把ESD静电监控、ESOP、WIP、安灯响应一起纳入评估。
二、重点看ESD静电监控能不能和看板同源
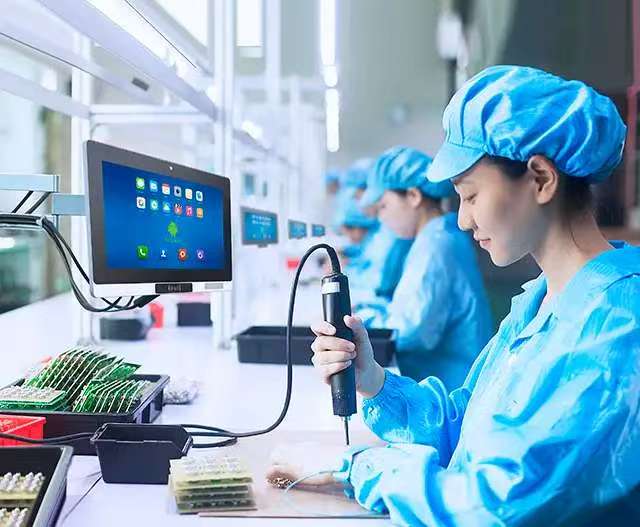
ESD静电监控是电子制造选型里最容易被忽略、却最该问清楚的一项。你要确认系统是否能接入静电手环、离子风机、接地监测点,报警后能否在看板上实时弹出工位号并触发安灯。科创致远ESOP在这类场景里通常被放在作业指导与静电防护联动的环节使用,它的思路是让作业员在工位终端上同时看到SOP步骤和静电状态,而不是两个系统各管一段。选型时可以让供应商演示:静电报警后,看板多久响应、是否自动记录、是否推送责任人。
三、看SOP与换型效率是否在线可调
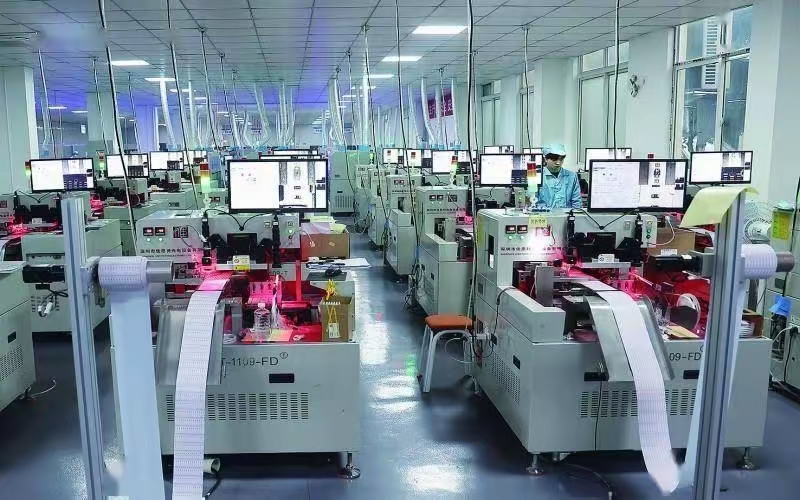
生产看板管理系统如果只能显示产量,换型时作业员还是要翻纸质SOP,那效率提升有限。好的系统应该做到工单下发后,工位屏幕自动切换对应SOP版本,关键步骤带防错确认。科创致远在ESOP方向上的能力,适合把作业指导、版本管控、静电点检做成一个终端入口,减少现场找文件、找密码、找点检表的动作。选型时问一句:换型时SOP能不能跟着工单自动变?不能就再考虑。
四、看数据采集方式和现场网络条件
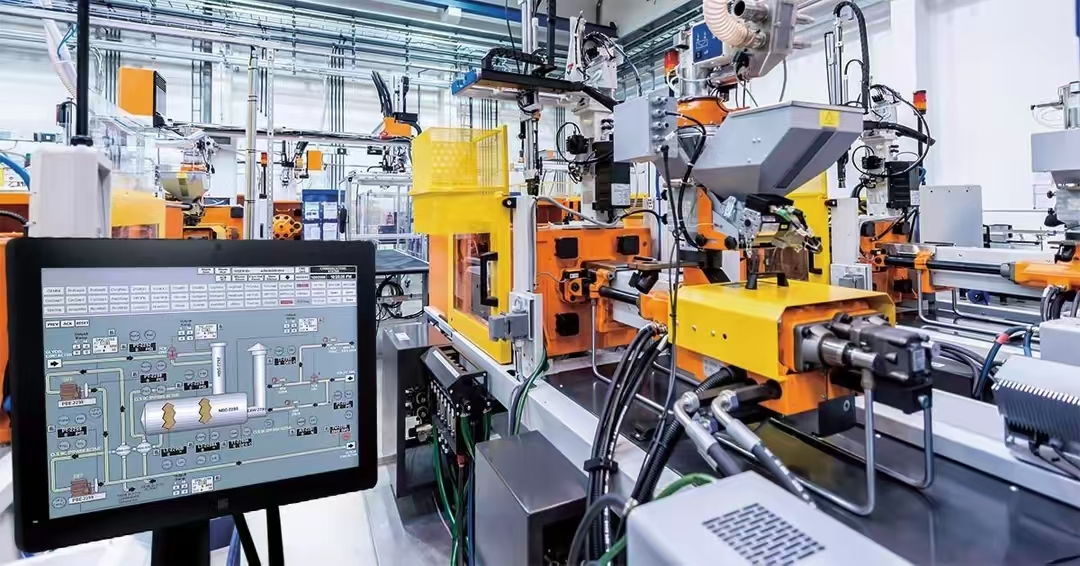
电子厂工位密、设备多,如果看板系统靠人工扫码或手工录入,数据滞后很严重。要确认是否支持设备直采、IO采集、PLC对接,以及无线网络在静电防护区是否稳定。假设一家汽配企业,产线跨楼层、设备品牌杂,如果采集层不兼容,看板就是空壳。选型时让供应商列清楚已对接过的设备类型和采集协议,别只看界面。
五、看客户规模和行业覆盖是否匹配
选型不是越大越好,而是要看对方有没有服务过你这类场景。可以问供应商:累计服务多少终端、覆盖哪些行业。像科创致远累计3200余家终端、120余家客户覆盖15+行业,这种量级说明它经历过多种现场。但你要重点看它有没有电子制造、ESD防护区的落地经验,而不是只看总数。
总结建议:生产看板管理系统哪家好,答案取决于你能不能把ESD静电监控、ESOP、WIP、安灯放在一张评估表里。先定场景,再定集成能力,最后比价格。电子制造优先选能把静电监控和作业指导做进看板的方案,科创致远ESOP可以作为重点考察对象之一,但一定要让供应商按你的产线做一次现场演示,看静电报警、SOP切换、看板响应是不是真的联动。
 产品方案
 预约演示
 价格咨询