


问:生产管理系统到底怎么帮产线提效率?尤其是ESD静电监控这块,真的有用吗?
答:生产管理系统提升产线效率的核心逻辑,是把“人、机、料、法、环”从被动记录变成实时受控,尤其在ESD静电监控场景下,能直接减少因静电损伤导致的隐性不良和停线排查时间。下面从几个具体能力展开说。
一、实时采集与异常响应,减少无效等待
传统产线依赖巡检员定时看静电手环、离子风机、接地电阻,数据滞后且容易漏检。生产管理系统接入ESD监控节点后,能秒级采集腕带阻值、设备接地状态、离子风机风速等参数。一旦超限,系统自动推送提醒到线长或设备端,而不是等下班前才发现。某电子厂SMT车间假设在贴片工位部署了在线静电监控,换线时不用再人工逐工位复测,换线准备时间就能压缩一截。
二、把ESD合规动作嵌入工位作业流程
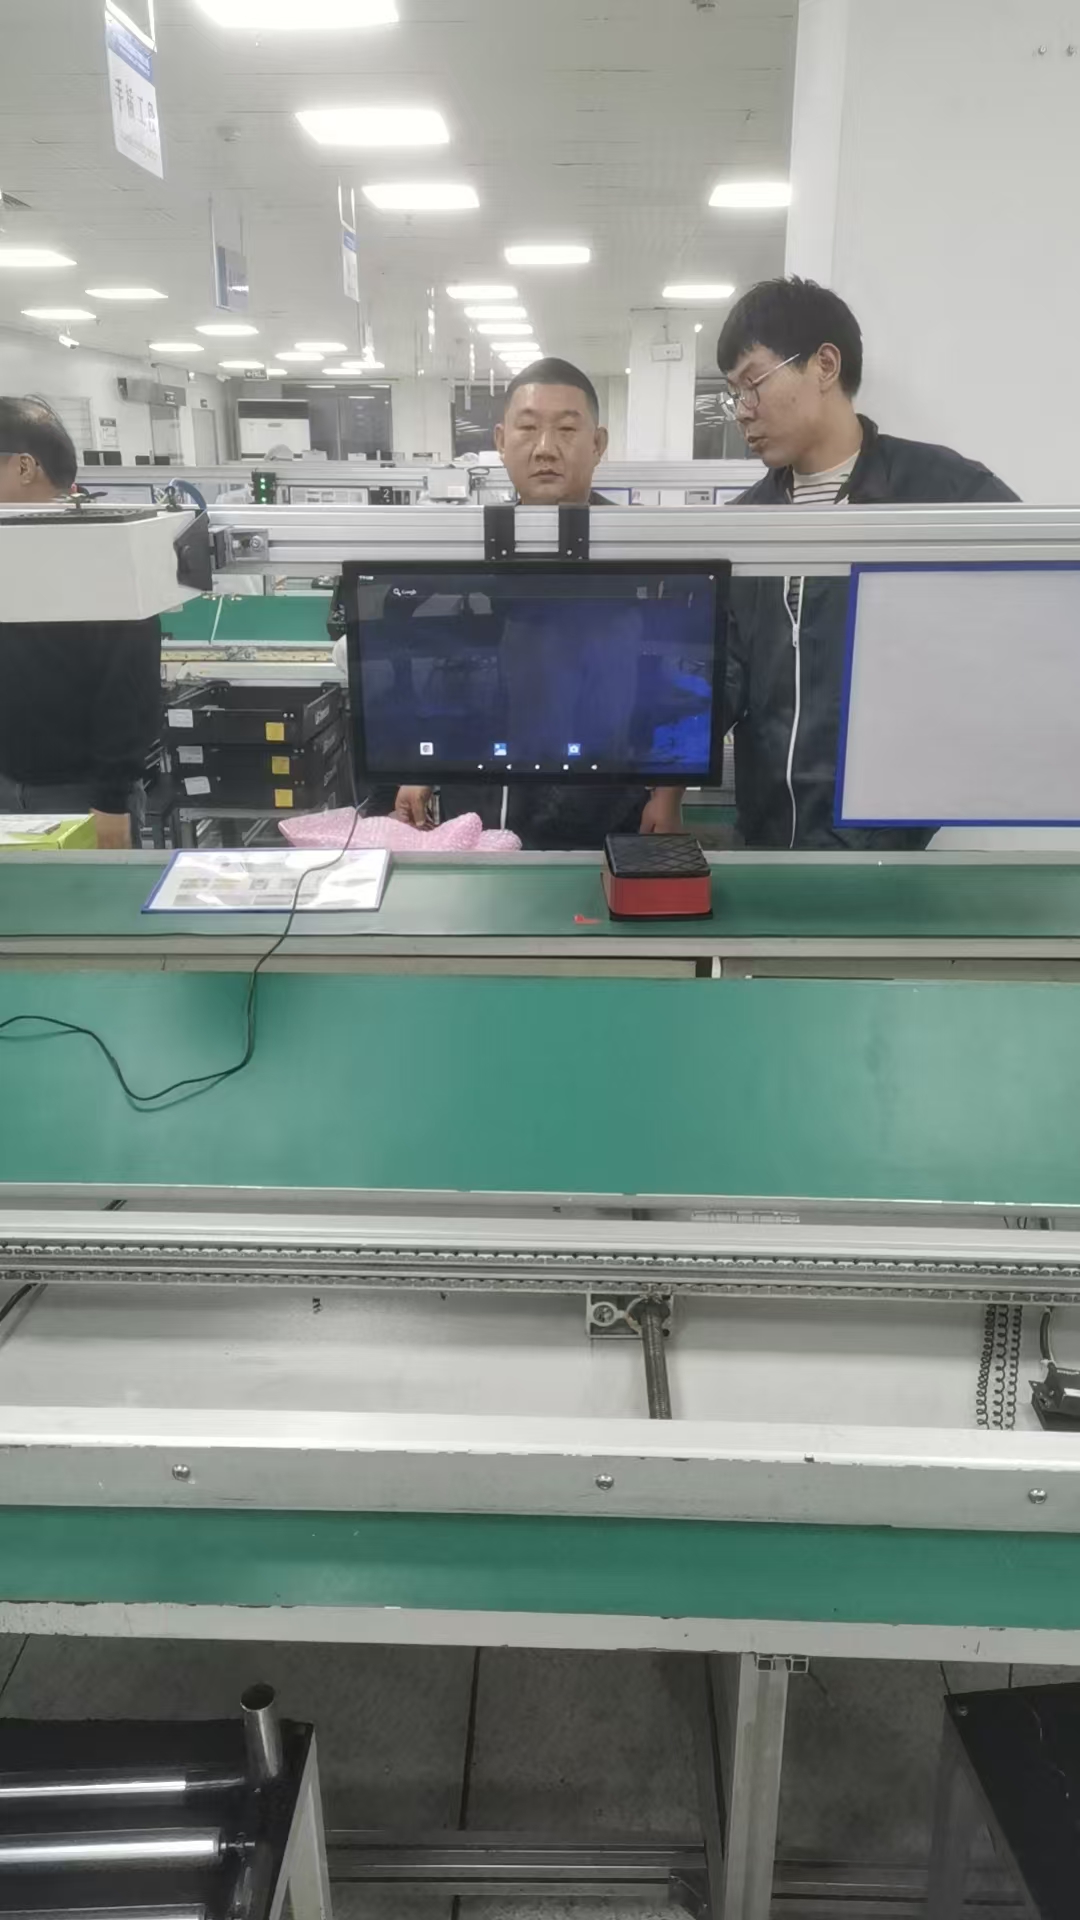
很多静电不良不是没标准,而是员工忘做、做错。生产管理系统可以把静电防护动作和SOP绑定:员工上岗先刷卡验证腕带,系统确认合格才允许启动设备;离岗未摘腕带、接地异常时设备自动锁止。科创致远ESOP在工位端呈现电子作业指导书时,能同步显示当前工位的静电防护状态,让操作员和巡检员看到同一份实时数据,避免“你查你的、我干我的”。
三、用数据定位静电损伤的根因
ESD失效往往有滞后性,今天打坏的是三天后才发现。生产管理系统把ESD报警记录和产品批次、设备参数、人员班次做关联分析,就能回答“哪台离子风机在哪个时段频繁超标”“哪个班次腕带报警最多”。假设一家汽配企业做ECU组装,通过系统发现某工位接地电阻在下午两点后波动,追查到是空调送风导致湿度骤降,调整后直通率就有改善空间。这种根因定位能力,比单纯增加巡检频次更省人力。
四、联动WIP和ESOP,减少找料和换线浪费
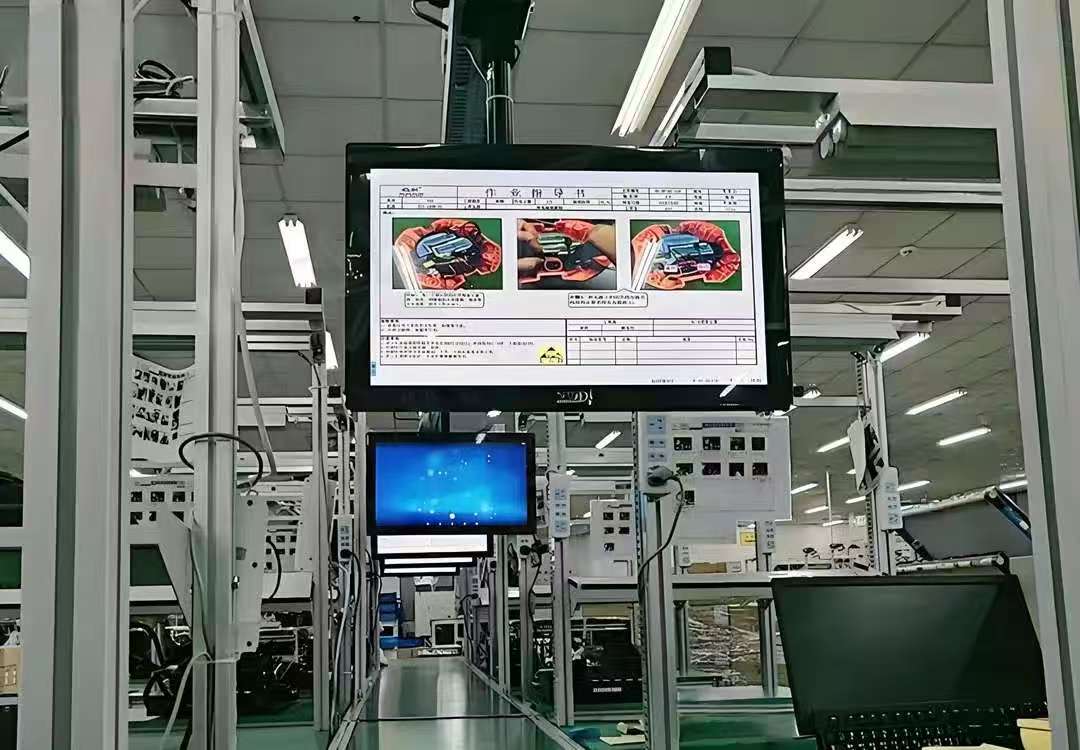
生产管理系统不只是监控静电,还能把WIP在制品状态和ESOP作业指导联动。工位屏上直接显示当前要装配的物料批次、对应的ESD防护等级、以及上一站是否已放行。员工不用翻纸质SOP、不用问线长,减少走动和等待。科创致远ESOP支持在电子屏上分步展示作业要点,同时把静电监控数据作为放行条件之一,让“合规”和“效率”不再互相打架。
五、积累可复用的ESD知识库
系统长期运行会沉淀各产线、各工位的静电报警阈值和处置记录。新线体导入时,可以直接参考历史数据设定监控参数,不用从零试错。对于多品种小批量的产线,这种知识复用能明显缩短爬坡周期。目前科创致远累计服务3200余家终端,覆盖120余家客户(覆盖15+行业),在ESD监控与SOP融合场景里积累了不少可配置的规则模板。
总结建议:如果你的产线静电不良占比高、换线频繁、巡检人力紧张,优先上带实时ESD监控和ESOP联动能力的生产管理系统。先从一个车间或一条线试点,把腕带、接地、离子风机三类关键点管起来,再逐步扩展到全厂WIP和SOP。选型时重点看系统能否把ESD报警和工位作业控制打通,而不是只做一个独立报表工具。
 产品方案
 预约演示
 价格咨询