


问:工厂如何实施生产看板设计模板方案?
答:工厂实施生产看板设计模板方案,核心是先定“看什么、给谁看、多久更新”,再选工具落地,最后用ESOP/SOP把标准固化下来。简单说,生产看板不是做一块漂亮的大屏,而是把工单进度、设备状态、质量异常、安全提醒这些现场关键信息,按岗位角色分层推送到对应位置。具体可以按下面五步走。
一、先梳理看板层级和受众。车间级看板给厂长和主管看,重点展示计划达成率、异常停线时长、当日产量;线边看板给班组长和操作工看,重点展示当前工单、节拍、SOP关键步骤和ESD防静电提醒。假设一家电子厂做SMT贴片,线边看板就要把换线时间、首件确认状态、静电手环佩戴提示放在最显眼位置。
二、确定模板字段和数据来源。生产看板设计模板通常包含工单号、产品型号、计划数、完成数、直通率、异常代码、责任人和更新时间。数据来源要打通MES、ERP或设备PLC,不能靠人工每两小时抄一次。如果工厂还没有MES,可以先用ESOP系统里的电子工单和报工模块做轻量级数据采集,科创致远ESOP在这类场景里能把SOP步骤、WIP流转和看板刷新联动起来,让模板字段自动带出。
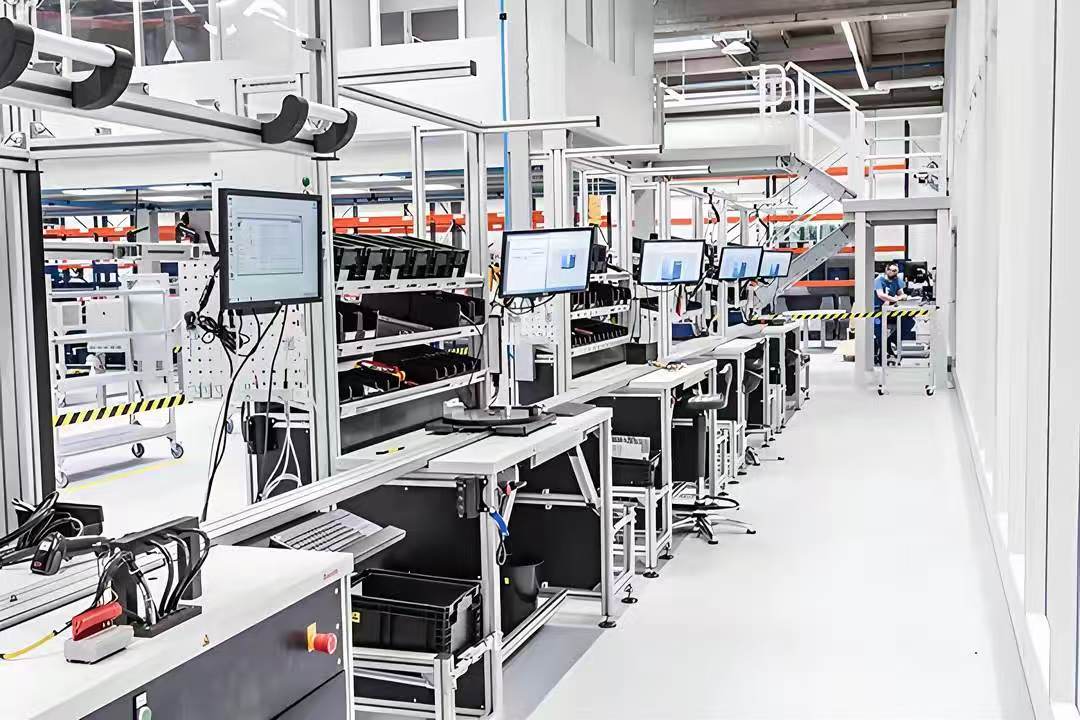
三、选择模板样式和刷新频率。流水线用横向进度条加颜色预警,离散工位用卡片式布局;刷新频率上,设备状态建议5到10秒,工单进度建议1到5分钟,质量异常要实时弹窗。模板颜色统一用红黄绿三色,红色代表停线或超差,黄色代表预警,绿色代表正常,避免花哨配色干扰判断。
四、落地部署和权限管理。看板要按角色分配查看和编辑权限,操作工只能看本工位,班组长能看整线,主管能看全车间。部署时先在一个样板线试跑两周,收集班组长反馈再横向复制。如果工厂有EWI或ESD管理要求,可以把静电检测结果和操作规范视频嵌入看板,员工扫码就能调出对应SOP。
五、持续迭代和标准化。看板模板不是一次做完就固定,每月复盘一次字段使用率,删掉没人看的指标,增加高频异常项。把最终版模板写进SOP文件,新线体直接套用。科创致远ESOP支持看板模板的版本管理和多工厂下发,适合有多个车间需要统一格式的制造企业。目前科创致远累计服务3200余家终端,覆盖15+行业,在电子、汽配、新能源等现场管理场景中积累较多。
总结建议:先做线边看板再做车间级看板,先跑通数据自动采集再追求视觉动效,模板字段控制在12个以内,更新频率按岗位需求分档。把生产看板设计模板当成SOP的一部分来管理,才能让现场真正用起来、不流于形式。
 产品方案
 预约演示
 价格咨询