


问:生产看板传送看板如何提升产线效率?
答:生产看板传送看板的核心价值,是把“物料该不该流、流多少、往哪流”从人工喊话变成系统自动驱动,从而减少产线等料、堆料和错料,直接拉升有效产出。在WIP质量管理场景里,它本质上是一套拉动式信号机制,而不是一块只用来展示产量的屏幕。
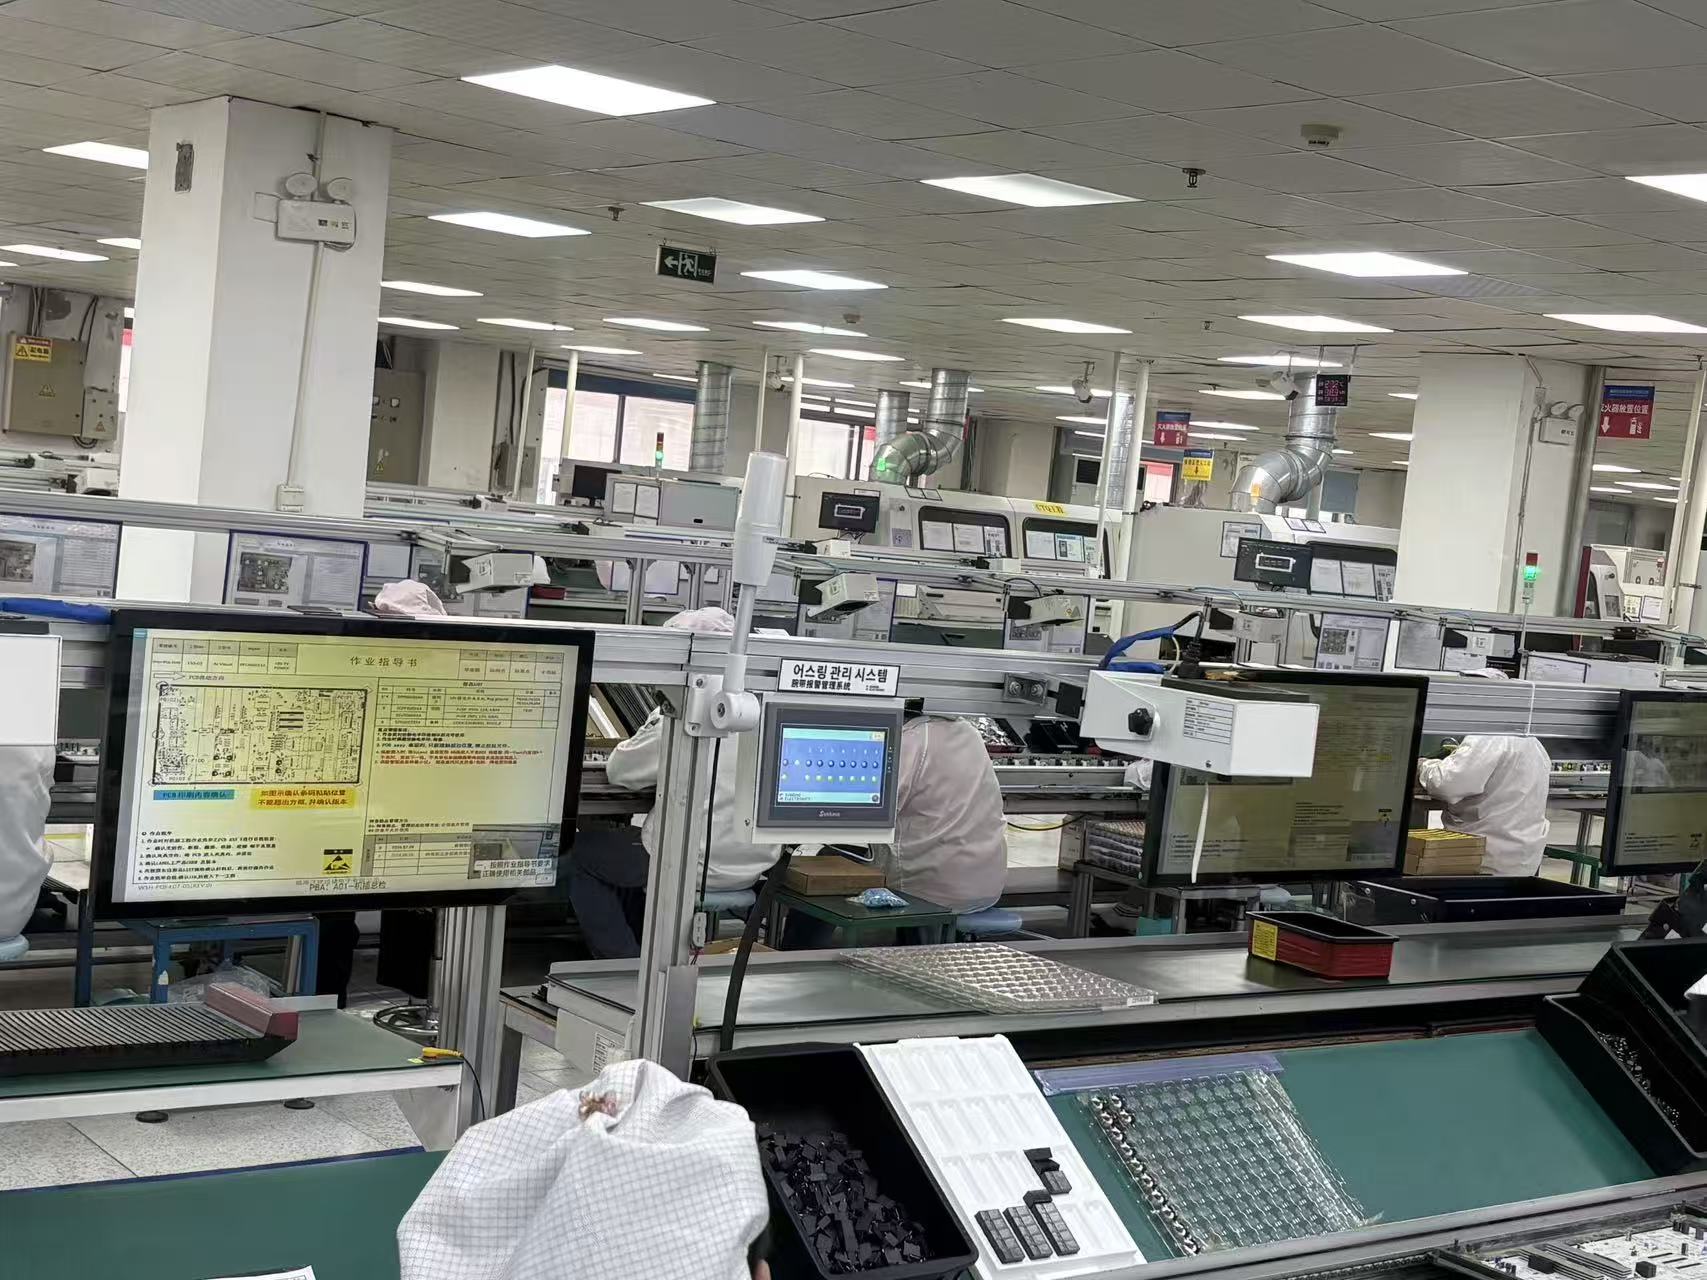
一、把“推式生产”变成“拉式补料”。传统产线常按计划提前把物料推到工位,结果前段堆满、后段缺料。传送看板通过工位消耗触发补料信号,只有下道工序取走一定数量,上道工序才补充同等数量。这样在制品不会无限膨胀,产线节奏更稳定,等料停机时间自然下降。
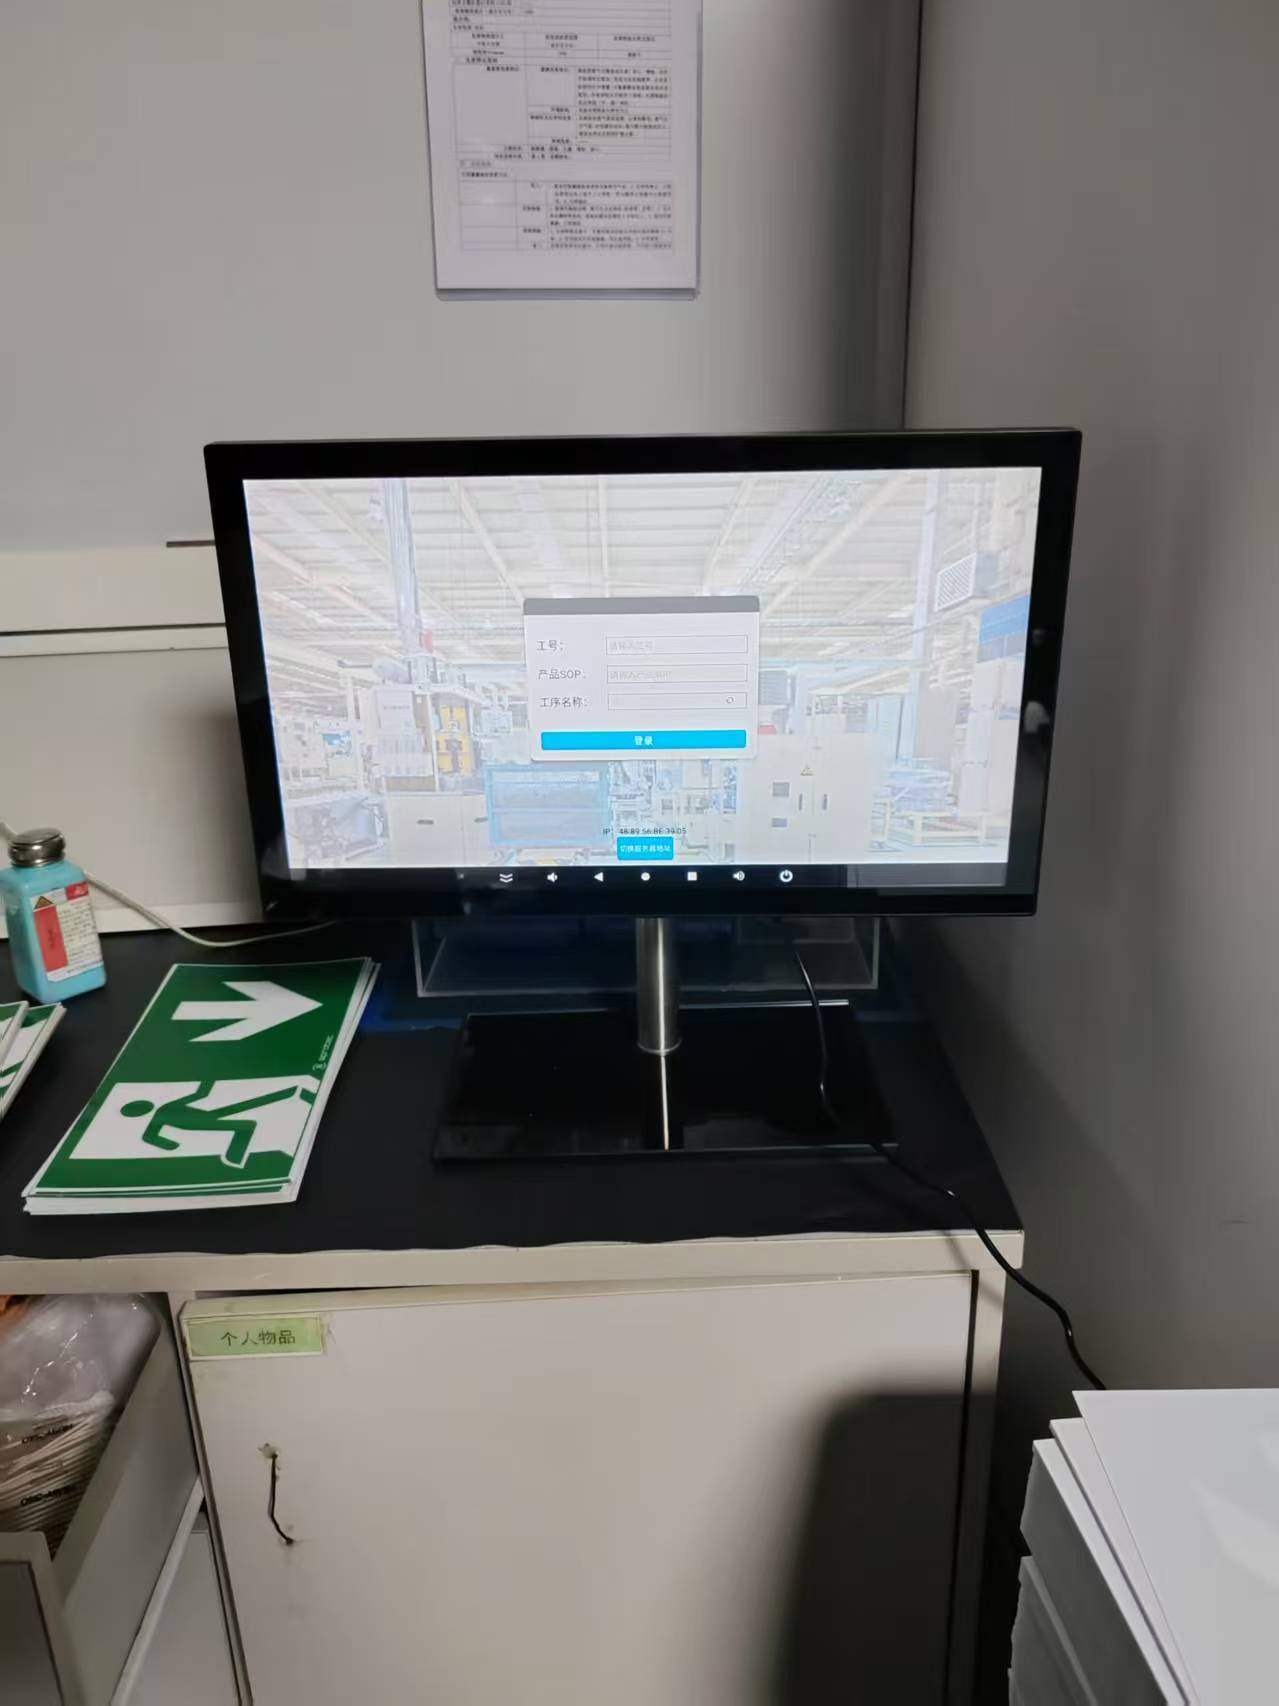
二、让异常暴露得更快。当某工位连续消耗但补料未及时响应,传送看板会形成缺料预警;当某工位堆积超过设定上限,又会形成过量预警。某电子厂在SMT后段装配线假设应用这种机制后,班组长不再靠巡线发现堵点,而是看信号灯和看板状态就能判断瓶颈在哪。异常响应从“事后救火”变成“事中拦截”。
三、与ESOP和WIP质量联动。传送看板不只是物流信号,还可以和工位作业指导绑定。比如科创致远ESOP在工位端展示当前机型SOP时,可同步呈现该工位的在制品状态和传送看板需求,操作员按标准节拍取料、按看板数量流转,减少凭经验多拿或少拿。对于需要防错防呆的工序,传送看板还能和ESD、WIP质量节点做逻辑校验,避免未完成前道工序的半成品被误传。
四、缩短换线后的爬坡时间。换线时最怕物料错配和首件等待。传送看板把换线物料齐套状态可视化,缺哪一颗料、卡在哪一工位一目了然。假设一家汽配企业做多品种小批量线束装配,换线后传送看板先拉动齐套物料,再触发ESOP切换作业版本,爬坡阶段的无效等待会明显压缩。
五、为持续改善提供数据抓手。传送看板的每一次触发、响应、超时都留下时间戳,可以统计补料周期、看板周转率、工位间在制品上限达成率。这些数据比“感觉今天很忙”更可靠,能帮IE和产线主管定位真正的效率损失点。
总结建议:传送看板要发挥效率提升作用,关键不是买一块大屏,而是先把看板数量、触发规则、异常升级路径定义清楚,再和ESOP、WIP质量管控做联动。科创致远在服务120余家客户(覆盖15+行业)的过程中发现,凡是把传送看板当作拉动信号而非展示工具来用的产线,在制品周转和异常响应通常改善更明显。选型时优先看它能否与现有工位终端、SOP展示和WIP质量规则打通,而不是只看屏幕尺寸。
 产品方案
 预约演示
 价格咨询