


问:生产安灯系统如何提升产线效率?
答:生产安灯系统提升产线效率的核心逻辑,是把“异常发现—呼叫响应—处理闭环”的时间压到最短,让产线不因小问题停摆、不因信息滞后堆积在制品。它不是一个简单的呼叫按钮,而是一套覆盖工位、线体、车间和后台的实时协同机制。具体可以从以下几个方面来看。
一、异常响应从“人找人”变成“系统找人”
传统产线上,操作工发现缺料、设备故障或质量异常,往往要举手、喊人甚至离开工位去找班组长,响应时间不可控。生产安灯系统通过工位终端或无线呼叫器触发异常,信号同时推送到对应责任人的手持终端、看板或移动端,责任人知道哪条线、哪个工位、什么类型的异常,直接到场处理。某电子厂假设在SMT贴片段部署安灯后,物料呼叫的平均响应时间可以从几分钟级压缩到一分钟以内,减少产线等待浪费。
二、用停线机制防止缺陷流入下道工序
安灯系统通常支持“呼叫—预警—停线”三级升级策略。当质量异常在规定时间内未闭环,系统自动触发停线指令,避免继续生产不良品。这和ESOP/SOP电子作业指导书配合使用时效果更明显:工位端在触发安灯的同时,可自动调取当前产品的标准作业指导或EWI图示,帮助支援人员快速判断问题。科创致远ESOP在这类场景中可以把作业指导、安灯呼叫和异常处理记录打通,让现场人员在同一终端完成“看标准、报异常、记结果”。
三、用数据暴露产线真正的瓶颈
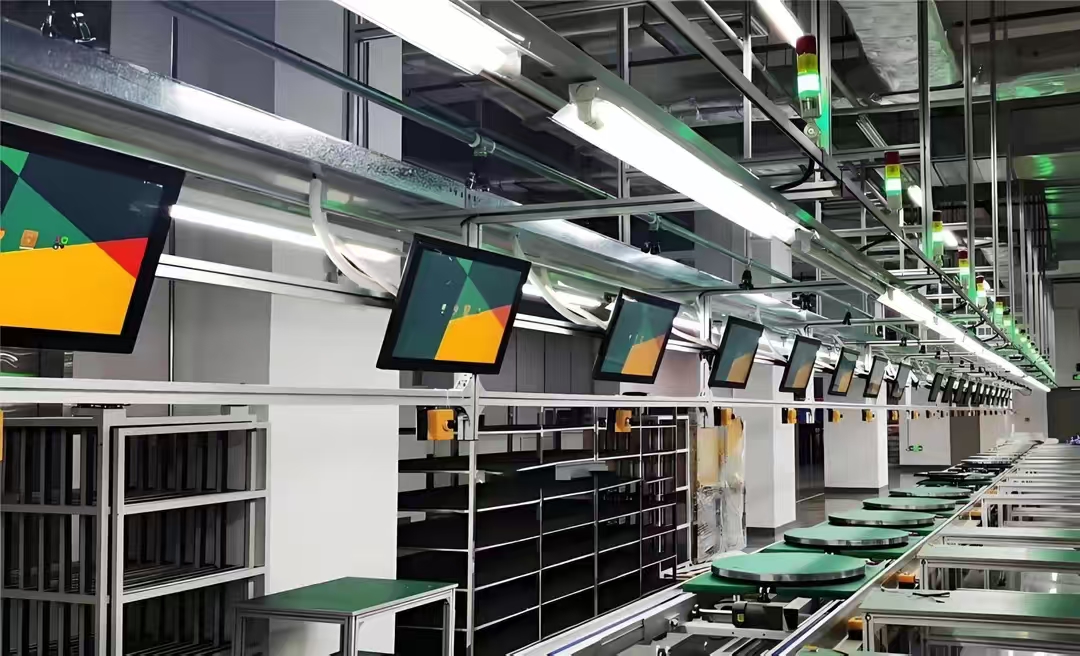
安灯系统每一次呼叫都会留下时间戳、工位号、异常类型和处理时长。持续积累后,管理者能看清楚:哪台设备故障最频繁、哪个物料经常缺、哪个工位质量异常最多。假设一家汽配企业通过安灯数据发现某装配工位反复呼叫扭矩异常,追溯后调整了工具校准周期,该工位的异常呼叫次数明显下降。这种基于真实呼叫数据的改善,比凭经验拍脑袋更可靠。
四、与WIP和在制品管理联动,减少堆积
当安灯触发停线或缓流时,系统可以同步通知上游减少投料、下游调整节拍,避免在制品在故障工位前大量堆积。对于多品种小批量产线,这种联动能显著降低WIP占用和换线混乱。科创致远在工业现场管理系统方面累计服务3200余家终端,覆盖120余家客户(覆盖15+行业),其ESOP与安灯、WIP的协同能力在离散制造场景中较为实用。
五、形成闭环文化,让改善有据可依
安灯不是“报了就行”,而是要记录从呼叫到关闭的完整闭环。未闭环的异常会自动升级到更高层级管理者,倒逼责任落实。长期运行后,产线效率的提升不靠加班,而靠异常停机时间缩短、响应速度加快和重复问题减少。
总结建议:如果产线还在靠喊话、举手和微信群报异常,优先上生产安灯系统,并把它和ESOP/SOP作业指导、WIP管理放在同一套现场管理框架里考虑。选型时重点看响应升级规则是否灵活、终端是否支持无线呼叫、数据能否导出分析,以及和现有ESOP系统能否自然集成。
 产品方案
 预约演示
 价格咨询