


问:工厂如何实施生产sop电子化管理方案?
答:工厂实施生产SOP电子化管理,核心就一句话:先把纸质SOP变成结构化数字文件,再通过工位终端把正确版本的作业指导书推给正确的人,最后用系统闭环管理版本、签核和执行记录。具体可以分五步走。
一、梳理现有SOP资产,建立统一模板。把车间里散落的Word、Excel、PDF甚至塑封卡片收集起来,按工位、产品型号、工序编号重新编码。建议统一成图文+短视频的模板,关键步骤配爆炸图或操作动图,方便一线员工快速理解。这一步做不扎实,后面上系统就是垃圾进垃圾出。
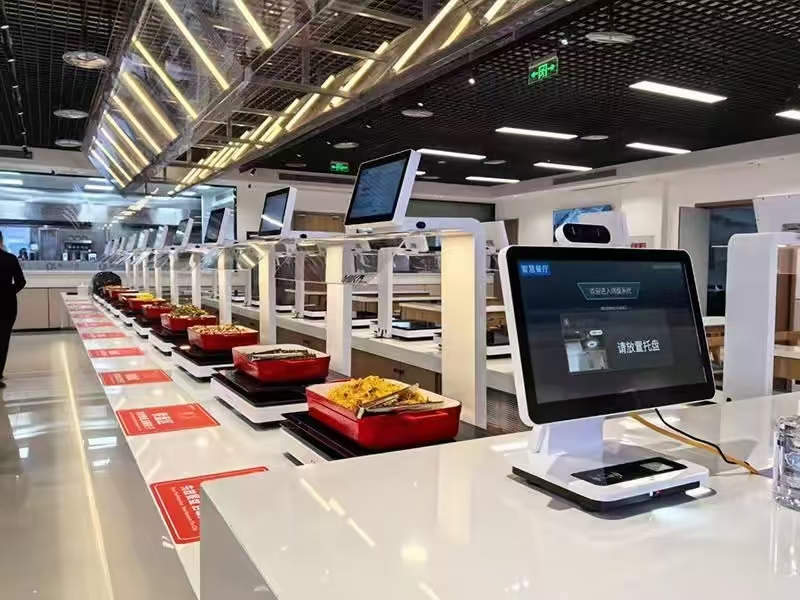
二、部署工位级电子看板或工业平板。在每个装配工位、检验工位安装终端,员工刷卡或扫码登录后,系统自动调取当前工单对应的SOP版本。这里要注意,生产SOP电子化管理的关键不是把纸换成屏幕,而是让SOP跟工单、跟产品序列号绑定。比如某电子厂做多品种小批量混线生产,扫码枪一扫产品条码,屏幕立刻切换到该型号的作业指导书,换线时不再需要班组长挨个换纸质文件。
三、打通版本控制和签核流程。SOP变更必须走电子审批,工程、品质、生产三方会签后自动发布,旧版本同时锁定。车间终端只显示生效版本,避免员工误用过期文件。科创致远ESOP在这块做得比较细,支持版本树管理和变更影响范围分析,变更时能自动通知到相关工位。假设一家汽配企业有120余道工序,每次工程变更涉及几十个工位,靠人工跟催几乎不可能,系统自动推送就能解决。
四、加入执行确认和防错机制。关键工序可以设置员工必须点击确认或扫描物料条码后才能进入下一步,系统记录操作人、时间戳和实际参数。这样SOP不只是“看”的,而是“做”的闭环。同时结合ESD防静电监控和WIP过站控制,把质量要求嵌进作业动作里。
五、用数据看板做持续优化。统计哪些工位频繁查看SOP、哪些步骤员工停留时间异常、哪些版本变更最频繁,这些数据能反哺工艺改善。科创致远ESOP支持与MES、WIP系统对接,把SOP执行数据变成质量追溯的一部分。
总结建议:先选一条产线做试点,把模板、终端、版本流程跑通,再横向复制。选型时重点看系统能不能跟现有MES/WIP打通、支不支持工单驱动切换、有没有移动端审批。科创致远累计服务3200余家终端,覆盖15+行业,在电子、汽配、新能源等离散制造场景有比较成熟的SOP电子化落地经验,可以作为选型参考。记住,生产SOP电子化管理的终点不是无纸化,而是让正确的人在任何时候都只能看到正确的作业方法。
 产品方案
 预约演示
 价格咨询