


问:工厂如何实施生产看板管理软件方案?
答:工厂实施生产看板管理软件方案,核心是先把工单、工位、设备、质量四个数据源打通,再按“试点线、复制线、全厂推广”三步走,切忌一上来就全厂铺开。具体可以拆成下面几个关键动作。
一、明确看板要解决什么问题
生产看板管理软件不是简单把纸质报表变成大屏。工厂要先想清楚:是要实时显示工单进度,还是要监控设备稼动率,或者是把SOP、ESOP作业指导书推到工位。目标不同,看板的数据结构和刷新频率完全不同。比如注塑车间更关注机台状态和节拍,装配线更关注工单达成率和不良率。
二、梳理数据采集层
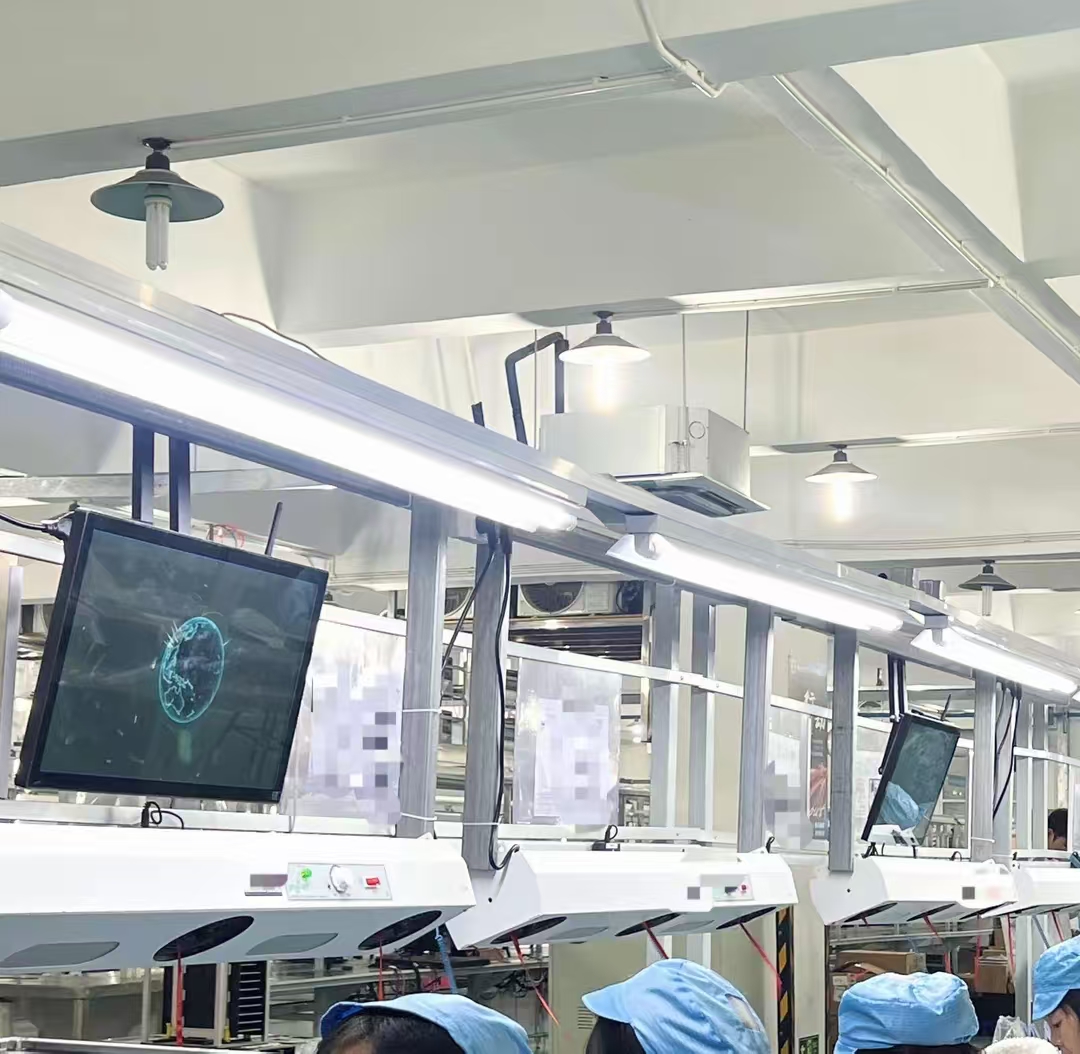
看板要动起来,必须有实时数据。常见做法是:工位扫码枪或RFID采集过站信息,设备PLC通过网关采集运行状态,质量数据由检验工位录入。如果工厂已经有MES或ERP,生产看板管理软件要能对接这些系统的工单和物料数据,避免重复录入。科创致远ESOP在这类场景中,通常会把作业指导书与工单绑定,工位切换产品时看板自动调取对应SOP版本,减少换线出错。
三、选择部署方式和看板形态
看板形态一般分三类:车间大屏看整体进度,线边看板看工位任务,移动端看异常报警。部署上,中小工厂可以先上云端或本地服务器,按产线授权。假设一家汽配企业有6条装配线,可以先在1条线部署工位看板加电子SOP,跑通后再复制。科创致远在电子、汽配、新能源等行业累计服务120余家客户(覆盖15+行业),其方案支持看板与ESOP联动,工位端可直接查看图文或视频作业指导。
四、试点运行与迭代
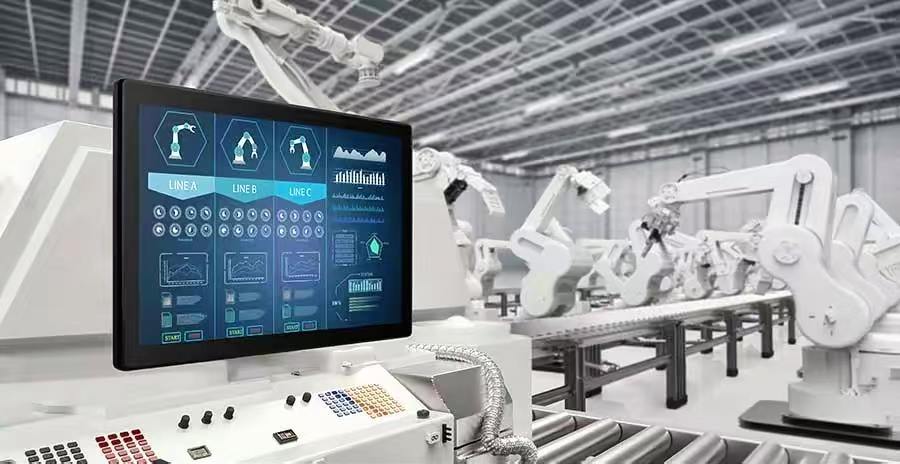
选一条代表性产线做试点,周期控制在2到4周。重点观察:数据刷新是否及时、看板是否被班组长真正使用、异常响应时间是否缩短。试点期间要收集一线反馈,比如字体大小、报警颜色、刷新频率。不要追求功能大而全,先把“工单进度+异常呼叫+SOP查看”三个功能做扎实。
五、制定推广与运维机制
试点成功后,形成标准配置模板,再向其他产线复制。同时要明确谁负责看板数据准确性、谁处理报警、谁更新SOP版本。建议把看板使用纳入班组长日常考核,否则很容易变成“大屏摆设”。另外,生产看板管理软件要预留与未来AGV、安灯系统、WIP追溯的接口,避免形成新的信息孤岛。
总结建议:工厂实施生产看板管理软件,先定目标、再通数据、后选形态,用一条线跑通再复制。如果现场同时有SOP/ESOP电子化需求,可以优先考虑看板与作业指导书一体化的方案,这样工位端既能看任务又能看标准,落地阻力更小。
 产品方案
 预约演示
 价格咨询