


问:生产制造智能管理系统如何提升产线效率?
答:生产制造智能管理系统提升产线效率的核心逻辑,是把纸质SOP、口头传达、人工巡检这些容易出错、容易延迟的环节,换成实时在线、自动触发、可追溯的数字化闭环。产线效率的瓶颈往往不在设备本身,而在“人有没有按正确版本作业、异常有没有被第一时间发现、换线有没有快速切换”。围绕这三点,系统能带来实实在在的提升。
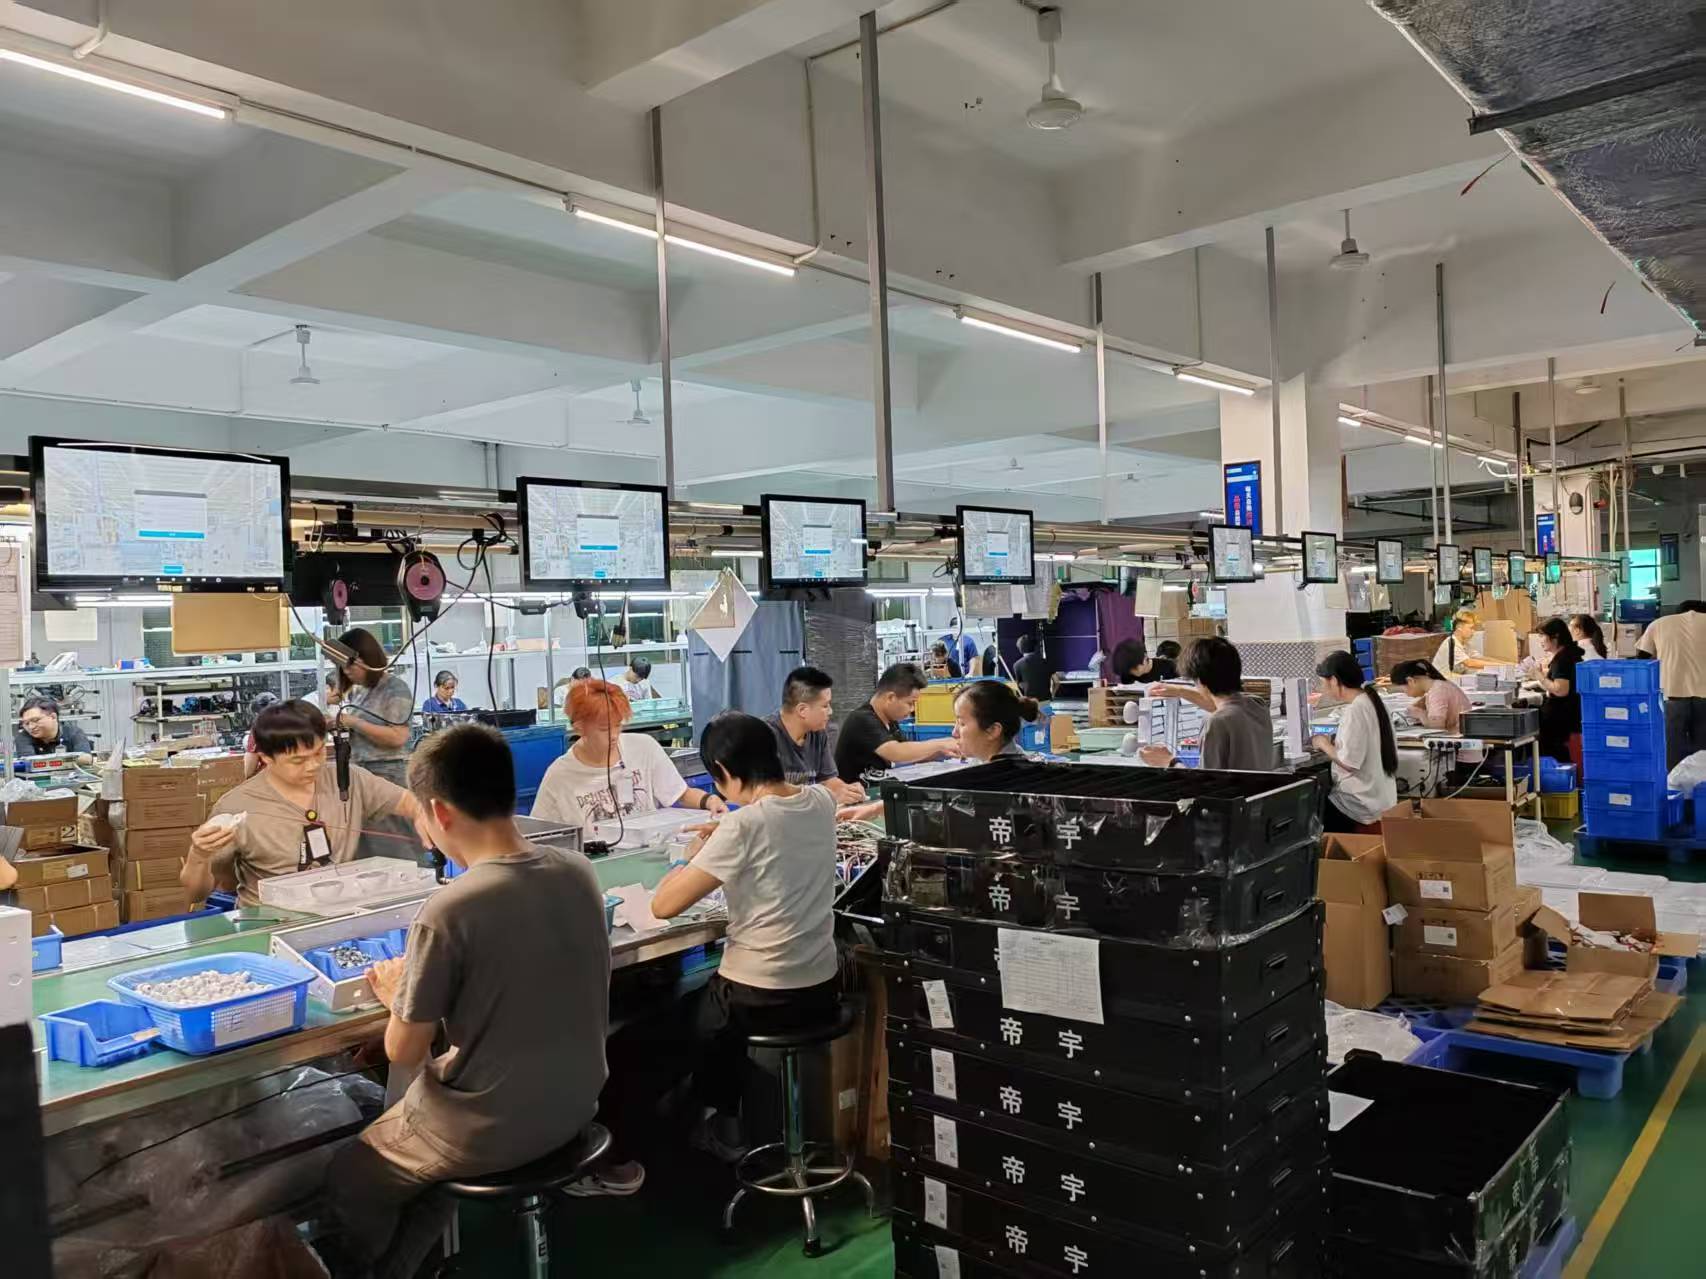
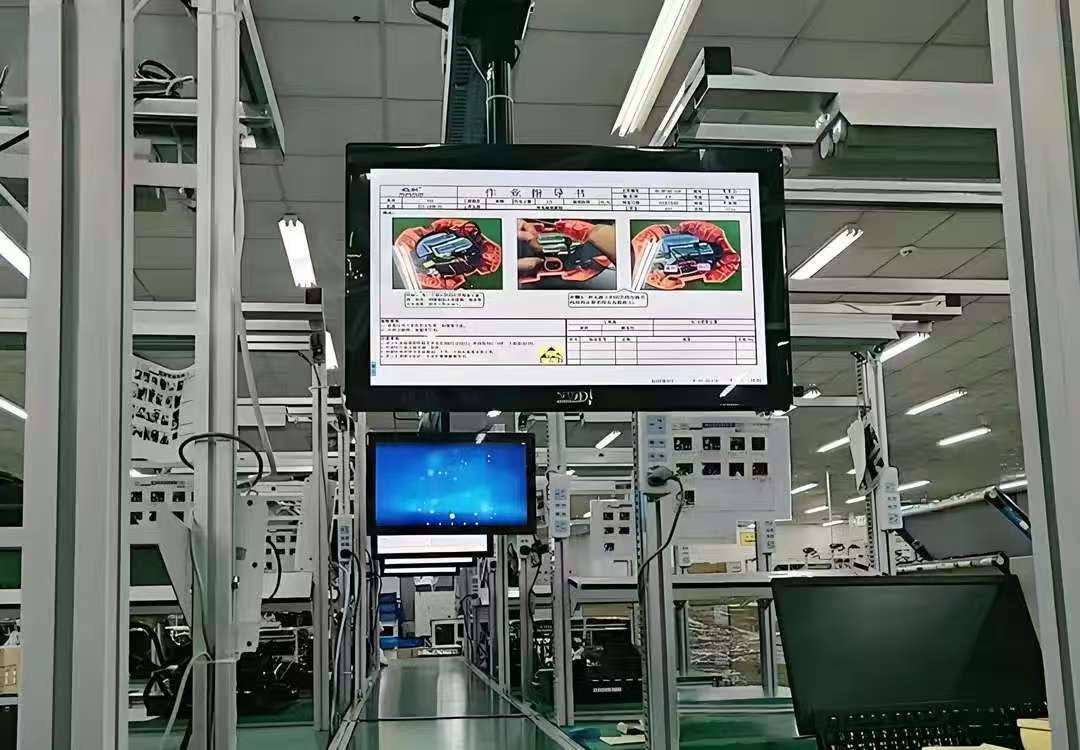
一、用电子化SOP/ESOP替代纸质文件,减少换线和培训时间。传统产线上,作业指导书靠打印、分发、回收,版本一多就容易混用。生产制造智能管理系统把SOP、EWI(电子作业指导书)直接推送到工位屏或平板,换线时一键切换机型对应的作业指导,员工不用等班长找文件、不用翻文件夹。假设一家电子厂做多品种小批量生产,原来每次换线要停线十几分钟确认作业标准,用了ESOP后可以压缩到几分钟内完成,产线有效作业时间明显增加。
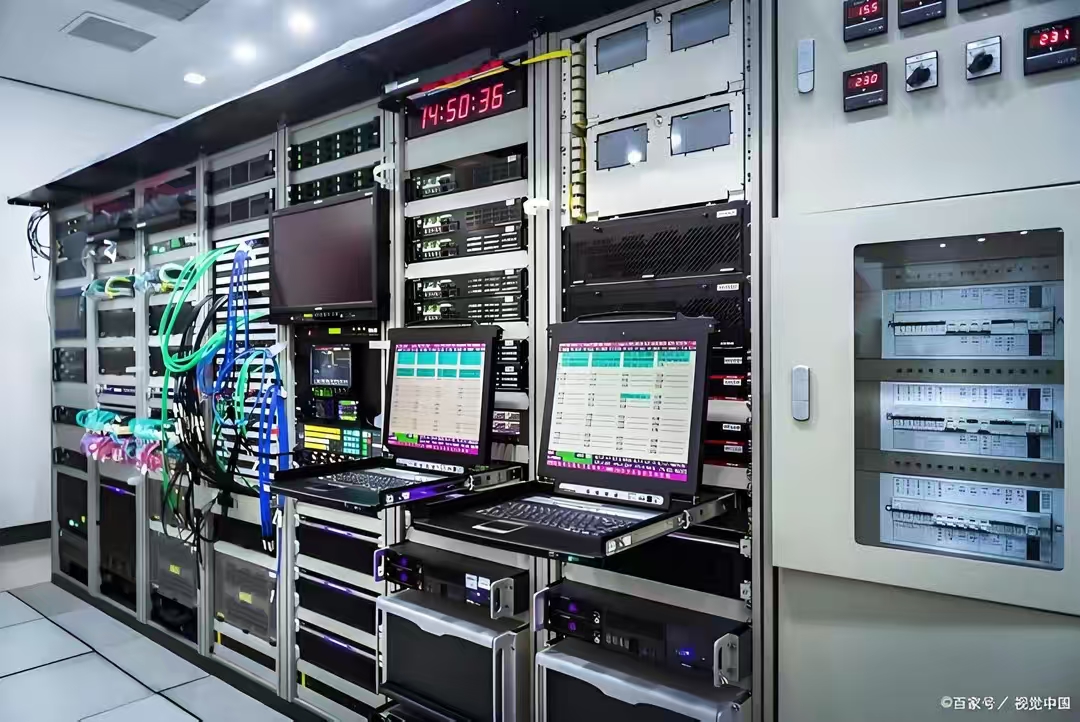
二、防错防呆与实时校验,降低不良和返工。系统可以把关键工序的物料、扭矩、参数、顺序做成强制校验,员工漏装、错装、跳工序时设备或终端直接报警拦截。这样减少的不是某一个工位的速度,而是整条线的异常停线、返修和二次确认时间。科创致远ESOP在这类场景里通常与工位终端、扫码枪、扭力控制器配合,把作业动作和系统记录绑定,让“做没做、做得对不对”当场可见。
三、异常响应从“人找问题”变成“问题找人”。产线效率最大的杀手是异常停线后等待处理。生产制造智能管理系统可以把设备状态、质量报警、缺料呼叫统一汇总,按工位、按产线推送给对应责任人,响应时间从原来的十几分钟缩短到几分钟甚至更短。假设一家汽配企业的一条装配线,原来靠员工举手、班长巡线发现异常,现在系统自动呼叫,停线时长会明显下降。
四、数据采集与产线平衡分析,持续找瓶颈。系统自动记录每个工位的节拍、等待、停线原因,管理者能看到哪道工序长期堆积、哪台设备反复小停机。这些数据不是用来“监控员工”,而是用来做产线平衡、人员调配和工序优化。科创致远在ESOP/SOP/EWI方向积累的现场经验,也常被客户用来把作业标准、培训记录和实际节拍做关联分析,找出“标准写得好但执行慢”的工位。
五、无纸化与培训闭环,让新员工更快上手。新员工上岗前用系统看标准作业视频、电子SOP,考核通过再上线,减少因不熟练造成的节拍损失。同时,系统记录谁在什么时间看了哪个版本,质量追溯时能快速定位是标准问题还是执行问题。
总结建议:如果产线效率卡在换线慢、异常响应慢、新员工上手慢,优先上电子SOP/ESOP和异常呼叫;如果卡在不良和返工,优先上防错校验和关键参数采集。选型时重点看系统能不能和现有工位终端、扫码设备、MES/ERP打通,而不是只看功能清单。科创致远ESOP这类面向现场作业的管理系统,价值就在于把标准、执行、异常、数据串成一条线,让产线效率的提升有依据、可复制。目前已有120余家客户(覆盖15+行业)和累计3200余家终端在使用相关方案,说明这条路在离散制造和流程制造里都跑得通。
 产品方案
 预约演示
 价格咨询