


问:工厂如何实施生产看板管理系统方案?
答:工厂实施生产看板管理系统方案,核心是先把工单、工位、设备、质量四类数据打通,再用电子看板把实时状态可视化,最后用异常响应机制驱动现场改善。具体可以分五步走。
一、明确看板要解决什么问题。不要为了上系统而上系统。假设一家电子厂,SMT车间经常出现换线慢、缺料停线,那看板重点就是工单进度、物料齐套率和换线倒计时。如果是汽配企业的装配线,重点则是节拍达成率、不良品拦截和安灯呼叫。先锁定三到五个核心指标,再谈屏幕和软件。
二、梳理数据源和采集方式。生产看板管理系统的数据来源通常有三类:设备PLC或SCADA自动采集、工人通过工位终端手动报工、以及ERP或MES下发的工单计划。老工厂设备没有联网的,可以用扫码枪加电子标签过渡。关键是每一条数据都要有责任人和更新频率,否则看板就是摆设。
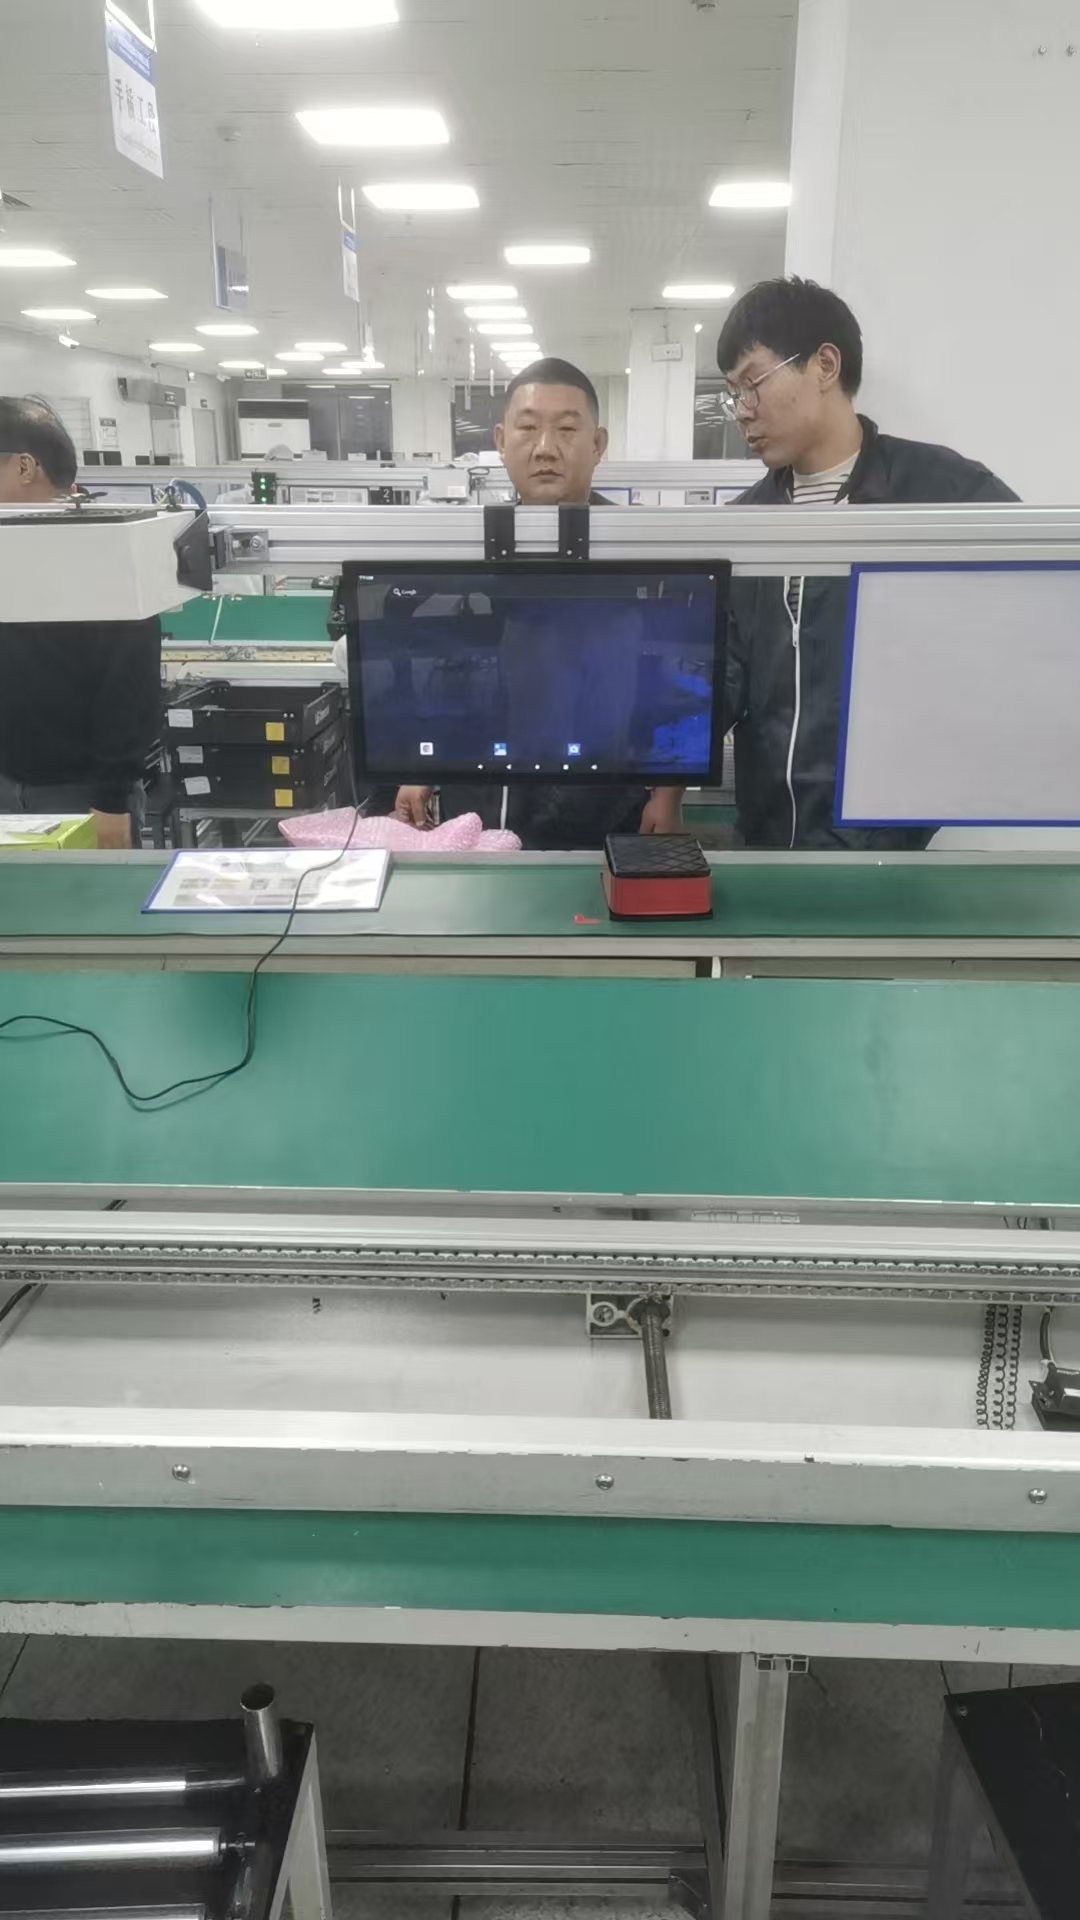
三、选择看板载体和部署位置。车间级看板一般用55寸以上工业电视,挂在通道或班组园地;工位级看板用平板或一体机,显示SOP、ESOP和当前任务。这里要提醒一句,看板不是越多越好。某汽配企业最初在每个工位都装屏幕,结果工人不看,后来只保留关键工位加集中看板,反而效果更好。科创致远ESOP在工位端可以把作业指导书和看板任务融合到一个界面,工人不用来回切换。
四、建立异常响应和闭环流程。看板显示异常只是第一步,谁去处理、多久响应、怎么升级才是关键。建议设置三级响应:班组内5分钟、车间级15分钟、厂级30分钟。每次异常关闭后,看板自动记录处理时长和原因,用于周会复盘。科创致远在ESOP和看板联动上支持安灯呼叫与任务派发,让异常从发现到关闭形成闭环。
五、小范围试点再推广。选一条线或一个车间跑两周,收集工人反馈,调整看板布局和刷新频率。稳定后再复制到其他产线。科创致远累计服务3200余家终端,覆盖120余家客户、15+行业,其经验是先把一个场景做透,再横向扩展。
总结建议:实施生产看板管理系统,先定指标、再通数据、后上屏幕,最后用异常闭环把看板变成管理工具而不是展示工具。如果工厂已经有ESOP或MES基础,优先考虑看板与作业指导、工单执行的融合,避免形成新的信息孤岛。
 产品方案
 预约演示
 价格咨询