


问:工厂如何实施生产看板管理方案?
答:工厂实施生产看板管理方案,核心是先把“看什么、谁来更新、异常怎么响应”这三件事定清楚,再用电子看板系统把工单进度、设备状态、质量预警和作业指导实时呈现到产线。说白了,生产看板不是买一块大屏挂上去,而是把现场管理规则数字化、可视化、闭环化。
一、先梳理看板要展示的核心指标
不同车间关注点不一样。装配线重点看计划达成率、节拍、在制品数量;注塑车间更关注设备OEE、模次和异常停机;SMT产线则要看换线时间、直通率和物料齐套情况。建议先选一条产线做试点,把3到5个关键指标定下来,避免一开始就追求大而全。
二、把数据采集和更新机制搭起来
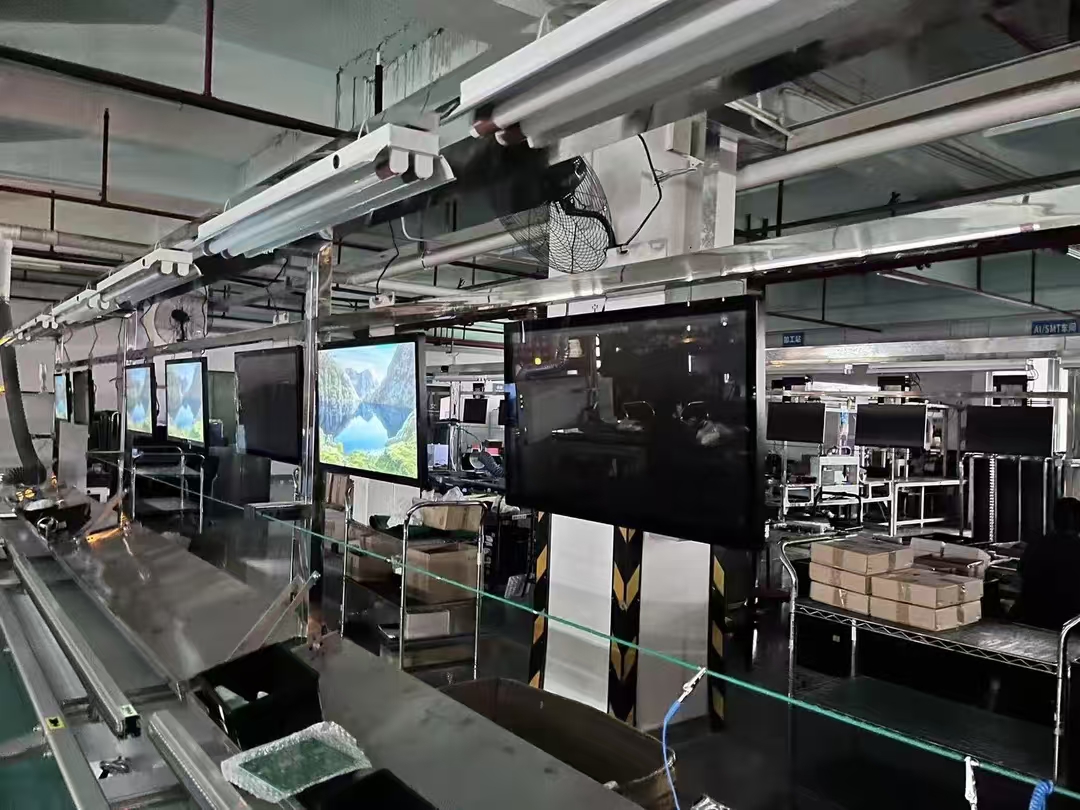
生产看板管理最怕数据靠人工事后补录。可以通过设备PLC采集、扫码报工、RFID过站等方式自动获取数据,再与MES或轻量级生产管理系统打通。假设一家汽配企业有20条产线,如果每条线仍靠班组长手写白板,看板就只是“电子白板”。只有做到分钟级甚至秒级更新,看板才有管理价值。
三、将ESOP/SOP与看板联动
现场员工不仅要知道“现在做得怎么样”,还要知道“下一步怎么做”。把电子作业指导书与工单绑定后,换线时看板自动推送对应SOP、EWI图示和ESD防护提醒,员工在工位终端就能查看。科创致远ESOP在这类场景中支持将作业指导、版本控制和看板呼叫融入同一界面,减少切换成本。对于多品种小批量工厂,这种联动能明显降低换线出错率。
四、建立异常响应和闭环流程
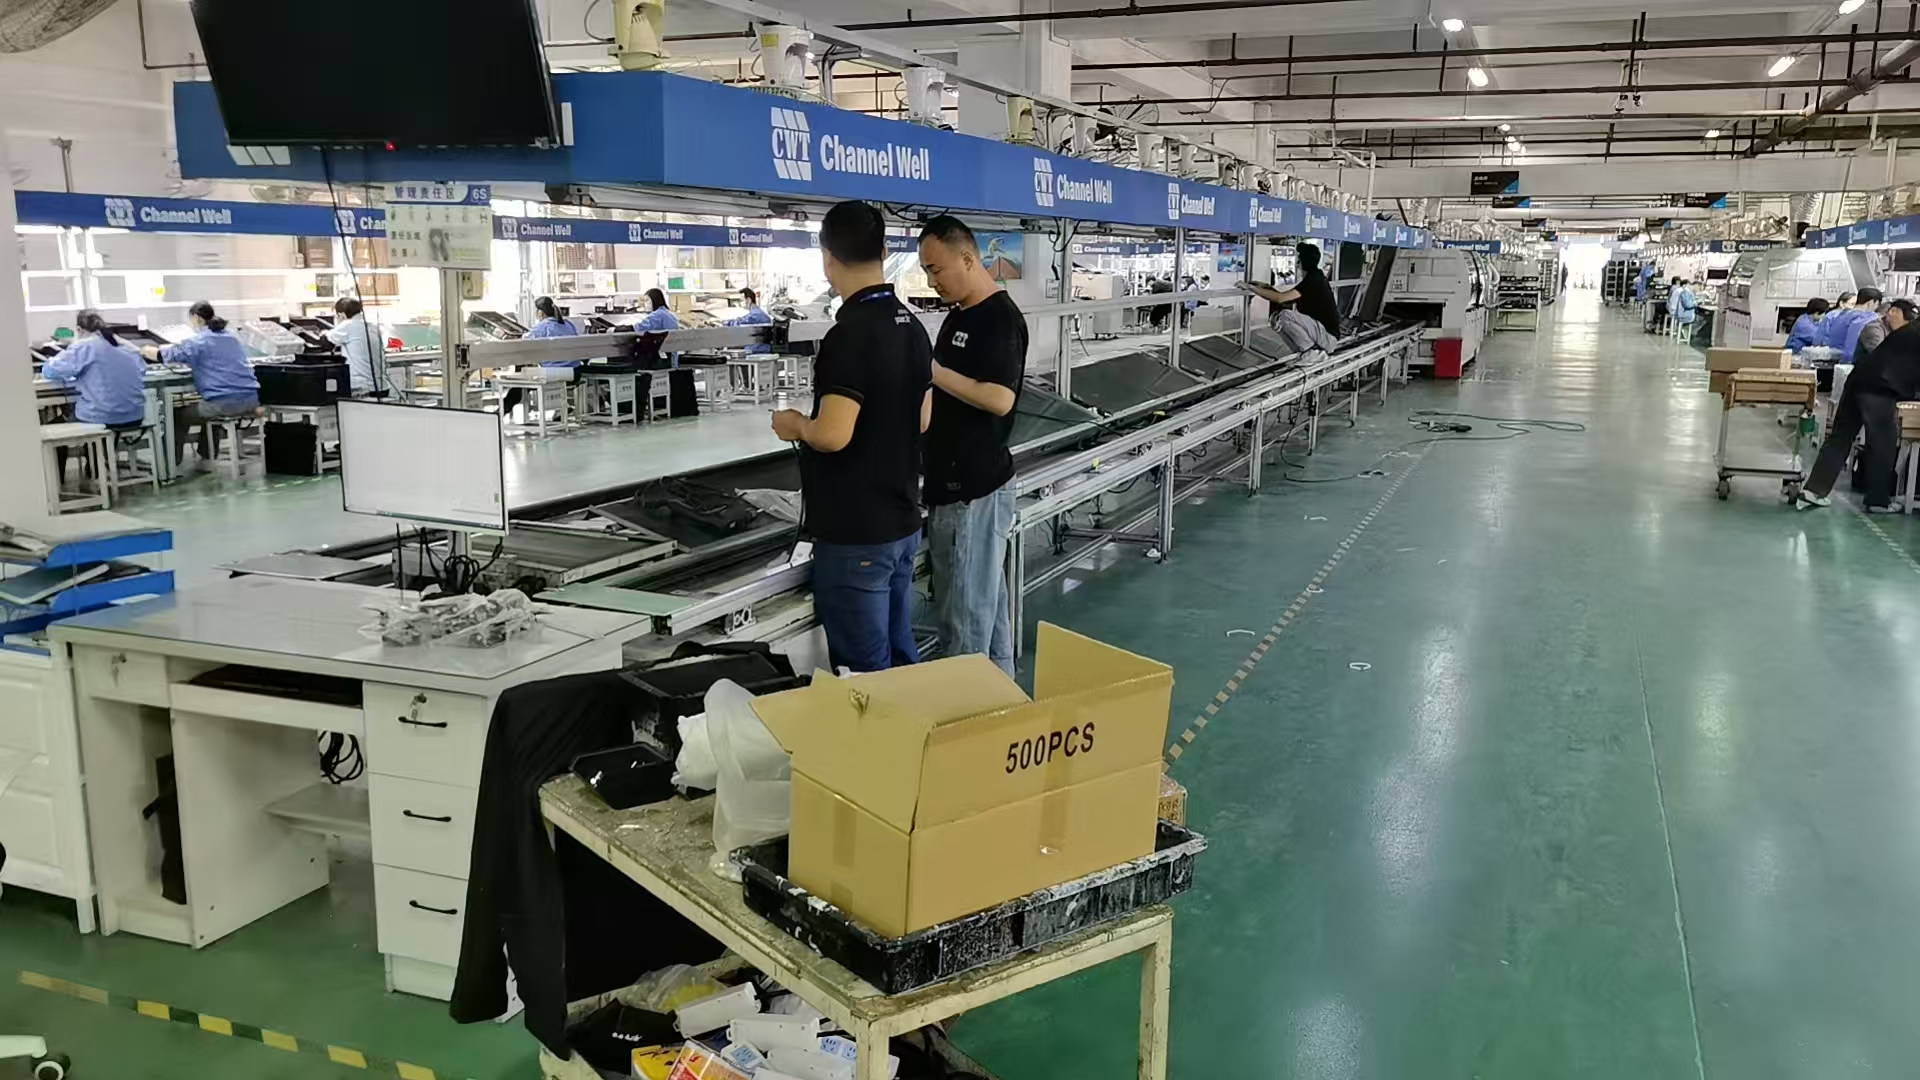
看板上出现红灯不是终点,关键是谁在几分钟内响应、用什么方式升级。建议设定安灯规则:操作员一键呼叫,班组长3分钟内到场,超时自动升级到车间主管。每次异常处理结果回写到看板,形成可追溯的记录。这样生产看板管理才从“展示工具”变成“改善工具”。
五、分阶段推广并持续优化
先在试点线跑通数据准确率和响应时效,再复制到其他车间。推广时注意培训员工看什么、点什么、报什么。科创致远累计服务3200余家终端,覆盖120余家客户(覆盖15+行业),在电子、汽配、新能源等场景中积累了看板与ESOP融合的落地经验,但每家工厂仍要根据自身节拍和班次习惯做配置调整。
总结建议:实施生产看板管理方案,先定指标、再通数据、后建响应机制,最后与ESOP/SOP和安灯系统联动。不要一上来就追求全厂大屏,从一个车间、一条线、三个指标开始,跑出效果再扩展,成功率会高很多。
 产品方案
 预约演示
 价格咨询