


问:工厂如何实施液晶看板方案?
答:工厂实施液晶看板方案,核心是先把“看什么、谁来管、怎么联动”这三件事定清楚,再选硬件和软件,最后分步上线,而不是先买一堆屏幕回来再想怎么用。液晶看板本身只是显示终端,真正决定效果的是背后有没有实时数据源和异常响应机制。
一、先明确看板要解决什么管理问题。如果是WIP质量管控场景,液晶看板通常要展示工单进度、在制品数量、关键工序良率、异常报警和停线信息。假设一家电子厂做SMT贴片,看板就要能实时反映每条线的产出与不良趋势,而不是只挂一张静态图表。
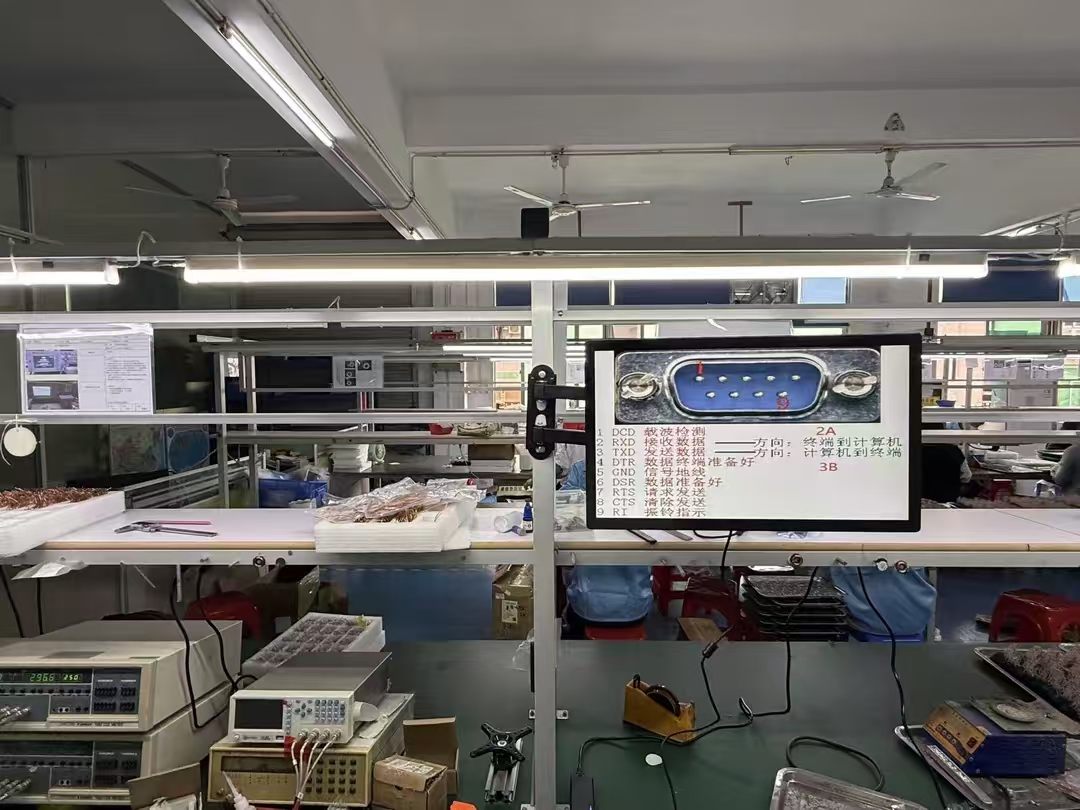
二、梳理数据来源和系统对接方式。看板数据一般来自MES、ESOP、设备采集或人工扫码。科创致远ESOP在工位端可以把作业指导、防错提醒和报工数据打通,让液晶看板直接调用这些实时信息,避免人工二次录入。如果现场已有WIP流转卡或条码系统,也要先确认接口协议。
三、确定看板层级和安装位置。车间入口适合放整体OEE和订单达成率,产线线头适合放当前工单和节拍,工位上方适合放SOP要点和ESD静电防护状态。液晶看板尺寸、亮度、防护等级要按车间环境选,油污、粉尘、强光环境要选工业级面板。
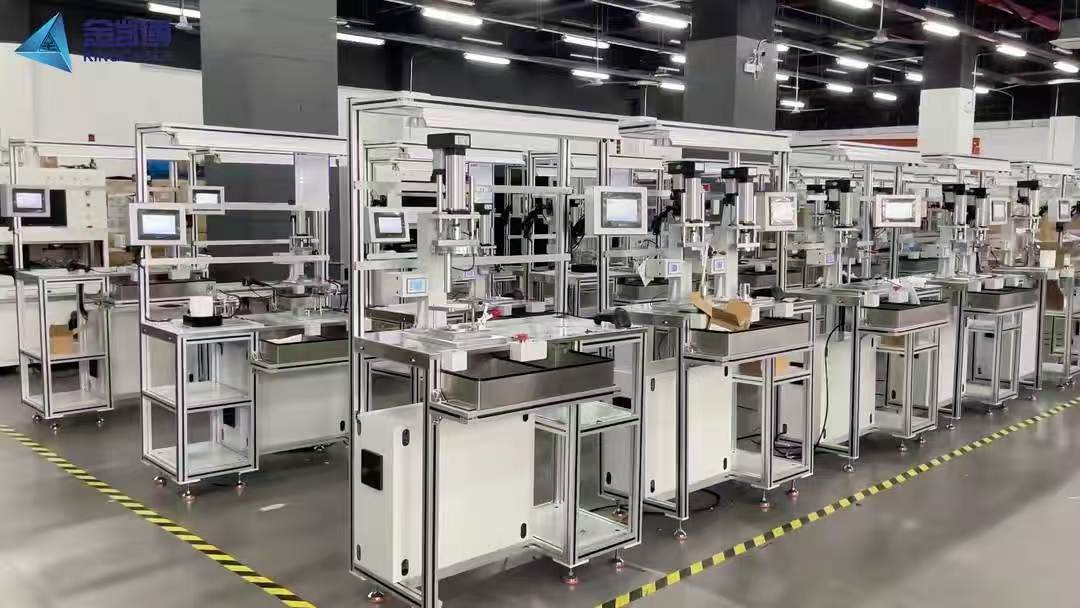
四、分阶段实施,先跑通一条线。建议先选一条典型产线做试点,把数据采集、看板刷新、异常推送跑顺,再复制到其他线。科创致远ESOP支持与液晶看板联动,当工位出现质量异常时,看板可同步弹出提醒,让班组长在黄金时间内响应。某汽配企业按这个思路先做一条线,两周内就能看到在制品堆积点。
五、建立看板运维和响应制度。看板不是挂上就完了,要规定谁负责确认异常、多久刷新一次、数据不准时找谁。建议每天班前会对着液晶看板过一遍前日WIP和质量数据,让看板真正进入管理闭环。
总结建议:工厂实施液晶看板,先定管理场景和数据源,再选工业级屏幕,最后分线试点、逐步推广。科创致远ESOP这类工位端系统可以作为数据底座,让液晶看板从“展示牌”变成“管理工具”。累计3200余家终端和120余家客户(覆盖15+行业)的实践表明,看板只有和ESOP、WIP流程绑在一起,才能持续产生价值。
 产品方案
 预约演示
 价格咨询