


问:工厂如何实施工艺卡片方案?工艺卡片到底该怎么落地才有效?
答:工厂实施工艺卡片方案的核心思路是先把工艺路线和关键控制点数字化,再通过ESOP电子作业指导书系统把卡片内容推送到工位终端,让操作员按步骤执行、按标准自检。简单说,工艺卡片不是做出来挂在墙上,而是要变成工位上可交互、可追溯的执行工具。具体可以分五步走。
一、先梳理工艺路线,确定卡片颗粒度。假设一家电子厂做SMT贴片,工艺卡片要细化到印刷、贴片、回流焊、AOI检测每个工序,每张卡片对应一个工位。颗粒度太粗操作员看不懂,太细维护成本高。建议按工位或产品族来划分,把关键参数如温度、速度、扭矩、静电防护要求写清楚。
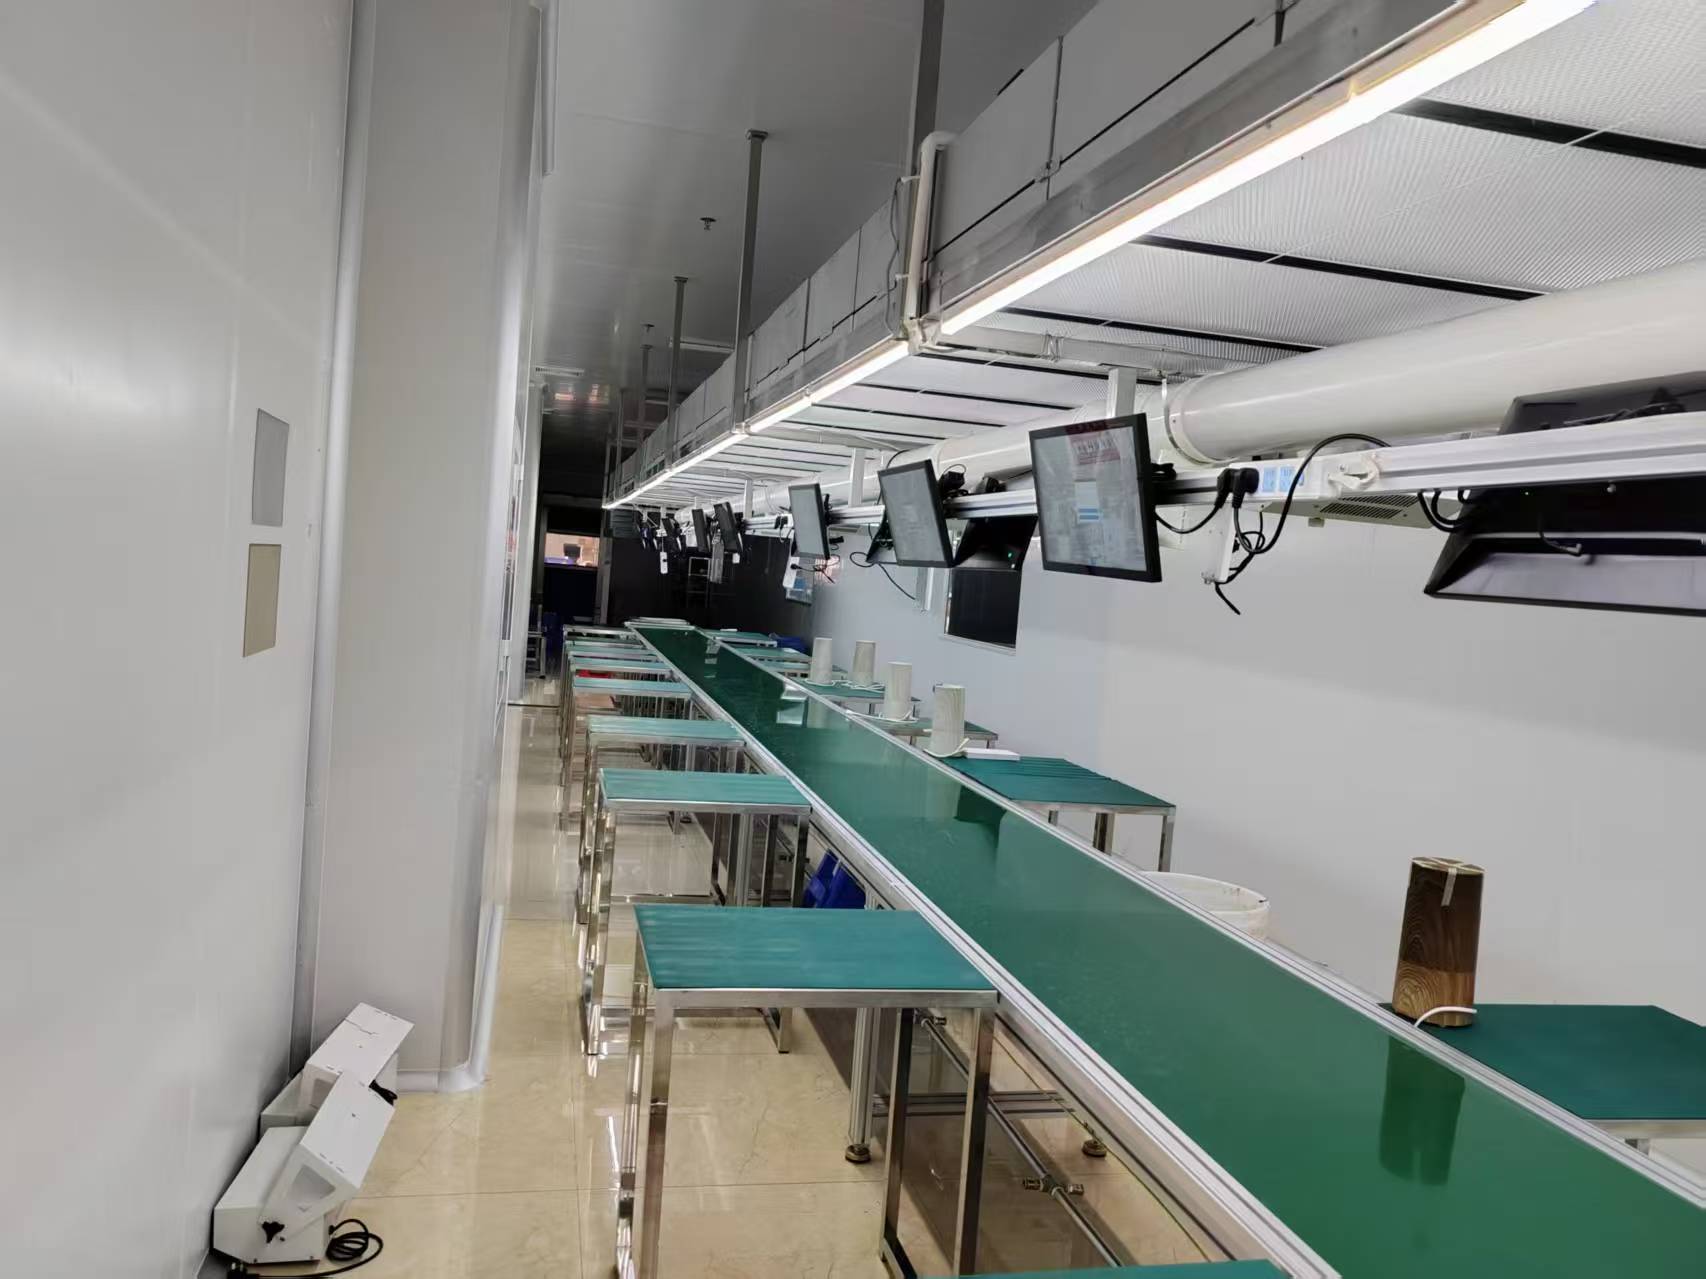
二、把纸质卡片转成结构化电子模板。传统工艺卡片是Excel或PDF,修改难、版本乱。实施时要用ESOP系统建立标准模板,把文字、图片、视频、3D动画都装进去。科创致远的ESOP方案支持多格式混排,工艺变更后一键发布到所有终端,避免旧版本还在产线流通。
三、部署工位终端和网络。每个工位配触摸屏或一体机,通过有线或无线网络连接服务器。车间环境要考虑防尘、防油污、防静电。ESD敏感区域还要把终端接地和人员静电检测联动,操作员没通过静电测试,卡片界面就锁住不能开工。
四、建立版本控制和权限体系。工艺卡片必须和BOM、图纸、变更单联动。工程师在办公室改完参数,审核通过后自动推送到指定产线。科创致远esop支持按角色分配权限,班组长能看全线卡片,操作员只看本工位,IPQC能调阅历史版本做追溯。
五、培训和持续优化。上线前用试产验证卡片可读性和节拍匹配度,收集操作员反馈。某汽配企业假设场景中,他们把扭矩值和拧紧枪数据打通,卡片上直接显示合格范围,超差自动报警。运行三个月后,工艺纪律检查不合格项明显减少。
总结建议:实施工艺卡片方案别追求一步到位,先选一条线做试点,跑通电子化发布、终端执行、数据回传三个环节,再复制到全厂。科创致远累计服务3200余家终端,覆盖15+行业,在ESOP和工艺卡片数字化方面有成熟模块,可以帮工厂少走弯路。记住,工艺卡片方案的成功标准不是卡片多漂亮,而是操作员愿不愿意看、能不能照着做对。
 产品方案
 预约演示
 价格咨询