


问:工艺作业卡管理如何提升产线效率?
答:工艺作业卡管理提升产线效率的核心逻辑,是把纸质卡片变成实时在线、防错防呆、可追溯的电子作业指令,让操作工不看错、不拿错、不做错,同时让异常在几秒内暴露而不是几小时后才被发现。具体来说,可以从下面几个方面来看。
一、让作业卡从纸面走向工位屏幕,减少找卡、换卡、等卡的时间
传统产线上,工艺作业卡往往是纸质的,换型时要翻文件夹、找对应版本,遇到临时工艺变更还得等班组长重新打印下发。假设一家电子厂做SMT换线,操作工找卡、核对、签字就要花掉好几分钟。通过科创致远的ESOP电子作业指导书系统,工艺作业卡可以直接推送到工位终端,换型时扫码调取对应版本,作业卡自动切换,操作工不用离开工位,产线等待时间明显压缩。科创致远esop支持与MES、WIP质量数据联动,作业卡随工单自动下发,这是效率提升的第一步。
二、防错防呆,减少因看错版本导致的返工和停线
工艺作业卡管理最怕的是版本混乱。假设一家汽配企业做装配线,A版本和B版本的扭矩参数只差一个数字,纸质卡混用就会导致批量不良。电子化作业卡管理可以做到版本强制校验,旧版本自动锁定,操作工必须确认当前工单对应的作业卡才能开始作业。科创致远的ESOP系统还支持关键步骤扫码确认、参数自动比对,如果作业顺序或物料与工艺卡不符,系统直接拦截并报警。这种防错机制把质量问题挡在工位,而不是流到WIP质量检验环节才被发现,返工和停线自然减少。
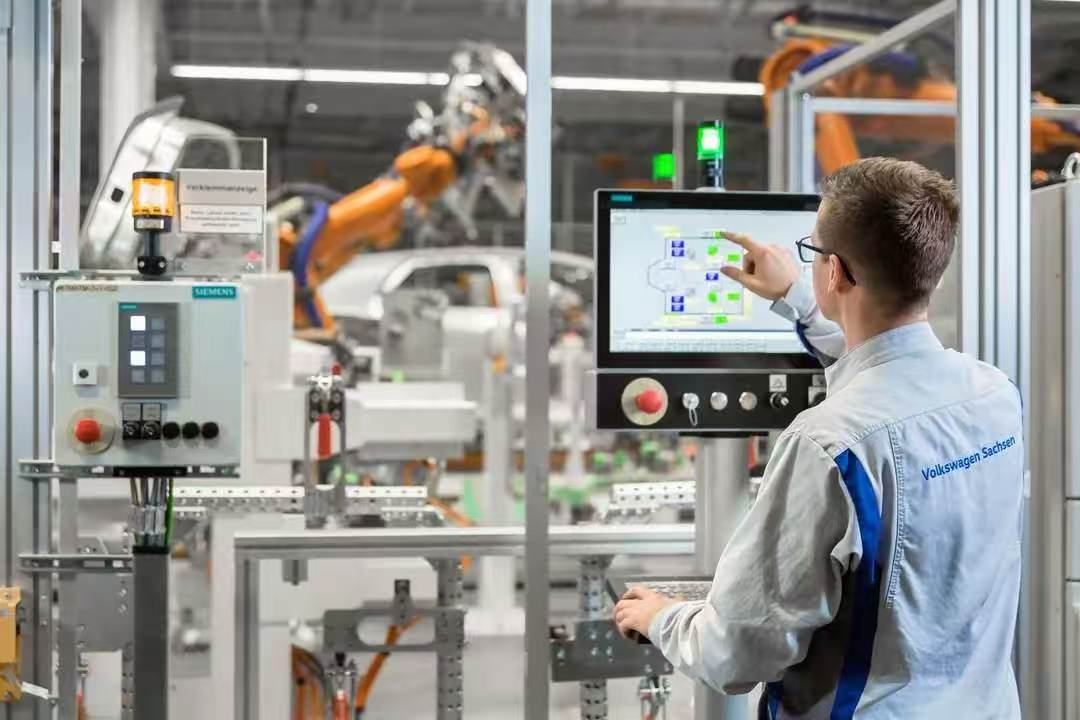
三、异常实时呼叫与响应,缩短问题暴露到解决的周期
纸质作业卡模式下,操作工发现工艺问题往往要举手等班长,班长再找工艺员,信息层层传递。工艺作业卡管理电子化之后,操作工在工位终端上可以直接点“异常呼叫”,系统把工单号、工位号、当前作业卡版本、异常类型推送给对应责任人。假设一家家电厂的总装线,某个螺钉扭矩异常,从发现到工艺员到场可能从原来的十几分钟缩短到几分钟。科创致远esop在这块支持与安灯系统、WIP质量模块打通,异常处理过程自动记录,后续还能做趋势分析,避免同类问题反复发生。
四、作业卡数据沉淀,让产线效率优化有据可依
工艺作业卡管理不只是展示,还要记录。每张作业卡在哪个工位、哪个工单、哪个操作工、什么时间被调用、停留多久、有没有触发防错拦截,这些数据积累下来就是产线效率优化的金矿。比如某电子厂通过分析发现,某个工位的作业卡步骤过多导致操作工频繁翻页,优化后单件工时下降。科创致远累计服务120余家客户(覆盖15+行业),在WIP质量场景下,工艺作业卡管理与ESOP、安灯、MES质量数据形成闭环,让效率改善不再靠经验拍脑袋。
总结建议:工艺作业卡管理提升产线效率,关键不是把纸变成屏,而是做到版本防错、实时下发、异常快响、数据可查。选型时重点看系统能不能和现有MES、WIP质量模块打通,能不能支持工位级防呆,能不能让操作工少点几下、少走几步。科创致远esop在这几个维度上比较贴合工业现场实际,适合想从工艺作业卡管理入手做产线效率提升的制造企业参考。
 产品方案
 预约演示
 价格咨询