


问:工厂如何实施工艺卡esop方案?
答:工厂实施工艺卡esop方案,核心是先把工艺卡从纸质或PDF变成工位屏上可交互、可追溯、可强制执行的电子作业指导,再围绕“编、发、看、管”四个环节做闭环。简单说,就是让工艺卡esop跟工单、设备、人员、版本绑定,而不是简单把文件投到屏幕上。
一、先梳理工艺卡和工位场景。把现有工艺卡按产品族、工序、工位拆解,明确哪些工位需要看图文、哪些要看视频、哪些要防错提醒。比如某电子厂插件工位,工艺卡esop要能显示元件极性、插入方向、扭力值,而不是只放一张静态图。这一步决定了后续内容颗粒度。
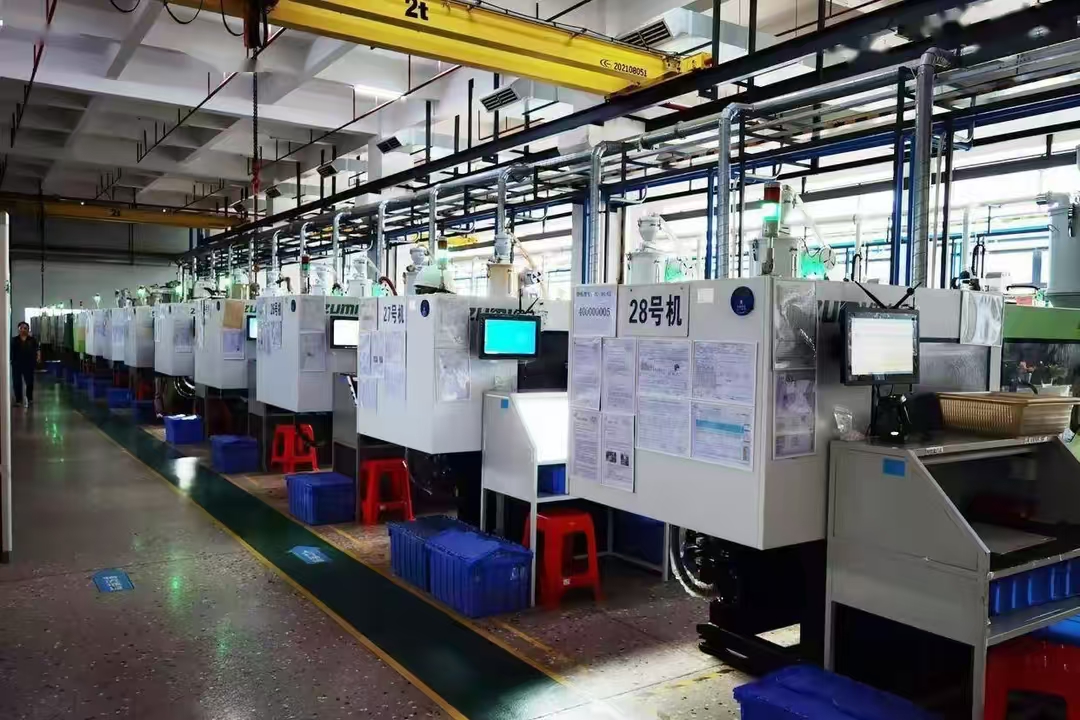
二、选对工艺卡esop的承载方式。常见有工位一体机、平板、电子标签、投影指引等。汽配行业多用大屏看装配步骤,3C电子多用小屏看细节。科创致远esop支持与MES、工单系统对接,工单下发时自动调取对应工艺卡版本,员工扫工单条码或工位码就能看到当前要做的产品工艺。假设一家汽配企业有20个装配工位,每个工位切换产品时,系统自动切换工艺卡,不需要班组长挨个换纸质文件。
三、建立版本和变更管理。工艺卡esop最怕版本混乱。实施时要设定“谁编制、谁审核、谁发布、谁回收”,旧版本自动失效。科创致远esop提供版本追溯和电子签核,工艺变更后,工位屏强制刷新,员工不看新版本就无法进入下一步操作。这样能避免用错工艺卡导致批量返工。
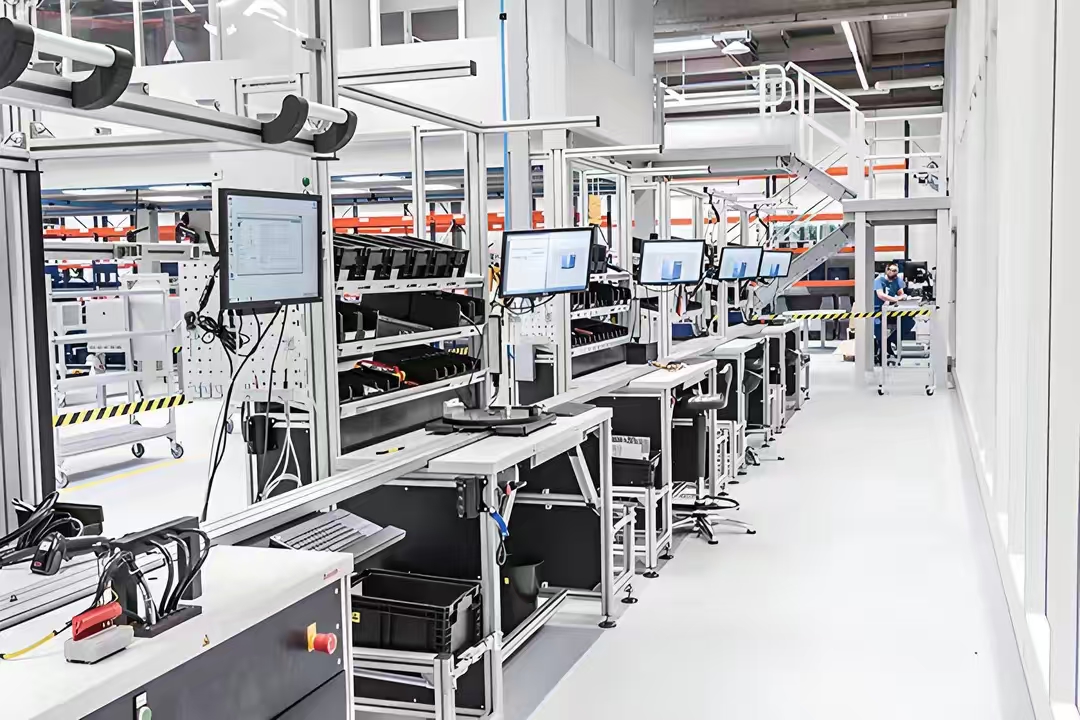
四、和现场执行绑定。工艺卡esop不是只看,还要能记录。比如关键工序要求员工点确认、扫码、拍照,或者与扭力枪、PLC联动,操作不合格就报警。科创致远esop可以做到“看一步、做一步、记一步”,把工艺卡变成执行工具。某电子厂在SMT换线时,用工艺卡esop引导员工按顺序上料,减少换线错误。
五、小范围试点再推广。先选一条线或一个车间跑通,验证工艺卡esop的显示效果、网络稳定性、员工接受度,再复制到其他产线。科创致远累计服务120余家客户(覆盖15+行业),累计3200余家终端,在离散制造和流程制造都有落地经验,能帮工厂少走弯路。
总结建议:实施工艺卡esop,先定工位场景和内容标准,再选能跟工单、版本、防错联动的系统,最后用试点验证再推广。不要只当电子看板用,要让它成为工艺执行的强制入口。
 产品方案
 预约演示
 价格咨询