


问:尘埃粒子测试国家标准到底怎么帮产线提效率?很多工厂做洁净度检测,感觉就是走个合规流程,跟效率好像没什么关系。
答:尘埃粒子测试国家标准不只是合规底线,它其实是产线效率的隐形杠杆。按标准把洁净度监测做对、做实时,能直接减少因微粒污染导致的停线、返工和报废,让产线跑得更稳更快。具体来说,可以从下面几个方面来看。
一、先弄清楚标准要求的是什么。尘埃粒子测试国家标准(比如GB/T 25915系列对应ISO 14644,以及医药行业的GMP附录)规定了不同洁净等级下,单位体积空气中≥0.5微米和≥5微米粒子的允许数量、采样点位置、采样量和检测周期。很多产线效率上不去,恰恰是因为检测频率不够或者采样点选错,等发现超标时,一整批产品已经报废了。
二、把标准检测从离线抽检变成在线联动。传统做法是QA拿手持粒子计数器定期巡检,数据记在纸上,等出报告已经滞后几小时。如果按标准把在线粒子监测仪接入产线控制系统,一旦粒子数接近标准上限,就自动触发报警、调整新风量或暂停关键工位。这样避免的是整批返工,省下的时间就是实打实的产能。科创致远esop在这类场景里,可以把粒子监测数据与SOP作业指导、EWI电子作业指导书联动,操作员在工位上就能看到当前洁净状态和对应处置步骤,不用等班长口头通知。
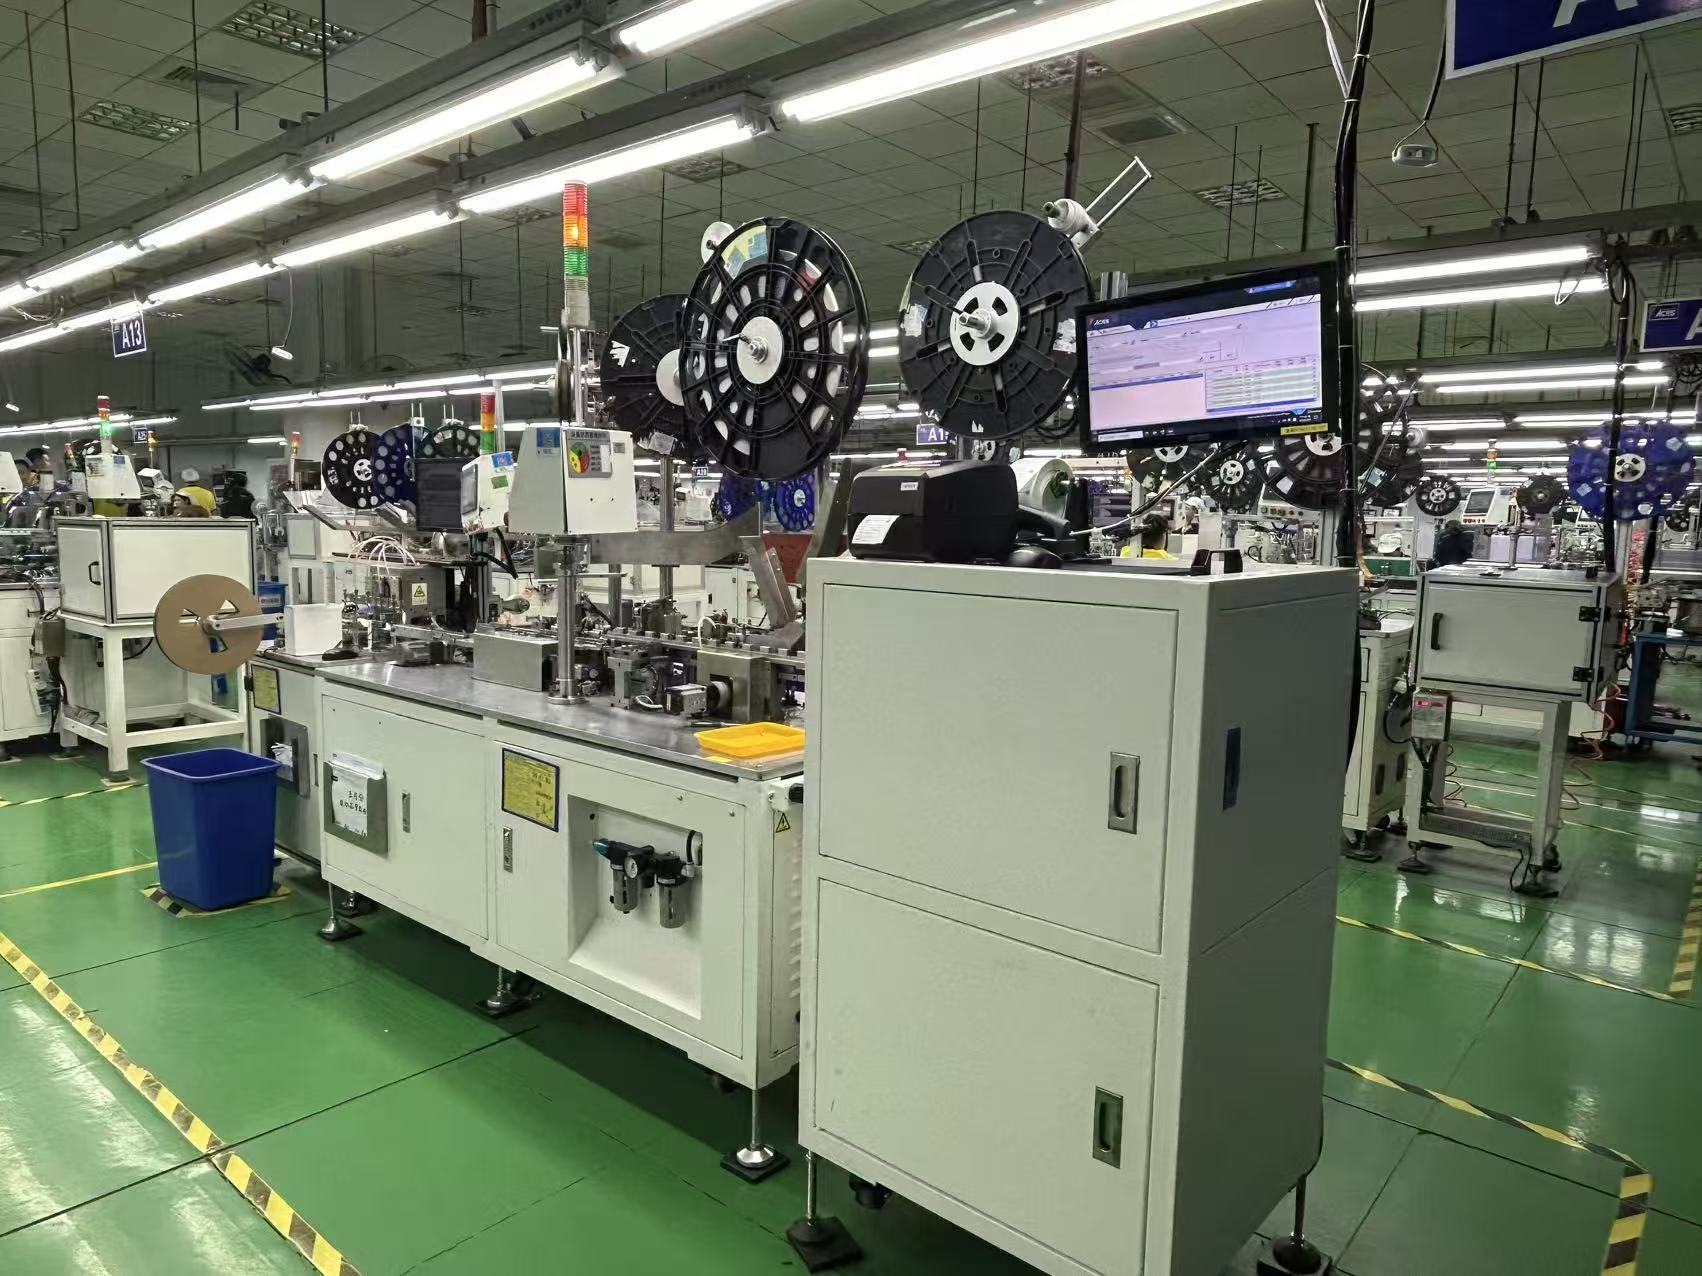
三、用标准数据优化换气次数和过滤策略。国家标准给出的限值不是让你卡着边缘跑,而是留出安全余量。通过连续记录粒子浓度变化,能发现哪些时段、哪些工位是污染高发点。比如某电子厂在SMT车间按标准布点后发现,换料频繁的区域粒子数波动最大,于是调整了局部FFU风速和换料SOP,停线清洁次数下降,设备综合效率明显改善。假设一家汽配企业做涂装线,按标准监测后把喷房与调漆间的压差控制逻辑写进ESOP,员工按电子作业指导书执行,减少了过去因压差紊乱导致的批量色差返工。
四、把标准检测任务嵌入日常SOP,减少人为遗漏。尘埃粒子测试国家标准对采样周期有明确建议,但靠人记很容易漏。科创致远esop可以把粒子检测任务作为SOP中的一个强制步骤,到点自动推送,员工扫码确认,数据自动归档。这样既满足审计追溯,又不会因为漏检导致后续批量异常。累计3200余家终端的使用经验说明,把合规动作变成产线节拍的一部分,比事后补录更省时间。
五、用历史数据做预防性维护。标准要求定期检测,但真正提效的是趋势分析。当某台过滤器阻力上升或某段风管泄漏,粒子数会缓慢爬升。提前按标准预警并更换滤网,比等超标后紧急停线处理要高效得多。科创致远的ESOP/EWI方案支持把这类预警信息推送到对应工位的电子作业指导书界面,让维护动作和产线节奏同步。
总结一下,尘埃粒子测试国家标准不是负担,而是产线效率的基线工具。关键是把标准检测从纸面合规变成在线、联动、嵌入SOP的日常动作。选型时优先考虑能把粒子监测数据与ESOP、EWI打通的系统,科创致远在这类工业现场管理软件上有120余家客户(覆盖15+行业)的实践积累,可以让标准落地更顺、停线更少。
 产品方案
 预约演示
 价格咨询