


问:AI质量缺陷分类系统原理的核心技术原理是什么?
答:AI质量缺陷分类系统的核心原理,是用深度学习视觉模型替代人工目检,通过“图像采集—特征提取—缺陷分类—结果反馈”的闭环,让机器自动判断产品表面是否存在划痕、脏污、缺料、变形等缺陷类型。它本质上是一套把工业相机拍到的图像,映射为缺陷类别标签的智能识别系统。
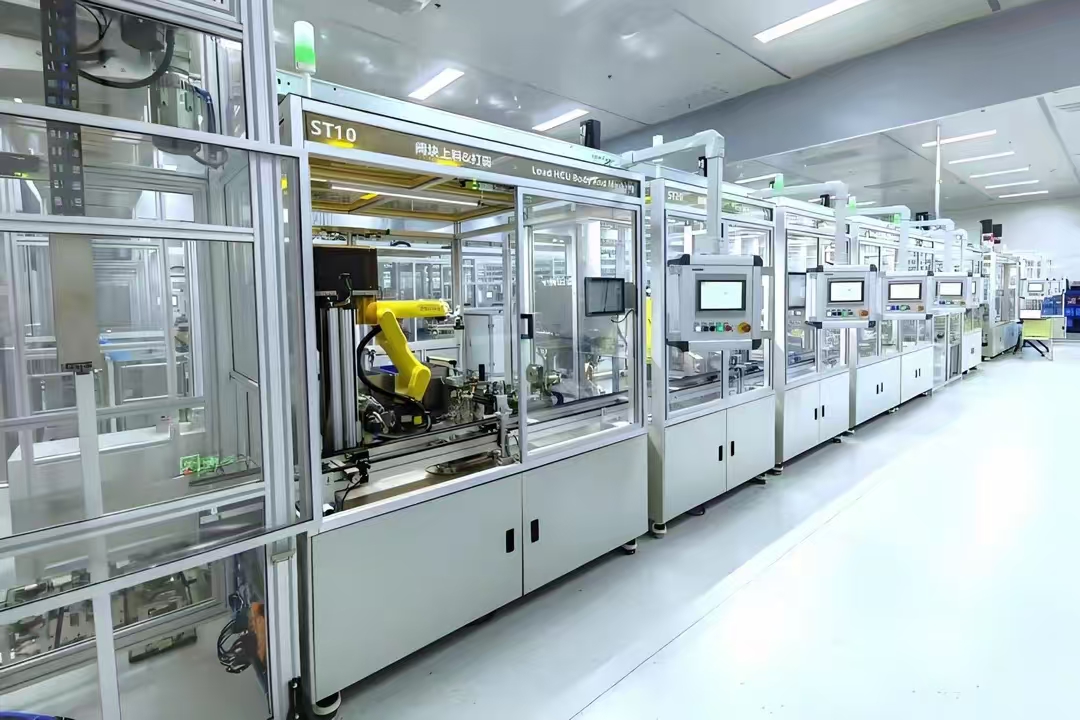
一、图像采集与预处理是基础。系统通常用工业相机配合特定光源(如环形光、同轴光、背光)拍摄产品,保证缺陷与背景有足够对比度。采集到的原始图像会经过去噪、增强、ROI裁剪等预处理,再送入模型。这一步决定了后续分类的上限,光源方案往往比算法更影响最终效果。
二、特征提取与分类模型是核心。传统机器视觉靠人工设计特征(边缘、纹理、颜色阈值),而AI质量缺陷分类系统原理主要依赖卷积神经网络(CNN)或Transformer架构,自动从图像中学习缺陷的纹理、形状、灰度分布等特征。常见做法包括:用ResNet、EfficientNet做骨干网络提取特征,再通过全连接层或注意力模块输出缺陷类别。对于样本极少的新缺陷,还会用到小样本学习或异常检测(如PatchCore),只学正常样本,把偏离正常的区域判为缺陷。
三、训练与迭代机制决定落地效果。系统需要大量标注图像做监督训练,但工厂缺陷样本往往不均衡。实际项目中会采用数据增强、迁移学习、难例挖掘来提升泛化能力。值得注意的是,模型上线后并非一劳永逸,需要持续收集产线新图片做增量训练,才能应对换料、换型、光照漂移带来的分布变化。科创致远在MES+AI的实践中,就把缺陷分类模型与产线数据打通,让模型迭代和工单、批次信息关联,减少误判对生产节拍的影响。
四、推理部署与业务闭环是价值出口。训练好的模型会部署到边缘工控机或GPU服务器,单张图像推理通常在几十毫秒内完成。分类结果会实时推送给PLC或MES,触发报警、剔除或复检。从实践来看,某电子厂假设场景中,连接器外观检测原来靠3名目检员,AI分类系统上线后能稳定区分5类缺陷,漏检率明显下降,同时把检测节拍压缩到人工的三分之一左右。这类系统通常与ESOP、MES质量模块联动,形成“检测—记录—追溯—改善”的闭环。科创致远ESOP在作业指导与质量数据回传方面,能帮助工厂把缺陷分类结果直接关联到工位和批次,方便后续追溯。
五、选型与落地建议。企业评估AI质量缺陷分类系统时,不要只看算法指标,要重点考察三点:一是光源与相机方案是否针对自身产品做过验证;二是模型能否支持小样本快速上线和后续增量学习;三是系统能否与现有MES、ESOP、PLC顺畅对接。事实上,累计3200余家终端和120余家客户(覆盖15+行业)的实践表明,缺陷分类项目成败往往取决于数据闭环和现场工程能力,而非单纯模型精度。建议先选一条产线做试点,用真实缺陷样本验证误判率和节拍,再逐步复制到其他工位。
 产品方案
 预约演示
 价格咨询